Kronenpräparation: Ablauf und Instrumentenfolge
Kronenpräparation in 5 Schritten: welche Diamantform und Körnung je Schritt, Tiefenmarkierung von 0,5 bis 0,9 mm und Grenzdrehzahl bis 450.000 min⁻¹.

Wird geladen …
2'413 Artikel ab Lager, in 48 Stunden versandbereit.
Kronenpräparation in 5 Schritten: welche Diamantform und Körnung je Schritt, Tiefenmarkierung von 0,5 bis 0,9 mm und Grenzdrehzahl bis 450.000 min⁻¹.

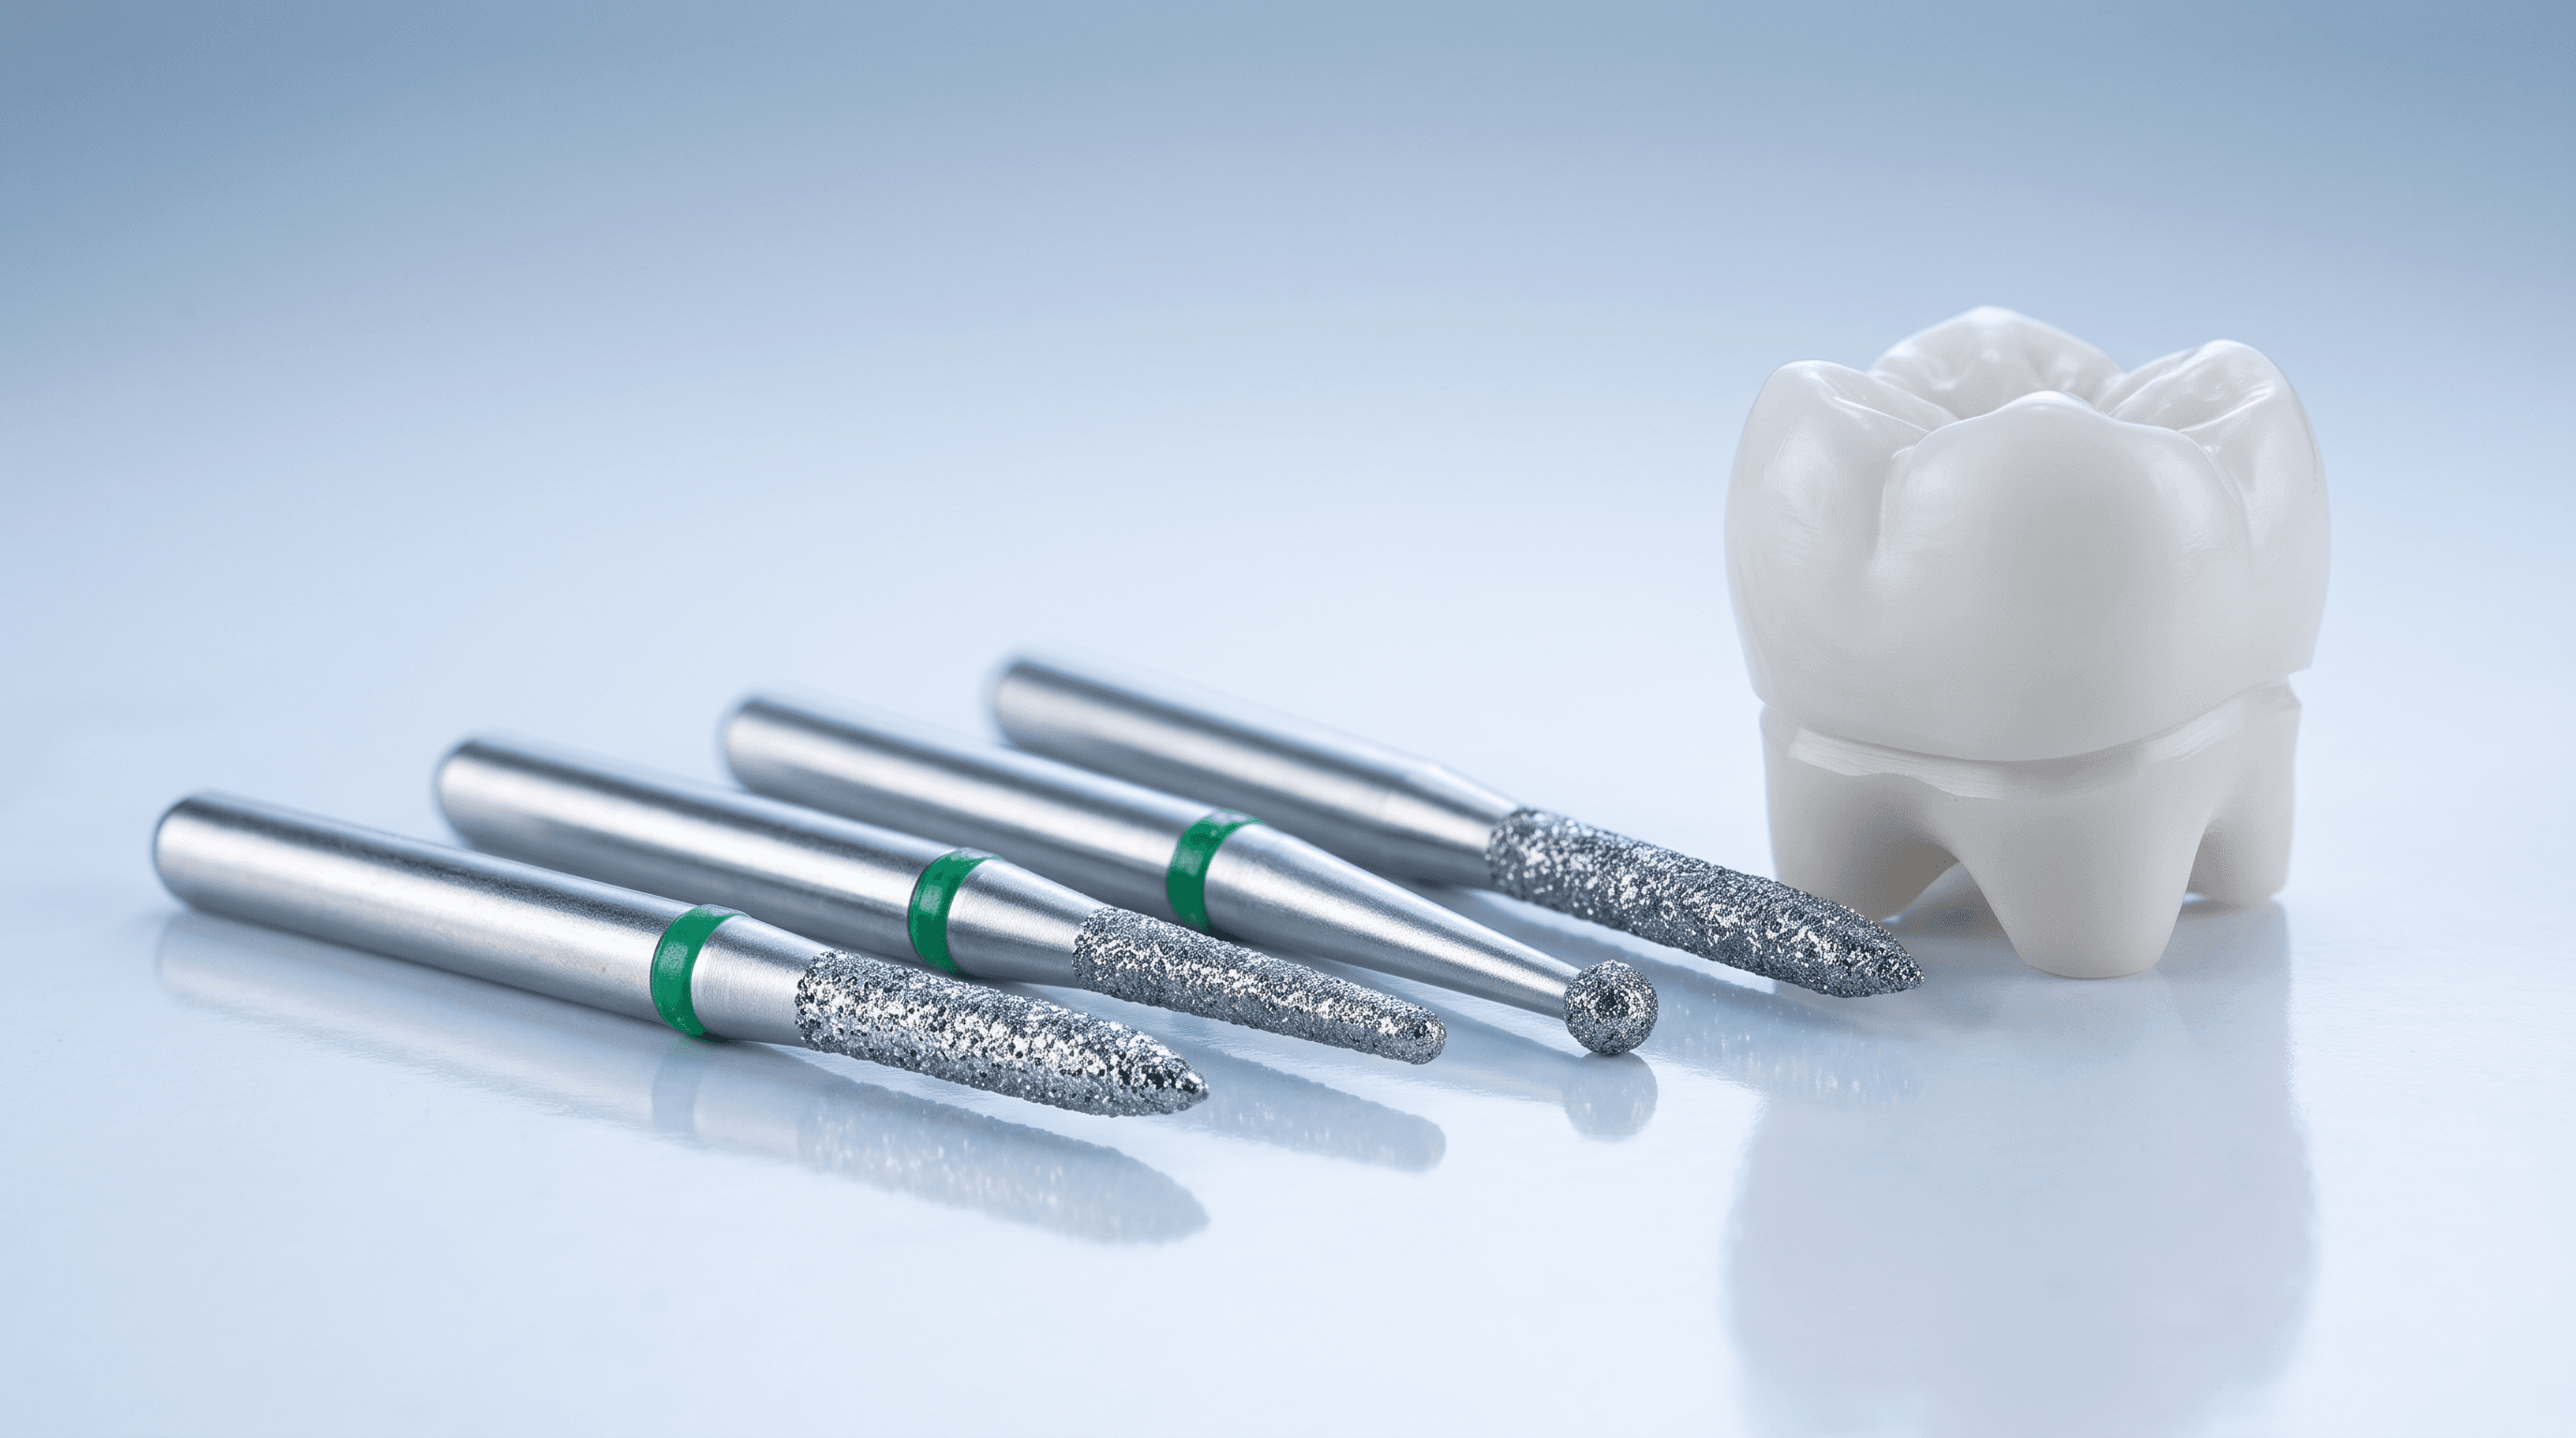
Eine Kronenpräparation folgt einer festen Reihenfolge: Tiefenmarkierung, okklusale Reduktion, axiale Reduktion, Anlegen der Präparationsgrenze und Finieren. Für jeden Schritt gibt es eine passende Diamantform und Körnung, vom groben Abtrag bis zur extra feinen Glättung. Wer diese Instrumentenfolge einhält, trägt kontrolliert ab und erhält einen Stumpf mit klarer Einschubrichtung und lesbarem Rand.
Die Kronenpräparation beginnt mit der Tiefenmarkierung und endet mit dem Finieren der Präparationsgrenze, damit der Abtrag an jeder Fläche messbar bleibt. Erst die Okklusalfläche, dann die Axialwände: In dieser Reihenfolge beschreiben auch Lehrstudien zur Kronenpräparation den Ablauf, wobei Tiefenmarkierungen mit Instrumenten bekannter Geometrie die Abtragstiefe vorgeben.
Die Tabelle zeigt die Schritte mit Instrument und Körnung.
| Schritt | Instrument (ISO-Form) | Körnung |
|---|---|---|
| 1. Tiefenmarkierung | Kugel (001) oder Tiefenmarker (552) | 524 oder 534 |
| 2. Okklusale Reduktion | Knospe (257) oder Ei (277) | 534 |
| 3. Axiale Reduktion | Torpedo (289) oder Konus rund (198) | 534 |
| 4. Präparationsgrenze anlegen | gleiche Form, ggf. kleinerer Ø | 524 |
| 5. Finieren | gleiche Form | 514, dann 504 |
Zwischen den Schritten kontrollieren Sie den Abtrag. Ein zu flacher Abtrag okklusal schwächt die Krone: Bei monolithischem Zirkonoxid bestimmte in einer Laborstudie vor allem die okklusale Schichtstärke die Bruchlast.
Die Tiefenmarkierung nutzt die bekannte Geometrie des Instruments: Eine Kugel, bis zum Äquator eingesenkt, markiert genau ihren Radius als Tiefe. Die Rillen werden anschliessend bis auf ihren Grund abgetragen, und der Abtrag entspricht dann der Markierungstiefe.
Die Tabelle zeigt Kugeldurchmesser und die zugehörige Markierungstiefe.
| Kugel Ø | Tiefe bis Äquator | Beispiel | FG-Artikel je Ø |
|---|---|---|---|
| 1,0 mm | 0,5 mm | 801.314.010x006 | 4 |
| 1,2 mm | 0,6 mm | 801.314.012x006 | 5 |
| 1,4 mm | 0,7 mm | 801.314.014x006 | 6 |
| 1,6 mm | 0,8 mm | 801.314.016x006 | 5 |
| 1,8 mm | 0,9 mm | 801.314.018x006 | 6 |
Für die Okklusalfläche steht zusätzlich der Tiefenmarker 834 mit 2,1 mm zur Verfügung. Welche Tiefe der Werkstoff verlangt, nennt die Verarbeitungsanleitung des Herstellers.
Die Retention einer Krone entsteht durch leicht konvergierende Axialwände und eine ausreichende Stumpfhöhe. Die Literatur empfiehlt eine Gesamtkonvergenz von 10 bis 20 Grad und eine Stumpfhöhe von mindestens 4 mm an Molaren und 3 mm an den übrigen Zähnen. Konische Diamanten wie Torpedo und Konus rund geben die Konvergenz über ihren eigenen Kegel vor, sofern Sie das Instrument stets in der geplanten Einschubrichtung führen. Wird es gekippt, wird die Wand steiler oder flacher, und die Retention geht verloren oder es entstehen unter sich gehende Stellen.
Fehlen diese Voraussetzungen, etwa bei kurzen Stümpfen, empfiehlt die Literatur zusätzliche axiale Rillen oder Kästen, bevorzugt approximal. Lange Arbeitsteile, etwa der Torpedo 879 mit 10 mm statt 8 mm beim 878, erfassen hohe Axialwände in einem Zug und vermeiden Absätze in der Wand. Scharfe Kanten zwischen Okklusal- und Axialflächen runden Sie zum Schluss ab; für CAD/CAM-gefertigte Kronen gelten gerundete Kanten als Voraussetzung für eine gute Passung.
Die Präparationsgrenze wird mit der Form angelegt, die schon die Axialwand präpariert hat, und anschliessend in feinerer Körnung finiert. Welche Grenze für welchen Werkstoff passt, also tangential, Hohlkehle oder Stufe, und welche Diamantform sie erzeugt, behandelt der eigene Beitrag zur Präparationsgrenze. Für den Ablauf entscheidend ist: Die Grenze entsteht erst nach der axialen Reduktion und wird nicht mehr in grober Körnung bearbeitet.
Für die Reduktion wählen Sie grob, für die Präparationsgrenze mittel und für das Finieren fein bis extra fein, jeweils in derselben Form. Bei swissdia erkennen Sie die Körnung an der Artikelnummer, die Grundform bleibt gleich.
Die Tabelle zeigt die Kennung am Beispiel der Form 856.
| Artikel | ISO-Code | Körnung | Schritt |
|---|---|---|---|
| 5856 | 544 | sehr grob | schnelle Reduktion |
| 6856 | 534 | grob | Reduktion, Tiefenmarkierung |
| 856 | 524 | mittel | Präparationsgrenze anlegen |
| 8856 | 514 | fein | Rand finieren |
| 856EF | 504 | extra fein | Rand glätten vor Abformung oder Scan |
Ein Formensatz in vier oder fünf Körnungen spart Zeit, weil das Finierinstrument genau der Geometrie folgt, die das grobe Instrument angelegt hat. Ein Wechsel der Form beim Finieren erzeugt dagegen leicht eine zweite Kante. Wie Form, Körnung und Grösse im Code stehen, erklärt ISO 6360: Körnung und Schaft. Das Sortiment finden Sie unter Diamantbohrer Klinik.
Die zulässige Höchstdrehzahl eines Diamanten sinkt mit wachsendem Kopfdurchmesser, weil die Umfangsgeschwindigkeit steigt.
Die Tabelle zeigt die Grenzdrehzahlen der FG-Diamanten im Sortiment laut Katalog.
| Ø Arbeitsteil | Grenzdrehzahl | Artikel |
|---|---|---|
| 0,7 bis 1,8 mm | 450.000 min⁻¹ | 814 |
| 2,0 bis 2,3 mm | 300.000 min⁻¹ | 89 |
| 2,5 und 2,7 mm | 160.000 min⁻¹ | 27 |
| 2,9 und 3,1 mm | 140.000 min⁻¹ | 13 |
Die Grenzdrehzahl ist eine Obergrenze, keine Empfehlung. Wie Turbine, rotes und blaues Winkelstück die Drehzahl am Instrument bestimmen, erklärt Drehzahl richtig wählen. Gearbeitet wird mit ausreichender Wasserkühlung und geringem Anpressdruck: Übermässiger Druck führt laut Anwendungs- und Aufbereitungsempfehlung zu unerwünschter Erwärmung, und in einer Laborstudie stieg die Pulpatemperatur bei geringer Kühlmittelmenge am stärksten.
Für eine Zirkonkrone wird der natürliche Zahn mit Standarddiamanten präpariert, spezielle Zirkondiamanten braucht es erst, wenn bereits vorhandene Keramik bearbeitet wird. Monolithisches Zirkonoxid erlaubt wegen seiner hohen Festigkeit eine dünnere Wandstärke als Lithiumdisilikat: In einer Laborstudie hielten Zirkonkronen mit 0,5 mm okklusaler Stärke höhere Lasten aus als Lithiumdisilikatkronen mit 1,5 mm. Wichtig sind abgerundete Übergänge ohne scharfe Innenwinkel, weil scharfe Kanten die Passung CAD/CAM-gefertigter Kronen am Rand und innen verschlechtern. Welche Diamanten an Zirkon arbeiten, zeigt Diamantbohrer für Zirkon, die Bearbeitung der fertigen Restauration beschreibt Vollkeramik bearbeiten: Lithiumdisilikat, Zirkon.
Alle swissdia Diamanten sind Swiss Made nach ISO 13485, ab Lager und in 48 Stunden versandbereit. Registrieren Sie sich als Fachkunde und finden Sie Ihren Präparationssatz im Shop.
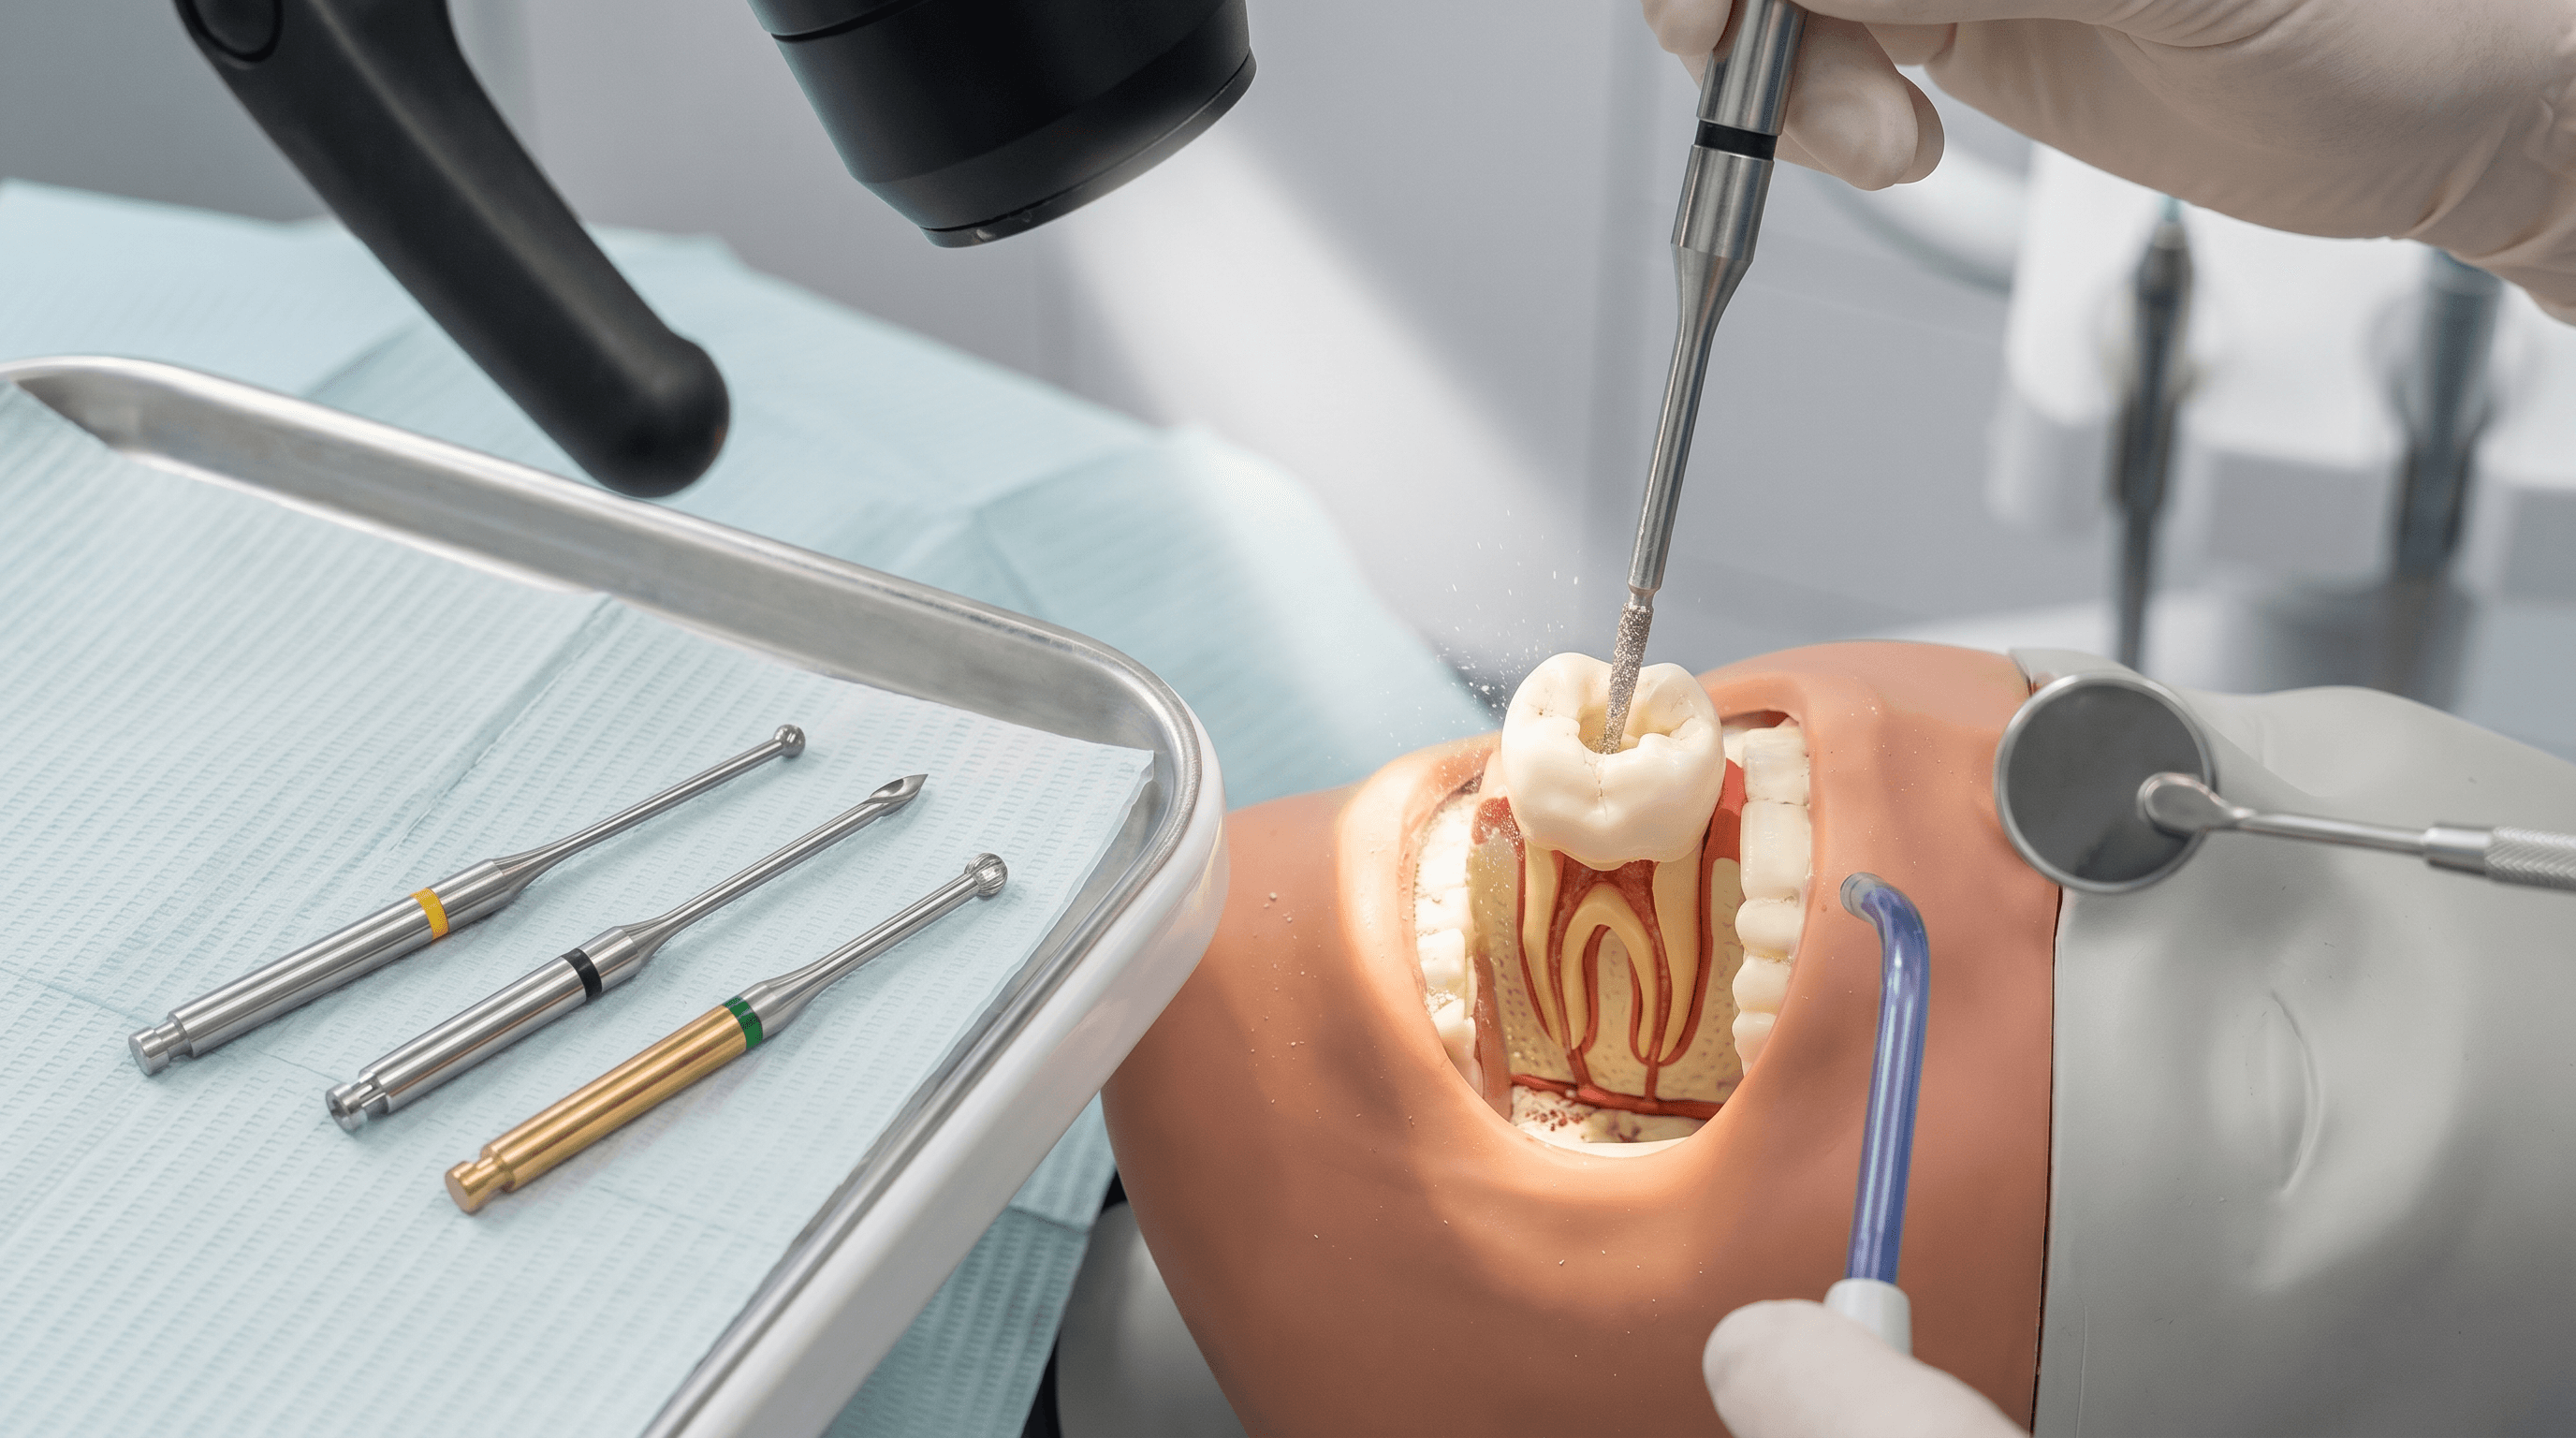
Der Zahn wird rundum beschliffen, bis Platz für die Krone in der nötigen Wandstärke entsteht: zuerst Tiefenmarkierungen, dann okklusale und axiale Reduktion, zuletzt Präparationsgrenze und Glättung der Kanten. Danach wird die Präparation abgeformt oder gescannt. Welche Wandstärke nötig ist, nennt die Verarbeitungsanleitung des Kronenwerkstoffs.
Ein Grundsatz umfasst Kugel oder Tiefenmarker, Knospe oder Ei für die Kaufläche und einen konischen Diamanten für die Axialwände. Diese Formen sollten in grober, mittlerer, feiner und extra feiner Körnung vorliegen. Für Front- und Seitenzähne lohnen sich zwei Durchmesser derselben Form.
Beschriebene Präparationsabläufe setzen nach der Tiefenmarkierung zuerst die okklusale, dann die axiale Reduktion. So steht die Stumpfhöhe fest, bevor die Axialwände entstehen. Sie ist für die Retention entscheidend: Die Literatur nennt mindestens 4 mm an Molaren und 3 mm an den übrigen Zähnen.
Massgeblich ist die Grenzdrehzahl auf dem Etikett, die vom Kopfdurchmesser abhängt. Bei rotatec gelten bis 1,8 mm Durchmesser 450.000 min⁻¹, bei 2,0 bis 2,3 mm 300.000 min⁻¹. Grössere Köpfe haben niedrigere Grenzwerte.
Diamantbohrer schleifen, statt zu schneiden. In den rotatec Artikeldaten sind sie für Kronen-, Kavitäten-, Inlay- und Veneerpräparation sowie für das Trepanieren ausgewiesen. Für das Entfernen alter Amalgam- und Kompositfüllungen nennt die Anwendungsempfehlung Hartmetallbohrer.
Die beiden Hauptgruppen sind Diamantinstrumente, die schleifen, und Hartmetallbohrer, die spanabhebend schneiden. Dazu kommen Finierer für die Feinbearbeitung, Rosenbohrer für Karies sowie chirurgische Fräsen. Unterschieden werden sie zusätzlich nach Schaft, also FG für die Turbine sowie RA und HP für Winkel- und Handstück.
Das hängt von der Zirkonart und der Verarbeitungsanleitung des Herstellers ab. Monolithisches Zirkonoxid kommt mit geringeren Wandstärken aus als Lithiumdisilikat: In einer Laborstudie lag die Bruchlast von Zirkonkronen mit 0,5 mm okklusaler Stärke über der von Lithiumdisilikatkronen mit 1,5 mm. Eine Tiefenmarkierung mit Instrumenten bekannten Durchmessers macht den Abtrag messbar.

Anwendung
Polierer und Prophylaxe: warum Politur in Stufen arbeitet
179 Instrumente für Politur und Prophylaxe. Warum ein feiner Polierer auf grober Fläche nichts bringt und welcher Polierer zu Komposit oder Keramik passt.

Anwendung
Knochenfräsen in der oralen Chirurgie: Formen, Schäfte und Wärme
66 chirurgische Rosenbohrer von 1,0 bis 5,0 mm und 32 Fräsen zum Trennen. Warum eine Knochenfräse seitlich schneidet und wie Sie Hitzeschäden vermeiden.

Anwendung
Zugangskavität: Instrumente und Gates-Bohrer
Zugangskavität Schritt für Schritt: Trepanation je Werkstoff, Kanaleingänge, Gates-Bohrer in 6 Grössen von 0,5 bis 1,5 mm und typische Fehler beim Zugang.