Wie entsteht ein Diamantinstrument? Fertigung in Appenzell
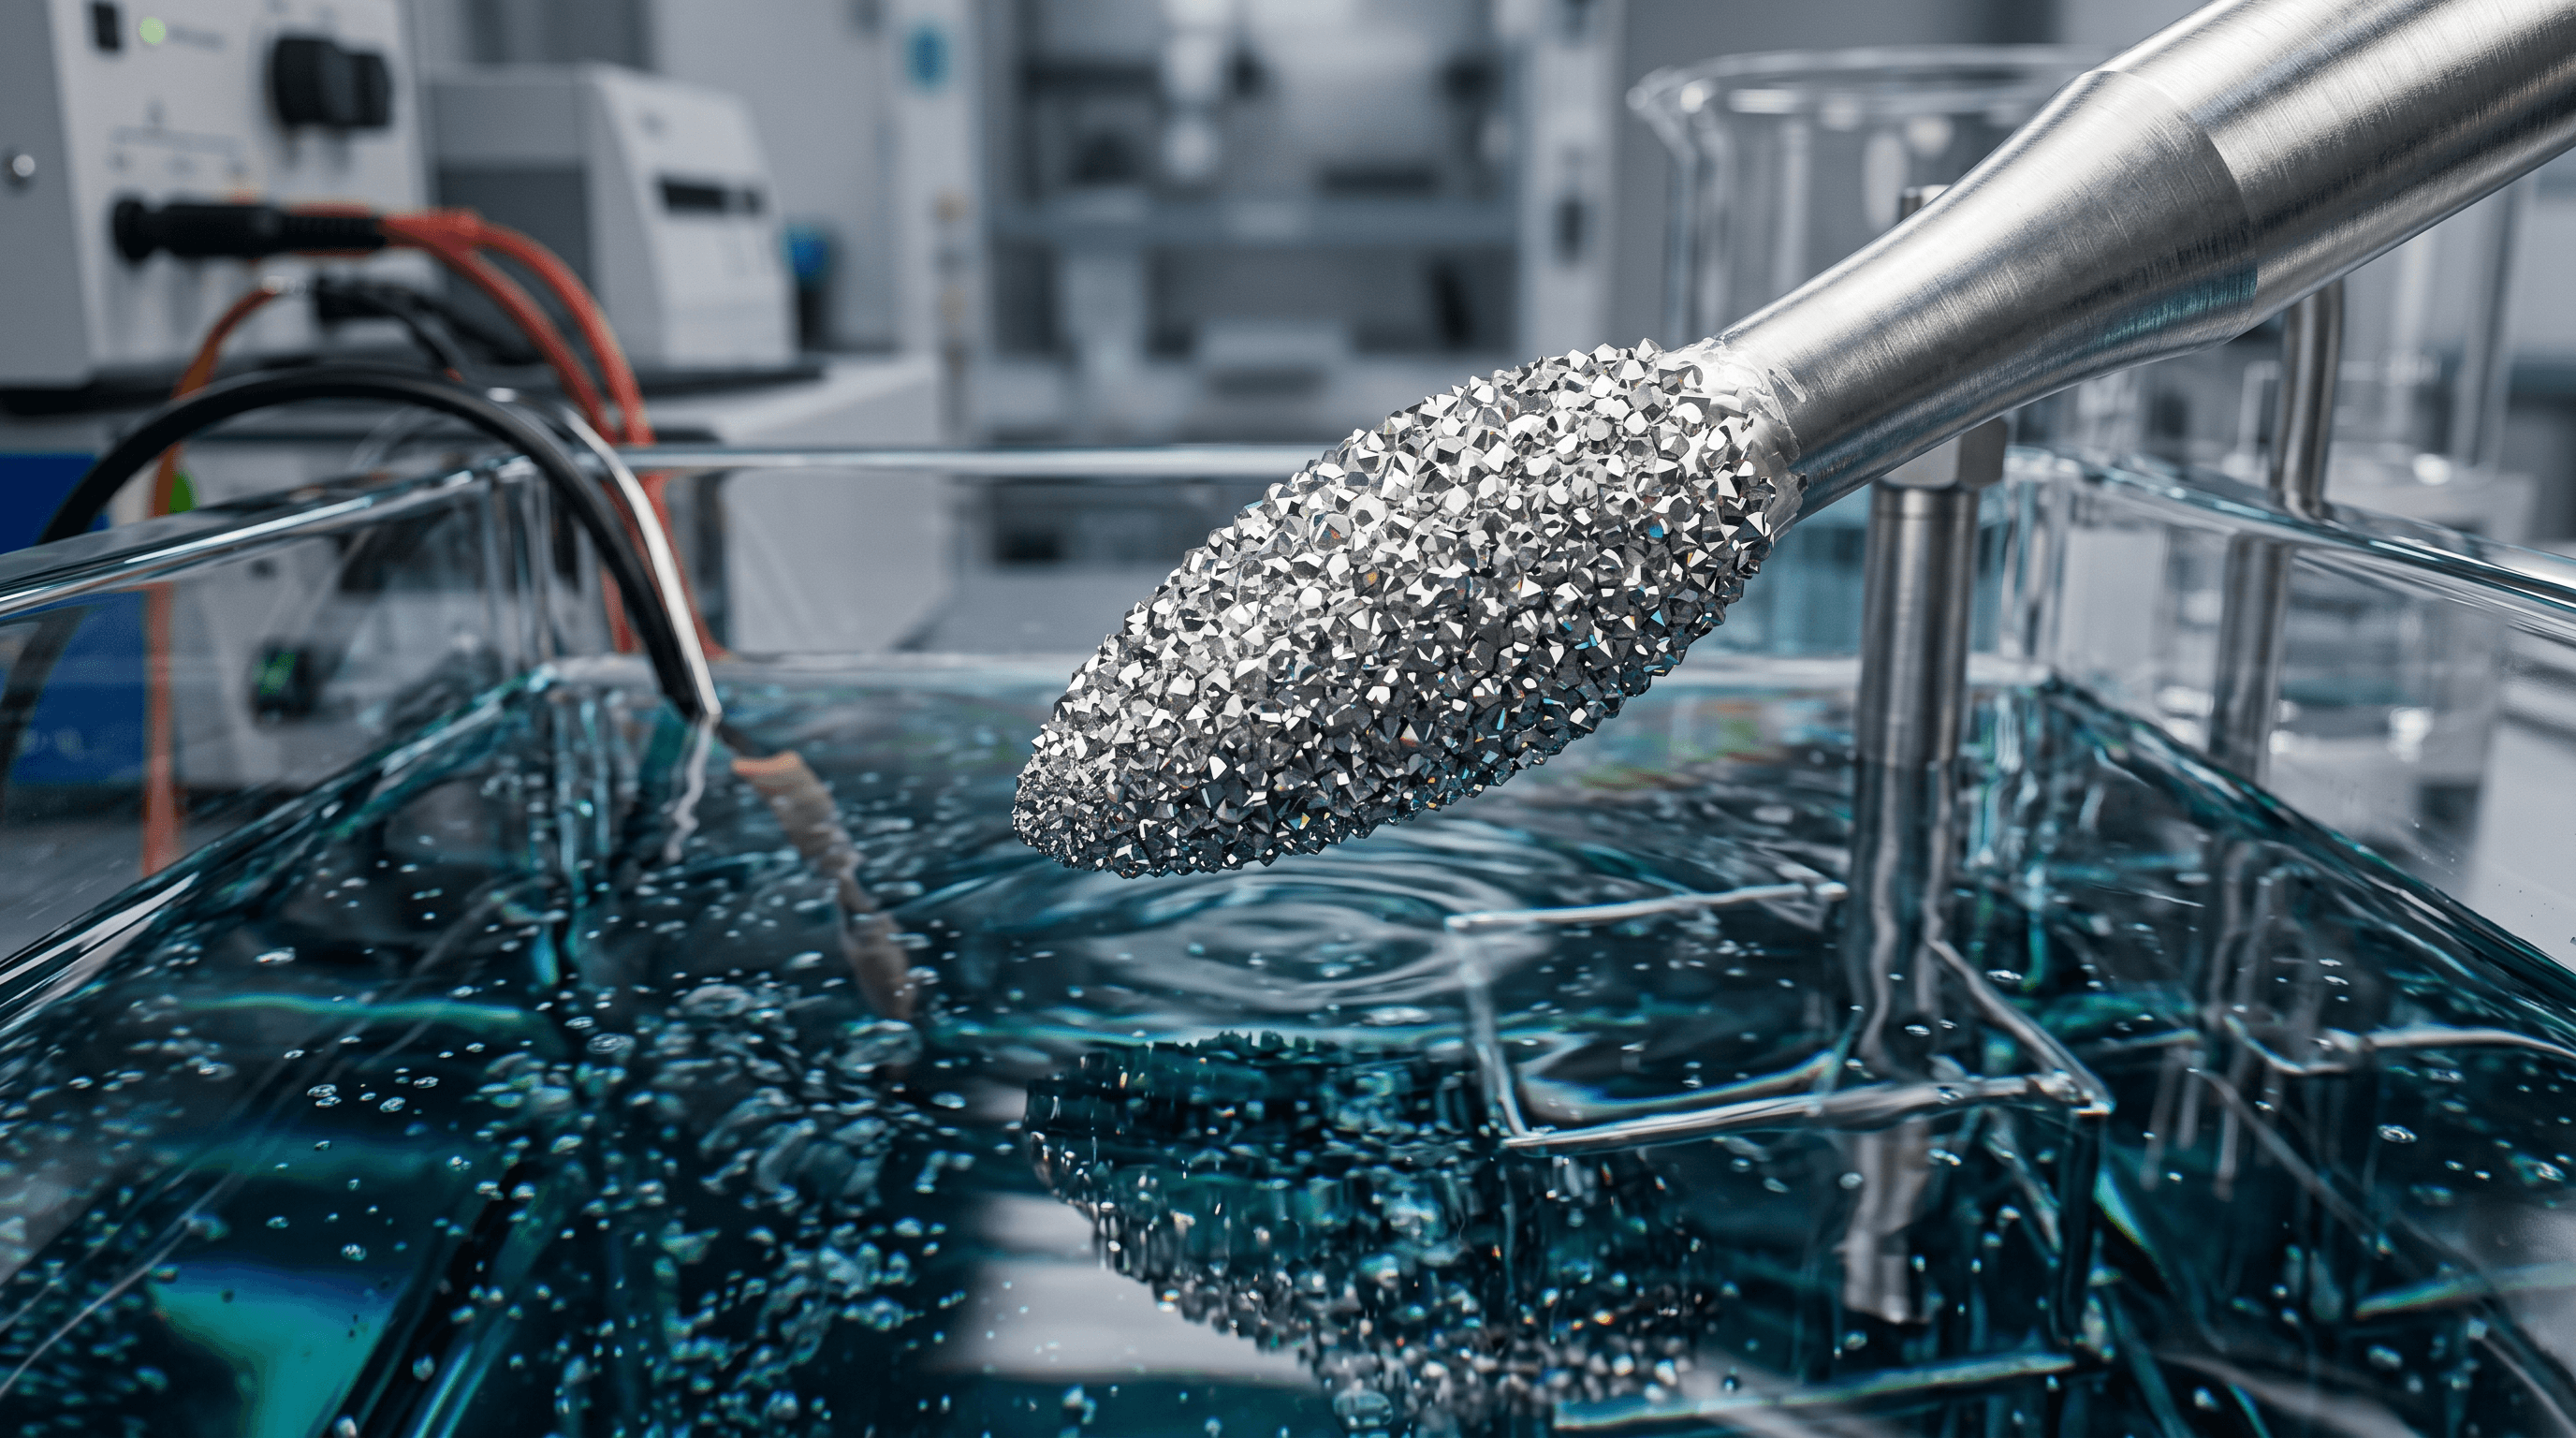
Ein Diamantinstrument sieht klein und einfach aus. Hinter der gleichmässigen Diamantbelegung steckt jedoch ein präziser, vielstufiger Fertigungsprozess. rotatec entwickelt und produziert in Appenzell, Swiss Made nach ISO 13485 und EU-MDR 2017/745. Ein Blick hinter die Kulissen zeigt, warum Fertigungstiefe über Qualität entscheidet, und wie viele kontrollierte Schritte nötig sind, bis ein einziges Instrument die Endkontrolle besteht.
Vom Rohling zum Trägerkörper
Am Anfang steht der Rohling aus Edelstahl. Er wird auf Mass gedreht und geschliffen, sodass Schaft und Arbeitsteil exakt der gewünschten Form und den Normmassen entsprechen. Diese geometrische Präzision ist die Basis für ruhigen Lauf und passgenaue Anwendung.
Die Diamantbelegung
Der entscheidende Schritt ist das Aufbringen der Diamantkörner auf den Trägerkörper. Zwei Faktoren bestimmen die spätere Leistung:
- Kornverteilung: die Diamantkörner müssen gleichmässig und in definierter Dichte auf der Arbeitsfläche sitzen
- Bindung: eine stabile Bindung hält die Körner sicher im Eingriff und bestimmt die Standzeit
Nur wenn Verteilung und Bindung stimmen, arbeitet das Instrument gleichmässig und ohne einseitigen Verschleiss.
Schritt für Schritt: sechs Phasen, über 36 Arbeitsschritte
Was aussen wie ein einzelnes Werkzeug aussieht, durchläuft in unserer Fertigung sechs aufeinander aufbauende Phasen mit über 36 dokumentierten Arbeitsschritten, zuzüglich der Prüf- und Korrekturschritte. Jeder Schritt wird je Charge auf einem Laufzettel festgehalten, sodass der Weg jedes Instruments lückenlos rückverfolgbar bleibt, wie es ISO 13485 verlangt.
Phase 1: Rohlinge und Vorbereitung. Der Edelstahl-Rohling wird beschafft und einer Eingangskontrolle anhand definierter Prüfmittel unterzogen. Anschliessend werden die Flächen, die nicht diamantiert werden sollen, mit einem Abdecklack geschützt. Die vorbereitete Charge wird erfasst und eingelagert.
Phase 2: Chargenvorbereitung. Die Charge wird entmagnetisiert und auf eine Beschichtungsvorrichtung aufgebracht. Feine Arbeitsteile mit einem Durchmesser unter 1,2 mm werden zusätzlich unter der Lupe auf Risse, Deformationen oder Lackmängel geprüft und bei Bedarf aussortiert. Ein Schutzlack fixiert die Teile sicher und trocknet ein bis zwei Tage vollständig aus, danach wird erneut entmagnetisiert. Zum Schluss werden die Beschichtungsparameter je Produkt festgelegt.
Phase 3: Galvanische Diamantierung. Jetzt entsteht die eigentliche Diamantschicht. Die Arbeitsteile werden geätzt und gründlich gespült, um die Beschichtungsfläche vorzubereiten. Eine erste dünne Nickelschicht schafft die Haftgrundlage, gefolgt vom Vor-Vernickeln. In der Diamantvorrichtung werden die Diamantkörner galvanisch aufgebracht; eine Entgasung unter dem Mikroskop entfernt Gasblasen, damit keine Fehlstellen in der Diamantierung entstehen. Eine abschliessende Nickelschicht bindet die Diamantkörner dauerhaft auf dem Arbeitsteil.
Phase 4: Nachbearbeitung und Prüfung. Die Charge wird getrocknet und die Diamantierung unter dem Mikroskop sowie mit Messschieber und Messschraube auf Vollständigkeit, Gleichmässigkeit und Mass geprüft. Fehlerhafte Chargen werden, soweit möglich, korrigiert oder vollständig neu beschichtet. Anschliessend werden die Teile von der Vorrichtung getrennt, der Abdecklack gelöst, gespült, poliert und im Ultraschallbad gereinigt.
Phase 5: Entmagnetisierung und Farbkodierung. Nach erneuter Entmagnetisierung folgt die Rundlaufprüfung: Teile mit unruhigem Lauf werden aussortiert. Danach wird der Farbring aufgebracht, der die Körnung kennzeichnet, kontrolliert und im Ofen dauerhaft eingebrannt.
Phase 6: Endkontrolle und Freigabe. In der Endkontrolle wird jede Charge nach einer festgelegten Kontrollweisung mit vollständigem Prüfprotokoll geprüft. Einzelne fehlerhafte Teile werden aussortiert; bei wiederkehrenden Fehlern wird die Ursache lokalisiert und der Prozess angepasst. Erst nach dokumentierter Freigabe wird die Charge, geschützt vor Feuchtigkeit, Staub und mechanischer Einwirkung, eingelagert.
Qualitätskontrolle über die gesamte Kette
Jede Fertigungsstufe wird geprüft: Masshaltigkeit, Belegung und Rundlauf. Diese Kontrolle ist Teil des Qualitätsmanagements nach ISO 13485. Sie stellt sicher, dass ein Instrument der Charge dem nächsten gleicht, ein Punkt, den Anwender im Alltag als konstantes Arbeitsgefühl erleben.
Warum Fertigungstiefe in der Schweiz zählt
Wer Entwicklung, Fertigung und Prüfung an einem Standort bündelt, hat die gesamte Qualitätskette in der Hand. Das zeigt sich in Gleichmässigkeit, Standzeit und Reproduzierbarkeit. Genau dafür steht Swiss Made bei rotatec: Präzisionsmikromechanik aus Appenzell.
Beschichtungen und Reproduzierbarkeit
Neben Kornverteilung und Bindung spielt die Oberfläche des Trägerkörpers eine Rolle. Harte Beschichtungen können die Standzeit erhöhen und die Beständigkeit gegenüber den chemischen Bädern der Aufbereitung verbessern. Entscheidend für den Praxisalltag ist die Reproduzierbarkeit: Ein durchgängiges Qualitätsmanagement nach ISO 13485 stellt sicher, dass jedes Instrument einer Serie gleich arbeitet. Diese Gleichmässigkeit erleben Anwender als konstantes Arbeitsgefühl, unabhängig davon, aus welcher Charge das Instrument stammt.
Möchten Sie Swiss Made Qualität testen? Registrieren Sie sich als Fachkunde und entdecken Sie das Diamantsortiment im Shop.
Aus unserem Sortiment
Aus dieser Fertigung entsteht unser Diamantsortiment: Diamantbohrer für die Klinik, spezielle Instrumente für Zirkon (rhodia), dazu Trennscheiben und Schleifer fürs Labor, jeweils in abgestuften Körnungen. Alle Swiss Made nach ISO 13485, ab Lager und in 48 Stunden versandbereit.
Registrieren Sie sich als Fachkunde und entdecken Sie das Diamantsortiment im Shop.
Quellen
- ISO 13485:2016 – Medical devices – Quality management systems
- ISO 7711-1:2021 – Dentistry – Diamond rotary instruments – Part 1: general requirements
- rotatec Produktkatalog und Gebrauchsanweisung (IFU), rotatec GmbH