Produkt14. Oktober 20267 Min. Lesezeitvon rotatec
Kreuzverzahnung: Hartmetallfräser richtig wählen
Kreuzverzahnung am Hartmetallfräser: 13 Laborverzahnungen von E bis XMV mit Farbe, Werkstoff und Drehzahl, dazu die A-Verzahnung in der Chirurgie.

Wird geladen …
2'413 Artikel ab Lager, in 48 Stunden versandbereit.
Kreuzverzahnung am Hartmetallfräser: 13 Laborverzahnungen von E bis XMV mit Farbe, Werkstoff und Drehzahl, dazu die A-Verzahnung in der Chirurgie.
Eine Kreuzverzahnung entsteht, wenn die Schneiden eines Hartmetallfräsers von einer zweiten, gegenläufigen Verzahnung unterbrochen werden. Der Span bricht dadurch in kurze Stücke, das Instrument läuft ruhiger, verhakt nicht und setzt sich weniger zu. Welche Kreuzverzahnung passt, entscheiden Werkstoff und Arbeitsschritt: grob für Gips und Kunststoff, fein für Legierungen und Verblendkunststoffe.
Die Kreuzverzahnung ist einer von drei Grundtypen, mit denen Zahl, Form und Verlauf der Schneiden Abtrag, Laufruhe und Oberfläche bestimmen.
Die Tabelle zeigt die drei Grundtypen.
| Typ | Aufbau | Wirkung |
|---|---|---|
| Grobe Verzahnung | wenige Schneiden, grosser Spanraum | trägt schnell ab, setzt sich bei weichen Werkstoffen weniger zu |
| Feine Verzahnung | viele Schneiden | trägt weniger ab, hinterlässt glattere Flächen |
| Kreuzverzahnung | bricht den Span in kurze Stücke | läuft ruhiger, verhakt nicht, bleibt besser kontrollierbar |
Von den 143 Hartmetallfräsern im rotatec Laborsortiment sind 74 kreuzverzahnt, von der supergroben ESG bis zur feinen EF. Alle haben den HP-Schaft mit 2,35 mm für das Handstück.
Ein Hartmetallfräser besteht aus Wolframkarbid, das mit einem metallischen Bindemittel gesintert wird. Nach ISO 6360 trägt Hartmetall die Werkstoffgruppe 500. Der Werkstoff ist deutlich härter und verschleissfester als Werkzeugstahl, dafür spröder. Für Zirkonoxid eignet sich Hartmetall nicht, dort arbeiten Sinter-Diamantschleifer.
Die Laborfräser tragen einen Kennbuchstaben für die Verzahnung, zum Beispiel H129E oder H129EF, und jede Verzahnung ist auf bestimmte Werkstoffe abgestimmt.
Die Tabelle zeigt alle Verzahnungen der Fräsermatrix mit Farbe und typischen Werkstoffen.
| Kennung | Verzahnung | Farbe | Typische Werkstoffe |
|---|---|---|---|
| E | Kreuzverzahnung Standard | blau | Gips, Modellstümpfe, Modellguss, Prothesenkunststoff |
| EF | Feine Kreuzverzahnung | rot | Edelmetall, NEM, Modellguss, Verblendkunststoffe, PEEK und PMMA |
| VF | Superfeine Diamantverzahnung | gelb | Edelmetall, NEM, Softkeramik, Verblendkunststoffe, Modellstümpfe |
| GTI | Doppel-Kreuzverzahnung grob | schwarz | Titan, Edelmetall, Modellstümpfe |
| DF | Feine Diamantverzahnung | grün, gelb | Edelmetall, NEM, Modellguss |
| QRF | Grobe, gewundene Spiralverzahnung | rot, grün |
Innerhalb eines Werkstoffs wechselt die Verzahnung mit dem Arbeitsschritt, von grob zum Konturieren bis fein zum Glätten. Die Tabelle zeigt Verzahnung und Drehzahl je Werkstoff und Arbeitsschritt.
| Werkstoff | Arbeitsschritt | Verzahnung | Drehzahl |
|---|---|---|---|
| Gips | feucht / trocken | E, EG, F, ESG / EG, F | um 10.000 min⁻¹ |
| Modellstümpfe | bearbeiten | E, VF, GTI, EG, F oder ESG | |
| Edelmetall und NEM | ausarbeiten und glätten | EF, VF, DF, QRF, FSQ, F, bei Edelmetall auch GTI, QF | 15.000 bis 30.000 min⁻¹ |
| Edelmetall und NEM | strukturieren für den Verbund | VF, DF, QRF oder FSQ | 10.000 bis 12.000 min⁻¹ |
| Modellguss (CrCo) | grob / fein ausarbeiten | E, DF, FSQ / EF, DF, FSQ | bis 2,3 mm: 15.000 bis 20.000 min⁻¹, grössere: 10.000 bis 15.000 min⁻¹ |
| Titan | ausarbeiten und konturieren | GTI, QRF, FSQ oder QF | wie Modellguss |
| Metall- und Softkeramik | ausarbeiten und glätten | VF | 15.000 bis 20.000 min⁻¹ |
Die Drehzahl eines Hartmetallfräsers sinkt mit dem Kopfdurchmesser, damit die Schnittgeschwindigkeit an der Schneide nicht zu hoch wird. Die Tabelle zeigt die Drehzahlbereiche der Laborfräser laut Artikeldaten.
| Durchmesser | Drehzahlbereich | Schnittgeschwindigkeit am Höchstwert |
|---|---|---|
| 1,0 bis 1,6 mm | 10.000 bis 30.000 min⁻¹ | bis 2,5 m/s |
| 2,3 mm | 10.000 bis 30.000 min⁻¹ | bis 3,6 m/s |
| 2,7 bis 4,0 mm | 8.000 bis 20.000 min⁻¹ | bis 4,2 m/s |
| 5,0 bis 7,0 mm | 8.000 bis 15.000 min⁻¹ | bis 5,5 m/s |
Die Standard-Kreuzverzahnung E ist enger begrenzt, bei H129E mit 2,3 mm auf 15.000 bis 20.000 min⁻¹. Warum Kopfdurchmesser und Drehzahl zusammenhängen, erklärt der Beitrag Drehzahl: Diamantbohrer, Hartmetall, Winkelstück.
In der Klinik genügen drei Standardverzahnungen ohne Kreuzhieb, in der Chirurgie bringt die kreuzverzahnte A-Variante mehr Laufruhe. Die Hartmetallbohrer für Präparation und Füllungsentfernung haben FG-, RA- oder HP-Schaft.
Die Tabelle ordnet jeder klinischen Verzahnung Instrumente und Einsatz zu.
| Verzahnung | Instrumente | Einsatz |
|---|---|---|
| Gerade Verzahnung | Rosenbohrer H1 | Kariesentfernung und Kavitätenpräparation |
| Gedrallte Verzahnung | H21 und H23, etwa Zylinder und Konus | gleichmässiger Schnitt entlang der Schneide |
| Gedrallte Verzahnung mit Querhieb | H31 und H33 | Querhieb bricht den Span, erleichtert das Entfernen alter Füllungen |
Für glatte Kompositränder folgen fein verzahnte Finierer, für die Kariesexkavation Rosenbohrer und Exkavatoren. Die Betriebsdrehzahlen nennt die Anwendungs- und Aufbereitungsempfehlung Bohrer.
In der Chirurgie ist die A-Verzahnung eine gedrallte Kreuzverzahnung. Die Tabelle zeigt die Instrumente, die es in beiden Ausführungen gibt.
| Instrument | Standardverzahnung | A-Verzahnung |
|---|---|---|
| Rundbohrer | H141, gerade | H141A |
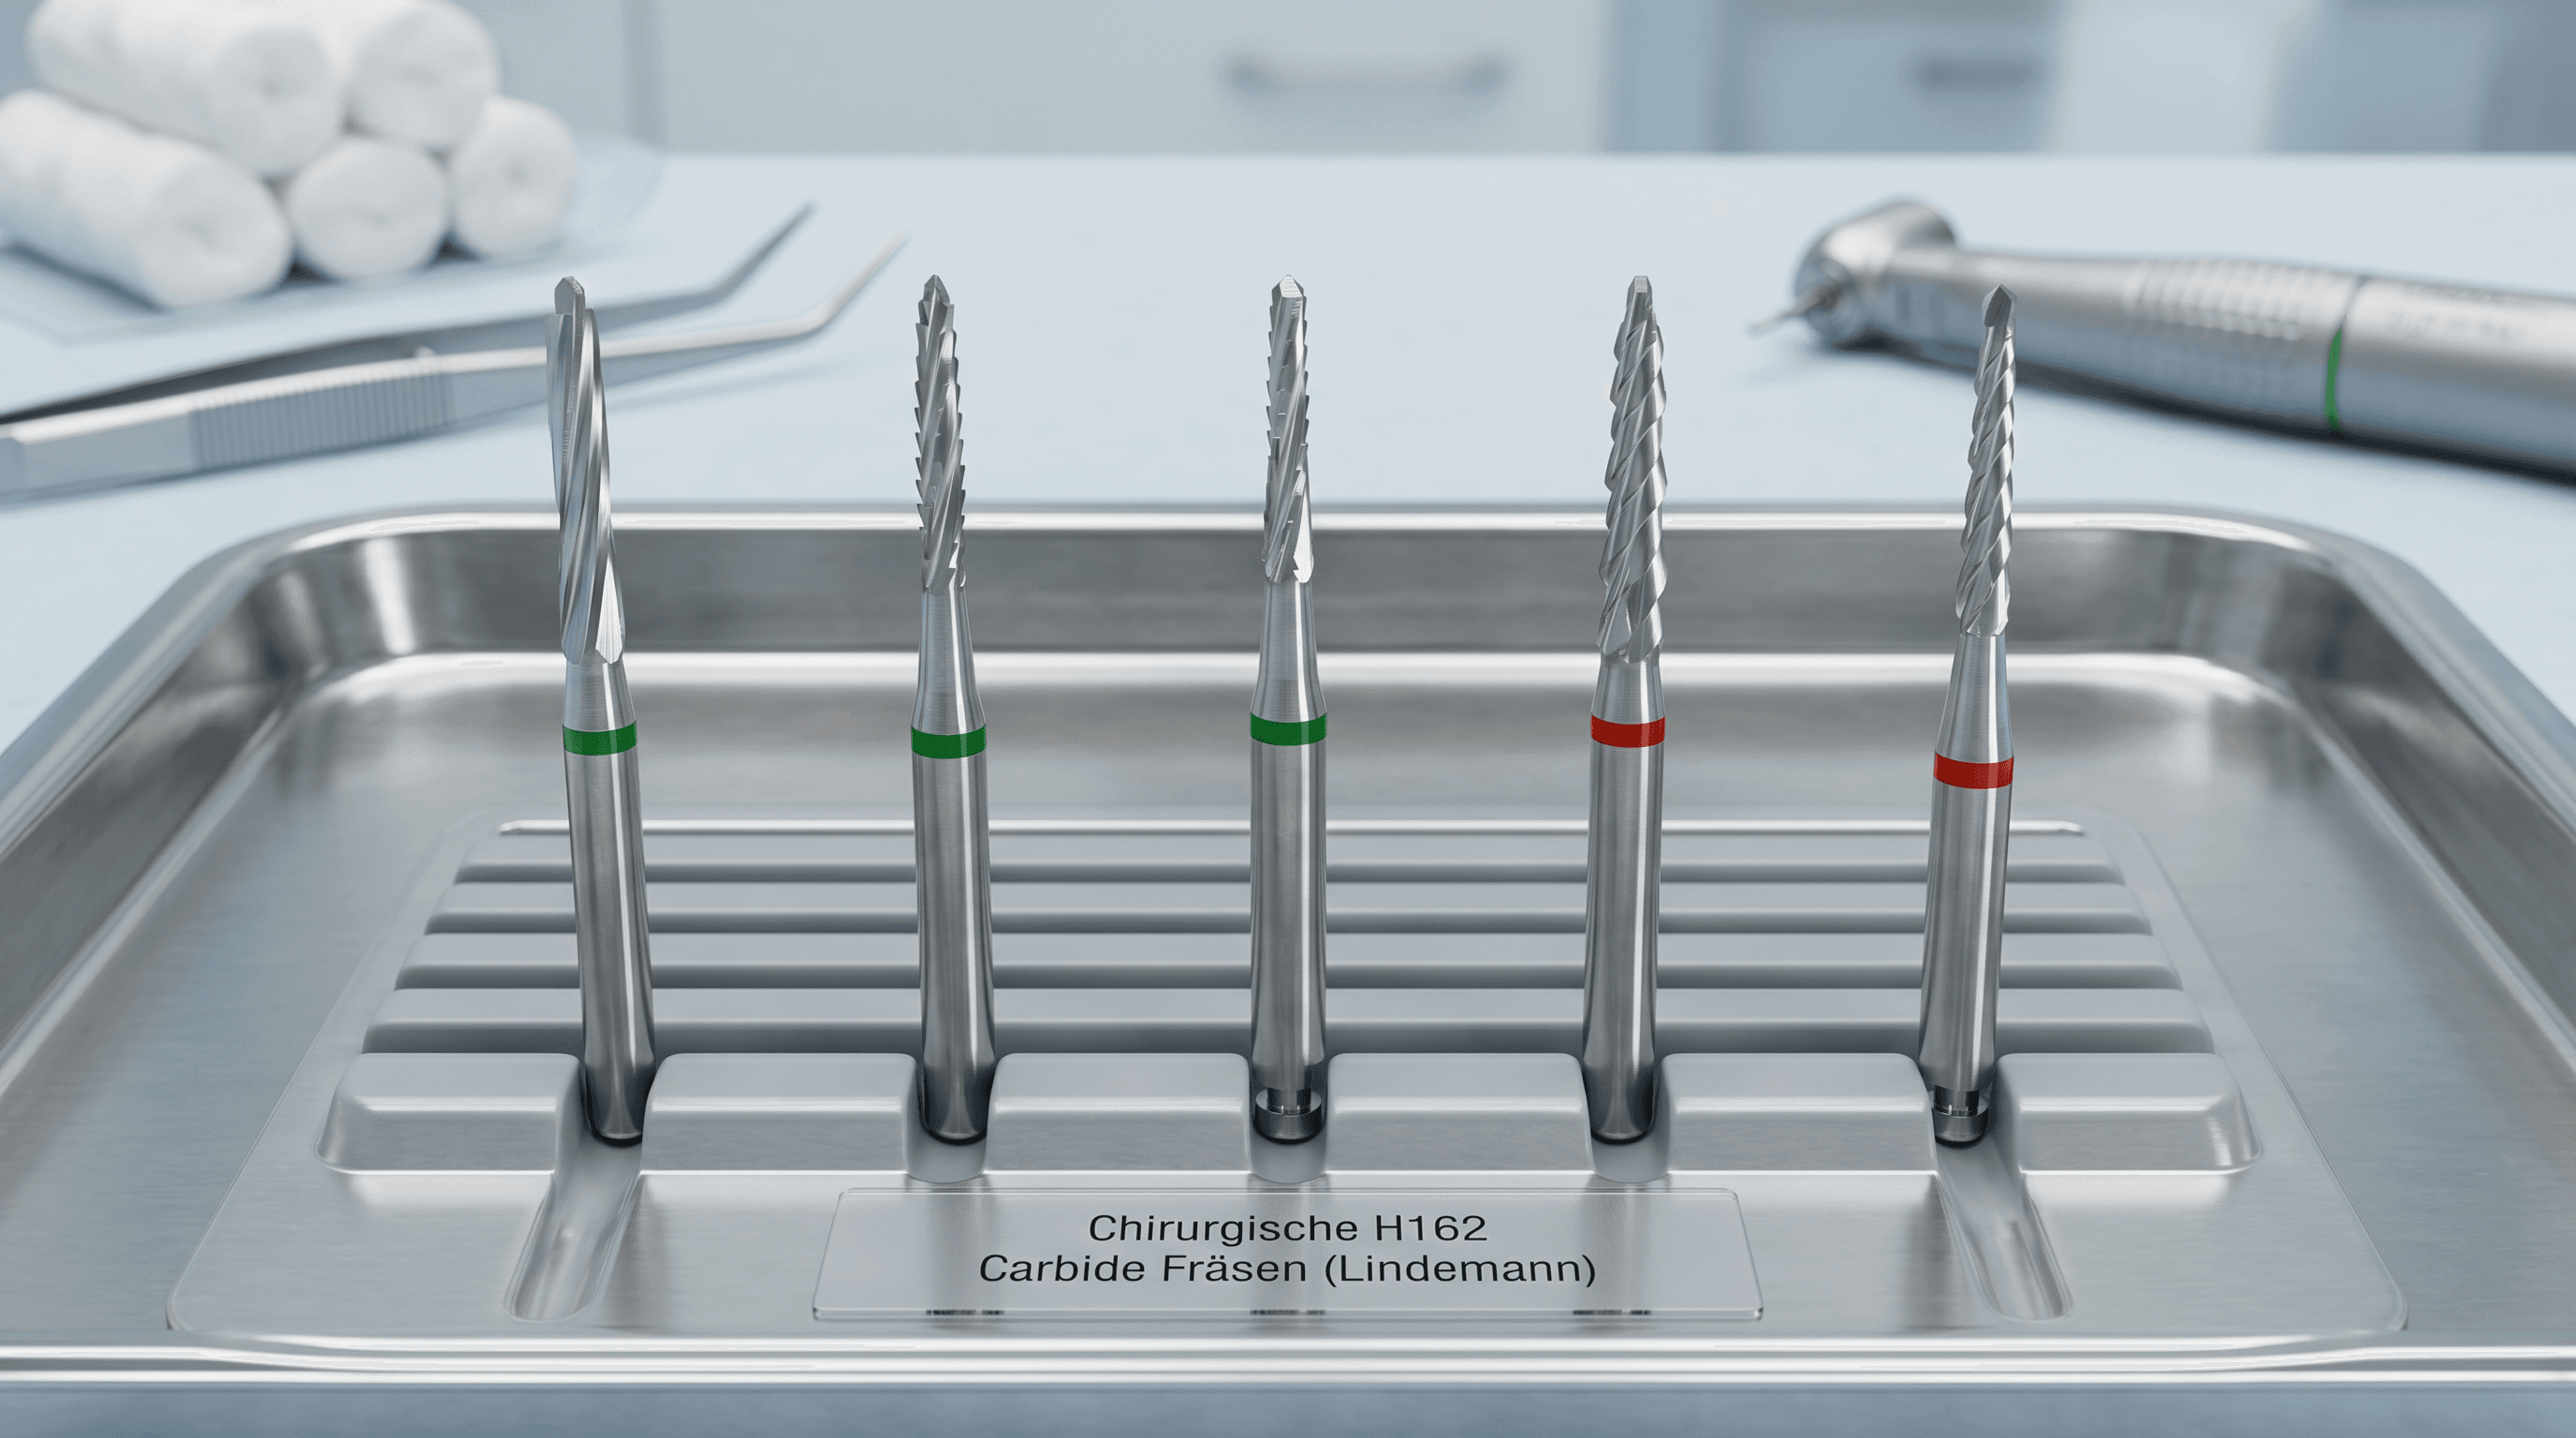
| Knochenfräse 408, Lindemann | H162, gedrallt mit Säge | H162A, H163A |
| Knochenfräse 409 | H166, gedrallt mit Säge | H166A |
Welche Lindemannfräse zu welchem Eingriff passt, zeigt Die Lindemannfräse H162. Das Sortiment finden Sie unter Chirurgie.
Dentale Hartmetallfräser werden nicht nachgeschliffen, sondern ersetzt, sobald sie auch nach der Reinigung nicht mehr mit leichtem Druck schneiden. Jedes Nachschleifen verändert Durchmesser und Verzahnungsgeometrie. Länger scharf bleibt die Schneide, wenn Druck, Drehzahl und Spanraum stimmen:
Wie Sie Hartmetallinstrumente reinigen und sterilisieren, fasst Instrumente aufbereiten: Hygiene und Standzeit zusammen.
Wir führen Hartmetallbohrer für die Klinik (200 Artikel), Chirurgie-Instrumente in Standard- und A-Verzahnung (98 Artikel), Finierer (71 Artikel) und Hartmetallfräser für das Labor in allen Verzahnungen der Fräsermatrix (143 Artikel). Alle sind Swiss Made nach ISO 13485, ab Lager und in 48 Stunden versandbereit.
Registrieren Sie sich als Fachkunde und finden Sie die passende Verzahnung im Shop.
Er schneidet spanend und hinterlässt glattere Flächen als ein grob belegter Diamant. Die Schneide bleibt lange scharf, und über die Verzahnung lässt sich der Fräser genau auf den Werkstoff abstimmen. An Gips, Kunststoff und Legierungen arbeitet er mit wenig Wärme.
Das hängt vom Durchmesser ab: kleine Fräser bis 1,6 mm laufen bis 30.000 min⁻¹, grosse von 5,0 bis 7,0 mm bis 15.000 min⁻¹. Gips wird um 10.000 min⁻¹ bearbeitet. Die Höchstdrehzahl steht auf dem Etikett.
Bei den rotatec Laborfräsern liegt sie am Höchstwert zwischen etwa 2,5 und 5,5 m/s. Sie berechnet sich als Durchmesser mal π mal Drehzahl. Ein grösserer Kopf erreicht bei gleicher Drehzahl eine höhere Schnittgeschwindigkeit.
Er kennzeichnet die Verzahnung. In der Shop-Kennzeichnung steht blau für die Standard-Kreuzverzahnung E, rot für die feine EF und schwarz für die grobe Doppel-Kreuzverzahnung GTI. Massgeblich bleibt der Kennbuchstabe in der Artikelnummer.
Das A kennzeichnet die Ausführung mit gedrallter Kreuzverzahnung. Form und Grösse entsprechen dem Standardinstrument gleicher Nummer, der Lauf ist ruhiger.
E ist die Standard-Kreuzverzahnung für Gips, Modellstümpfe, Modellguss und Prothesenkunststoff. EF ist feiner und für Edelmetall, NEM, Verblendkunststoffe sowie PEEK und PMMA ausgelegt. Beide gibt es zum Beispiel in der Form H129 mit 2,3 mm.
An der sichtbaren Verzahnung statt einer körnigen Diamantoberfläche und an der ISO-Werkstoffgruppe 500. Bei rotatec beginnen Hartmetallbohrer und Laborfräser mit H, danach folgen Form und Verzahnungskennung, etwa H129EF.
Produkt
Diamantbohrer für Zirkon: Körnung und Kühlung
Diamantbohrer für Zirkon am Zahn: rhodia mit erhöhter Diamantkonzentration, 19 Formen, 3 Körnungen, Grenzdrehzahl je Ø und Regeln gegen Mikrorisse.
Produkt
Rosenbohrer: Grössen, Schaft und Exkavation
Rosenbohrer aus Hartmetall von 0,5 bis 5,0 mm mit RA-, FG- und HP-Schaft. Grössen, Höchstdrehzahlen und Verzahnung für die Kariesexkavation im Überblick.
Produkt
Lindemannfräse: Anwendung, Schäfte, Verzahnung
Lindemannfräse aus Hartmetall: Anwendung in der Oralchirurgie, H161, H162 und H162A mit 1,6 mm, Schäfte HP, RA und FG mit Gesamtlänge und Grenzdrehzahl.
| Titan, Edelmetall, NEM |
| FSQ | Querhieb-Feinverzahnung | grün | Edelmetall, NEM, Modellguss, Titan, Verblend- und Prothesenkunststoff |
| EG | Grobe Kreuzverzahnung | orange | Gips feucht und trocken, Modellstümpfe, PEEK und PMMA, Prothesenkunststoff |
| F | Normale Feinverzahnung | rosa | Gips, Edelmetall, NEM, Prothesenkunststoff |
| QF | Grobe Spiralverzahnung mit Querhieb | grün, schwarz | Edelmetall, Titan, Prothesenkunststoff, weichbleibende Unterfütterung |
| ESG und FCA | Supergrobe Kreuzverzahnung | blau, blau-rosa | Gips feucht, Modellstümpfe, Pressfahnen an Prothesenkunststoff |
| XMV | Carbon-Feinverzahnung | gelb, rot | universell für alle Werkstoffe der Matrix |
| Verblendkunststoffe, Komposit, PEEK, PMMA | bearbeiten | EF, VF, FSQ / bei PEEK und PMMA EF, EG | 15.000 bis 20.000 min⁻¹ |
| Prothesenkunststoff | Pressfahnen, grob ausarbeiten | EG, F, QF, ESG / E, FSQ | 10.000 bis 15.000 min⁻¹ |
| Prothesenkunststoff | konturieren, fein ausarbeiten | E, F oder QF | 10.000 bis 15.000 min⁻¹, kleine bis 20.000 min⁻¹ |
| Weichbleibende Unterfütterung | bearbeiten | QF | 10.000 bis 15.000 min⁻¹ |