Frese per odontotecnica: scelta in base al materiale
Frese per odontotecnica per materiale: dentatura, codice ISO e velocità per gesso, resina, leghe non nobili, titanio e zirconia. Con 5 tabelle dal catalogo.

Wird geladen …
2'413 articoli a magazzino, pronti in 48 ore.
Frese per odontotecnica per materiale: dentatura, codice ISO e velocità per gesso, resina, leghe non nobili, titanio e zirconia. Con 5 tabelle dal catalogo.

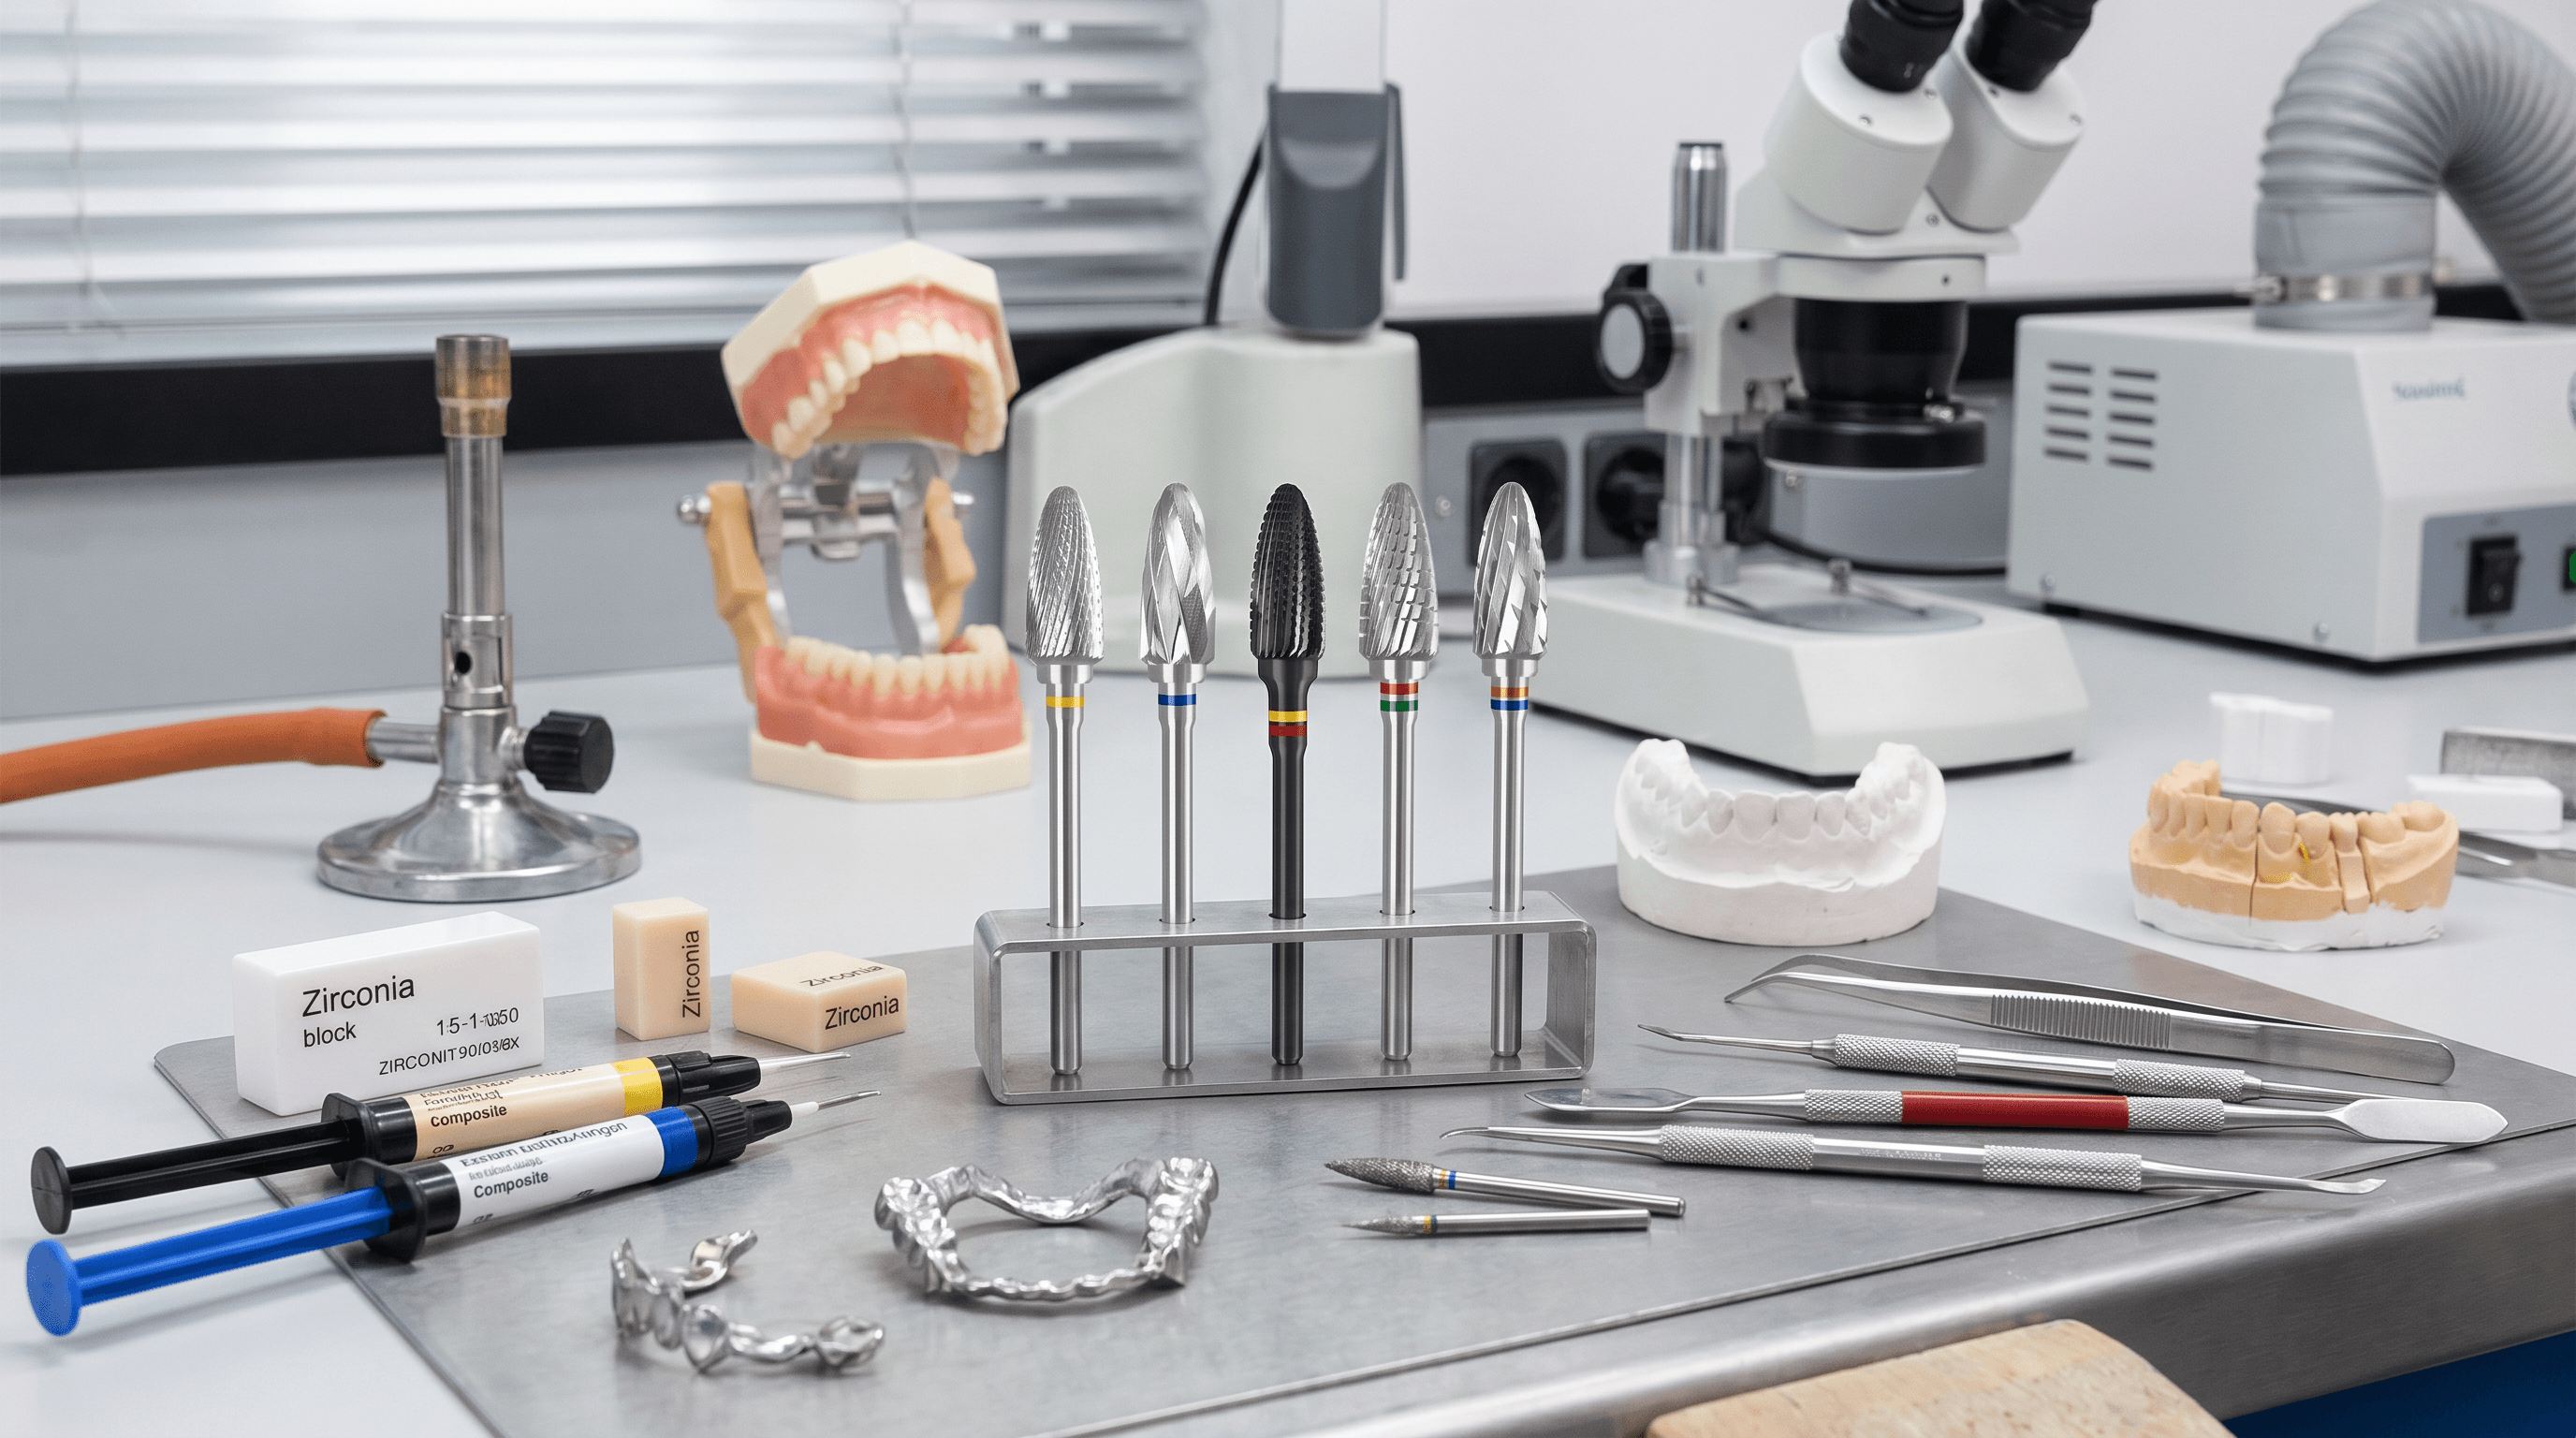
Quale fresa sia adatta in odontotecnica lo decide il materiale: gesso e resina si lavorano con frese in carburo a dentatura grossa, leghe nobili, leghe non nobili e titanio con dentatura fine o elicoidale. Zirconia e ceramica integrale non si tagliano con un tagliente in carburo: lì lavorano le frese diamantate sinterizzate. Tutti gli strumenti di questa panoramica hanno il gambo HP (ISO 104, 2,35 mm) per il manipolo da laboratorio.
In odontotecnica esistono tre classi di strumenti per l'asportazione: frese in carburo con taglienti, abrasivi legati e frese diamantate con granulo. A queste si aggiungono dischi da taglio e gommini. Ogni classe ha il suo materiale e la sua velocità massima.
La tabella associa a ogni materiale strumento, codice ISO e velocità massima dell'assortimento da laboratorio rotatec:
| Materiale | Strumento | Codice ISO | Velocità max |
|---|---|---|---|
| Gesso, monconi | Fresa in carburo, dentatura incrociata grossa | 220 | da 15.000 a 20.000 min⁻¹ |
| Resina per protesi, PEEK/PMMA | Fresa in carburo, grossa o media | 220, 190 | da 15.000 a 20.000 min⁻¹ |
| Leghe nobili, leghe non nobili, resina per faccette | Fresa in carburo, dentatura incrociata fine | 140 | da 15.000 a 30.000 min⁻¹ |
| Titanio, leghe non nobili, leghe nobili | Fresa in carburo, dentatura elicoidale QRF | 274 | da 15.000 a 30.000 min⁻¹ |
| Rifinitura di leghe | Abrasivo ceramico | 524, 534 | 15.000 min⁻¹ |
| Zirconia, vetroceramica e ceramica integrale | Fresa diamantata sinterizzata | 524, 544, 554 | 25.000 min⁻¹ |
| Lucidatura della ceramica | Gommino diamantato, 3 fasi | 534, 524, 514 | 12.000 min⁻¹ |
| Lucidatura della resina per protesi | Gommino arcyline, 4 fasi | da 513 a 543 | 7.000 min⁻¹ |
I codici ISO si trovano alle posizioni da dieci a dodici del codice articolo e indicano dentatura o grana.
Gesso e resina richiedono un ampio spazio per il truciolo, affinché la fresa asporti rapidamente e non si intasi. Il gesso si lavora a secco, ma un'aspirazione efficace è obbligatoria. La resina impasta se la velocità è troppo alta, perché fonde sul tagliente e incolla lo spazio per il truciolo. Lavori con avanzamento uniforme anziché con pressione.
La tabella mostra le frese in carburo da laboratorio per dentatura con numero di articoli, diametro e confezione secondo il catalogo:
| Dentatura (ISO) | Articoli | Ø | Confezione |
|---|---|---|---|
| 222, extra grossa | 4 | da 4,0 a 7,0 mm | 1 |
| 220, grossa, incrociata | 9 | da 2,7 a 7,0 mm | 1 |
| 175, media | 9 | da 2,7 a 6,0 mm | 1 |
| 190, media, incrociata | 28 | da 1,2 a 6,0 mm | 3 o 1 |
| 140, fine, incrociata | 24 | da 1,0 a 6,0 mm | 3 o 1 |
| 274, QRF elicoidale | 9 | da 1,4 a 6,0 mm | 3 o 1 |
| 137XMV, fine, strato al carbonio | 11 | da 1,4 a 6,0 mm | 3 |
Per la sgrossatura e la rimozione delle bave di pressatura sulla resina per protesi è adatta la 220, per la rifinitura la 190. Per gesso e monconi il catalogo indica 222, 220, 190 e 175. La dentatura fine XMV è indicata come universale per tutti i materiali da laboratorio.
I metalli richiedono un tagliente stabile, per questo qui si scelgono dentature più fini o elicoidali. Le leghe non nobili sono tenaci e sollecitano molto il tagliente. Le leghe nobili sono più morbide e tendono a impastare. La dentatura incrociata fine 140 copre leghe nobili, leghe non nobili, scheletrati e resina per faccette, la dentatura elicoidale QRF (274) leghe nobili, leghe non nobili e titanio. Per il titanio il catalogo indica inoltre le dentature 137, 176 e 194. Come dentatura e spazio per il truciolo sono collegati lo spiega Scegliere correttamente la dentatura in carburo.
Per rifinire canali di colata, margini di corone e superfici occlusali sulle leghe sono adatti gli abrasivi ceramici. Il granulo legato resta stabile nella forma, mentre il diamante si intasa sui metalli tenaci.
Non appena il materiale è più duro del tagliente, si lavora con il diamante: la ceramica viene molata, non tagliata. Il carburo di tungsteno si consuma subito sulla zirconia, e per il granulo legato la zirconia è troppo dura. Per strutture in zirconia e vetroceramica le frese diamantate sinterizzate sono la prima scelta. Con l'usura si libera nuovo granulo e la capacità abrasiva resta a lungo costante.
La tabella confronta i due abrasivi per metallo e per zirconia:
| Caratteristica | Abrasivo ceramico | Fresa diamantata sinterizzata |
|---|---|---|
| Granulo | corindone o carburo di silicio | diamante |
| Legante | legante ceramico | matrice di bronzo, in tutto lo spessore |
| Materiali | metallo, leghe, ceramica | zirconia, vetroceramica, leghe non nobili, scheletrati |
| Articoli | 28 | 96 in 16 forme |
| Ø | da 3,3 a 22,0 mm | da 1,6 a 8,0 mm |
| Velocità max | 15.000 min⁻¹ | 25.000 min⁻¹ |
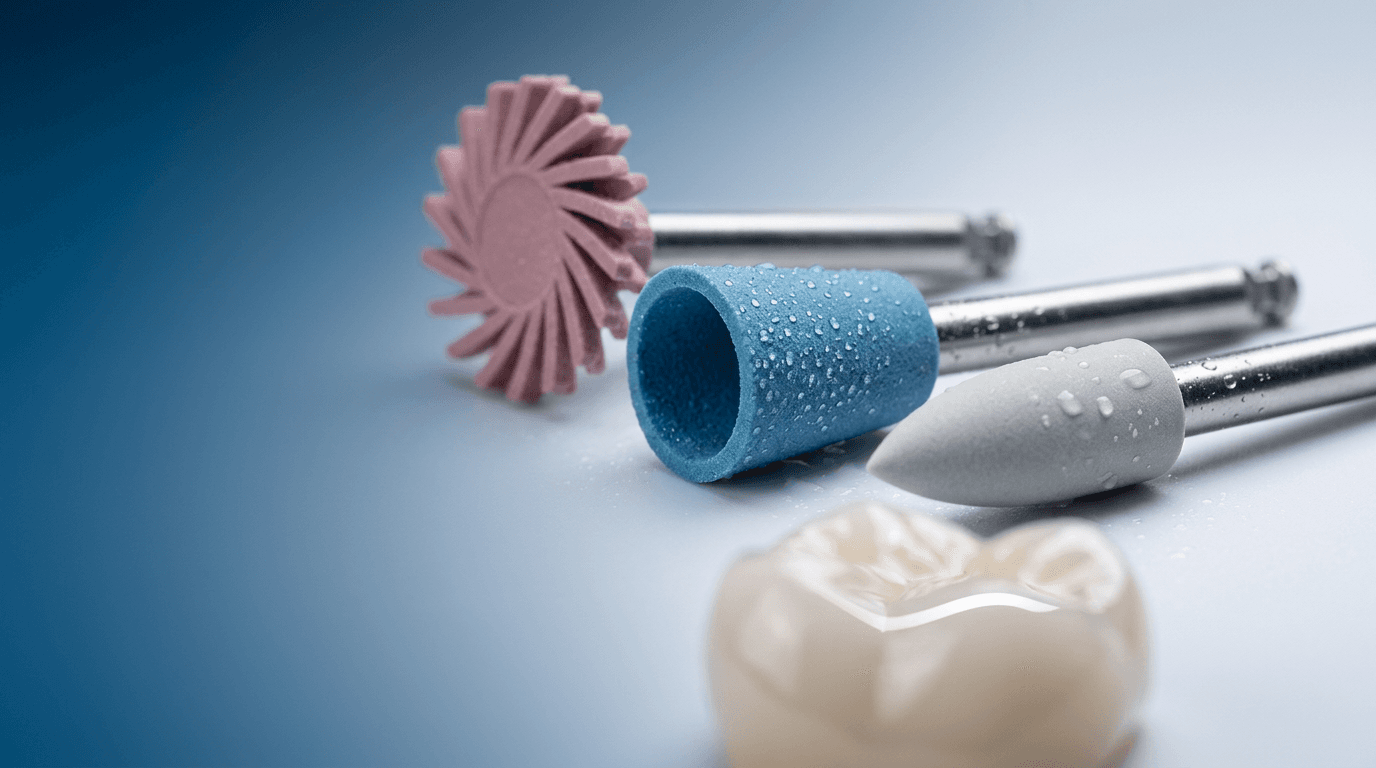
Segue la lucidatura: i gommini diamantati per ceramica lavorano in tre fasi senza pasta per lucidare. La sequenza dal taglio alla lucentezza speculare è descritta in Lavorare la ceramica integrale: disilicato di litio, zirconia.
Il compito determina rivestimento e diametro del disco da taglio: i dischi rivestiti su entrambi i lati tagliano di netto, quelli rivestiti su un solo lato separano, perché il lato liscio protegge la parte adiacente. I dischi da taglio per il laboratorio sono diamantati nel catalogo, 84 su 93 galvanici, la serie plasincut sinterizzata.
La tabella mostra la suddivisione per forma ISO secondo il catalogo:
| Compito | Disco (forma ISO) | Ø | Velocità max |
|---|---|---|---|
| Taglio di modelli in gesso | plastercut, perforato, dentato (333) | da 30 a 45 mm | 18.000 min⁻¹ |
| Realizzazione di modelli | plasincut, taglio periferico (321) | da 9 a 45 mm | 18.000 min⁻¹ |
| Taglio passante | rivestito su entrambi i lati (358) | da 19 a 40 mm | da 20.000 a 35.000 min⁻¹ |
| Separazione | rivestito su un lato, sopra o sotto | da 6,5 a 22 mm | da 20.000 a 25.000 min⁻¹ |
Quanto più grande è il diametro della testa, tanto più bassa è la velocità massima ammessa, perché la velocità periferica aumenta con il diametro. La pressione va mantenuta bassa con tutti i materiali: la pressione genera calore, deforma la resina e spalma la lega nobile negli spazi per il truciolo.
La tabella lo mostra con l'esempio della dentatura incrociata fine 140:
| Ø | Velocità max | Esempio |
|---|---|---|
| 2,3 mm | 30.000 min⁻¹ | H138EF.104.023x003 |
| 4,0 mm | 20.000 min⁻¹ | H79EF.104.040x001 |
| 6,0 mm | 15.000 min⁻¹ | H251EF.104.060x001 |
Fa sempre fede l'indicazione sull'etichetta. Maggiori informazioni in Capire dentatura e velocità di rotazione.
L'assortimento da laboratorio è suddiviso per classe di strumento: 143 frese in carburo in 14 dentature, 96 frese diamantate sinterizzate, 28 abrasivi ceramici, 93 dischi da taglio e gommini per ceramica, metallo e resina. Tutto è Swiss Made secondo ISO 13485, disponibile a magazzino e pronto per la spedizione in 48 ore.
Lo shop si può filtrare e raggruppare per materiale e applicazione, oltre che per gambo, dimensione, grana, dentatura e confezione. Si registri come cliente professionale e trovi lo strumento giusto nello shop.
Una fresa asporta con taglienti a geometria definita, che a ogni giro sollevano un truciolo. Lo spazio tra i taglienti accoglie il truciolo e lo evacua. Gli abrasivi invece lavorano con molti granuli irregolari.
Una fresa in carburo con dentatura da grossa a media, ad esempio ISO 220 per la sgrossatura e 190 per la rifinitura. Mantenga una velocità moderata, con testa da 6,0 mm al massimo 15.000 min⁻¹. Se la resina impasta, la velocità è troppo alta.
Una dentatura incrociata fine (ISO 140) o la dentatura elicoidale QRF (ISO 274). Entrambe sono indicate nel catalogo per leghe non nobili e leghe nobili, la QRF anche per il titanio. Per rifinire i canali di colata è meglio un abrasivo legato.
I taglienti sono incrociati da un secondo taglio in senso opposto. In questo modo il truciolo si spezza corto, la fresa ruota in modo più regolare e si impunta meno. Grossa, media e fine si distinguono per il numero di taglienti.
La velocità massima dipende dal diametro della testa. Nell'assortimento va da 30.000 min⁻¹ per le teste piccole fino a 15.000 min⁻¹ e meno per 6,0 e 7,0 mm. Fa fede il valore sull'etichetta.
Con materiali più duri del tagliente in carburo, cioè zirconia, vetroceramica e ceramica integrale. Lì nessun tagliente taglia più, lavora solo il granulo. Per metallo, gesso e resina il carburo di tungsteno resta la scelta più economica.
Dentature grosse ed extra grosse con ampio spazio per il truciolo, ad esempio ISO 222 o 220. Le dentature fini si intasano subito con la polvere di gesso. Lavori a secco e con aspirazione.

Anwendung
Polishers and prophylaxis: why polishing works in stages
179 instruments for polishing and prophylaxis. Why a fine polisher achieves nothing on a coarse surface, and which polisher suits composite or ceramic.

Anwendung
Bone cutters in oral surgery: shapes, shanks and heat
66 surgical round burs from 1.0 to 5.0 mm and 32 cutters for sectioning. Why a bone cutter cuts laterally and how to avoid heat damage.

Produkt
Dentatura incrociata: scegliere la fresa in carburo
Dentatura incrociata della fresa in carburo: 13 dentature da laboratorio da E a XMV con colore, materiale e velocità, più la dentatura A in chirurgia.