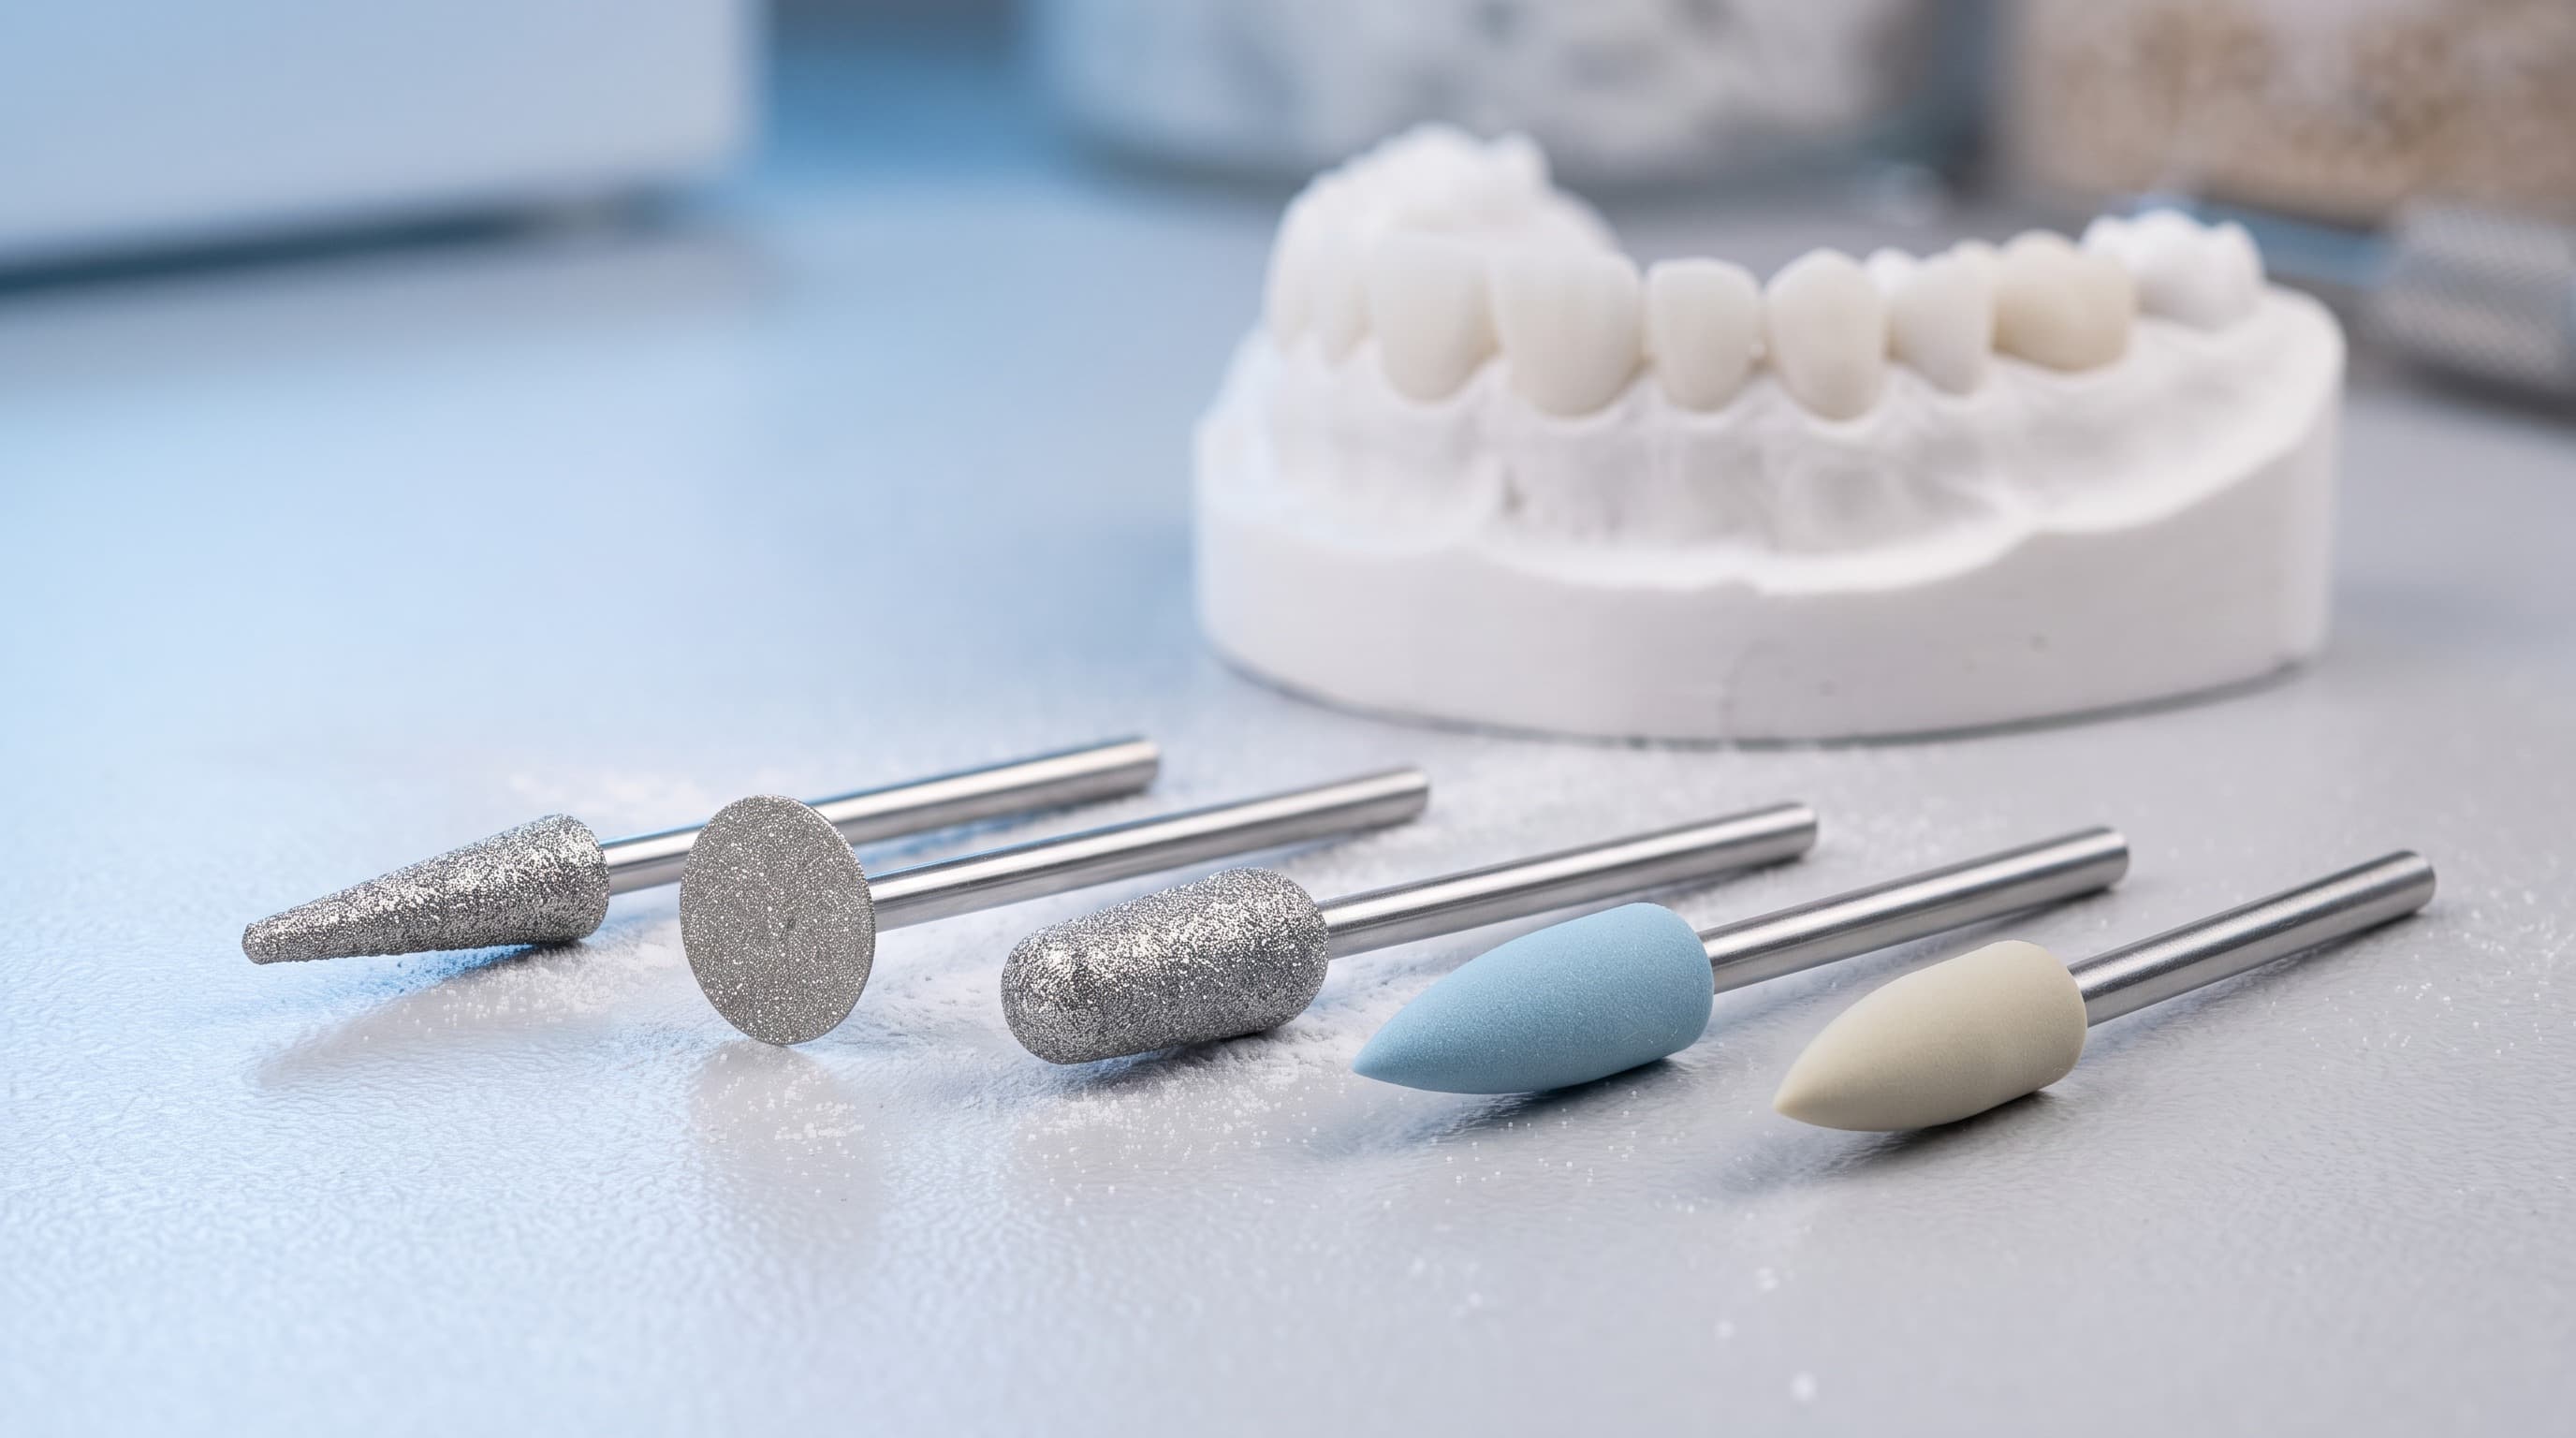
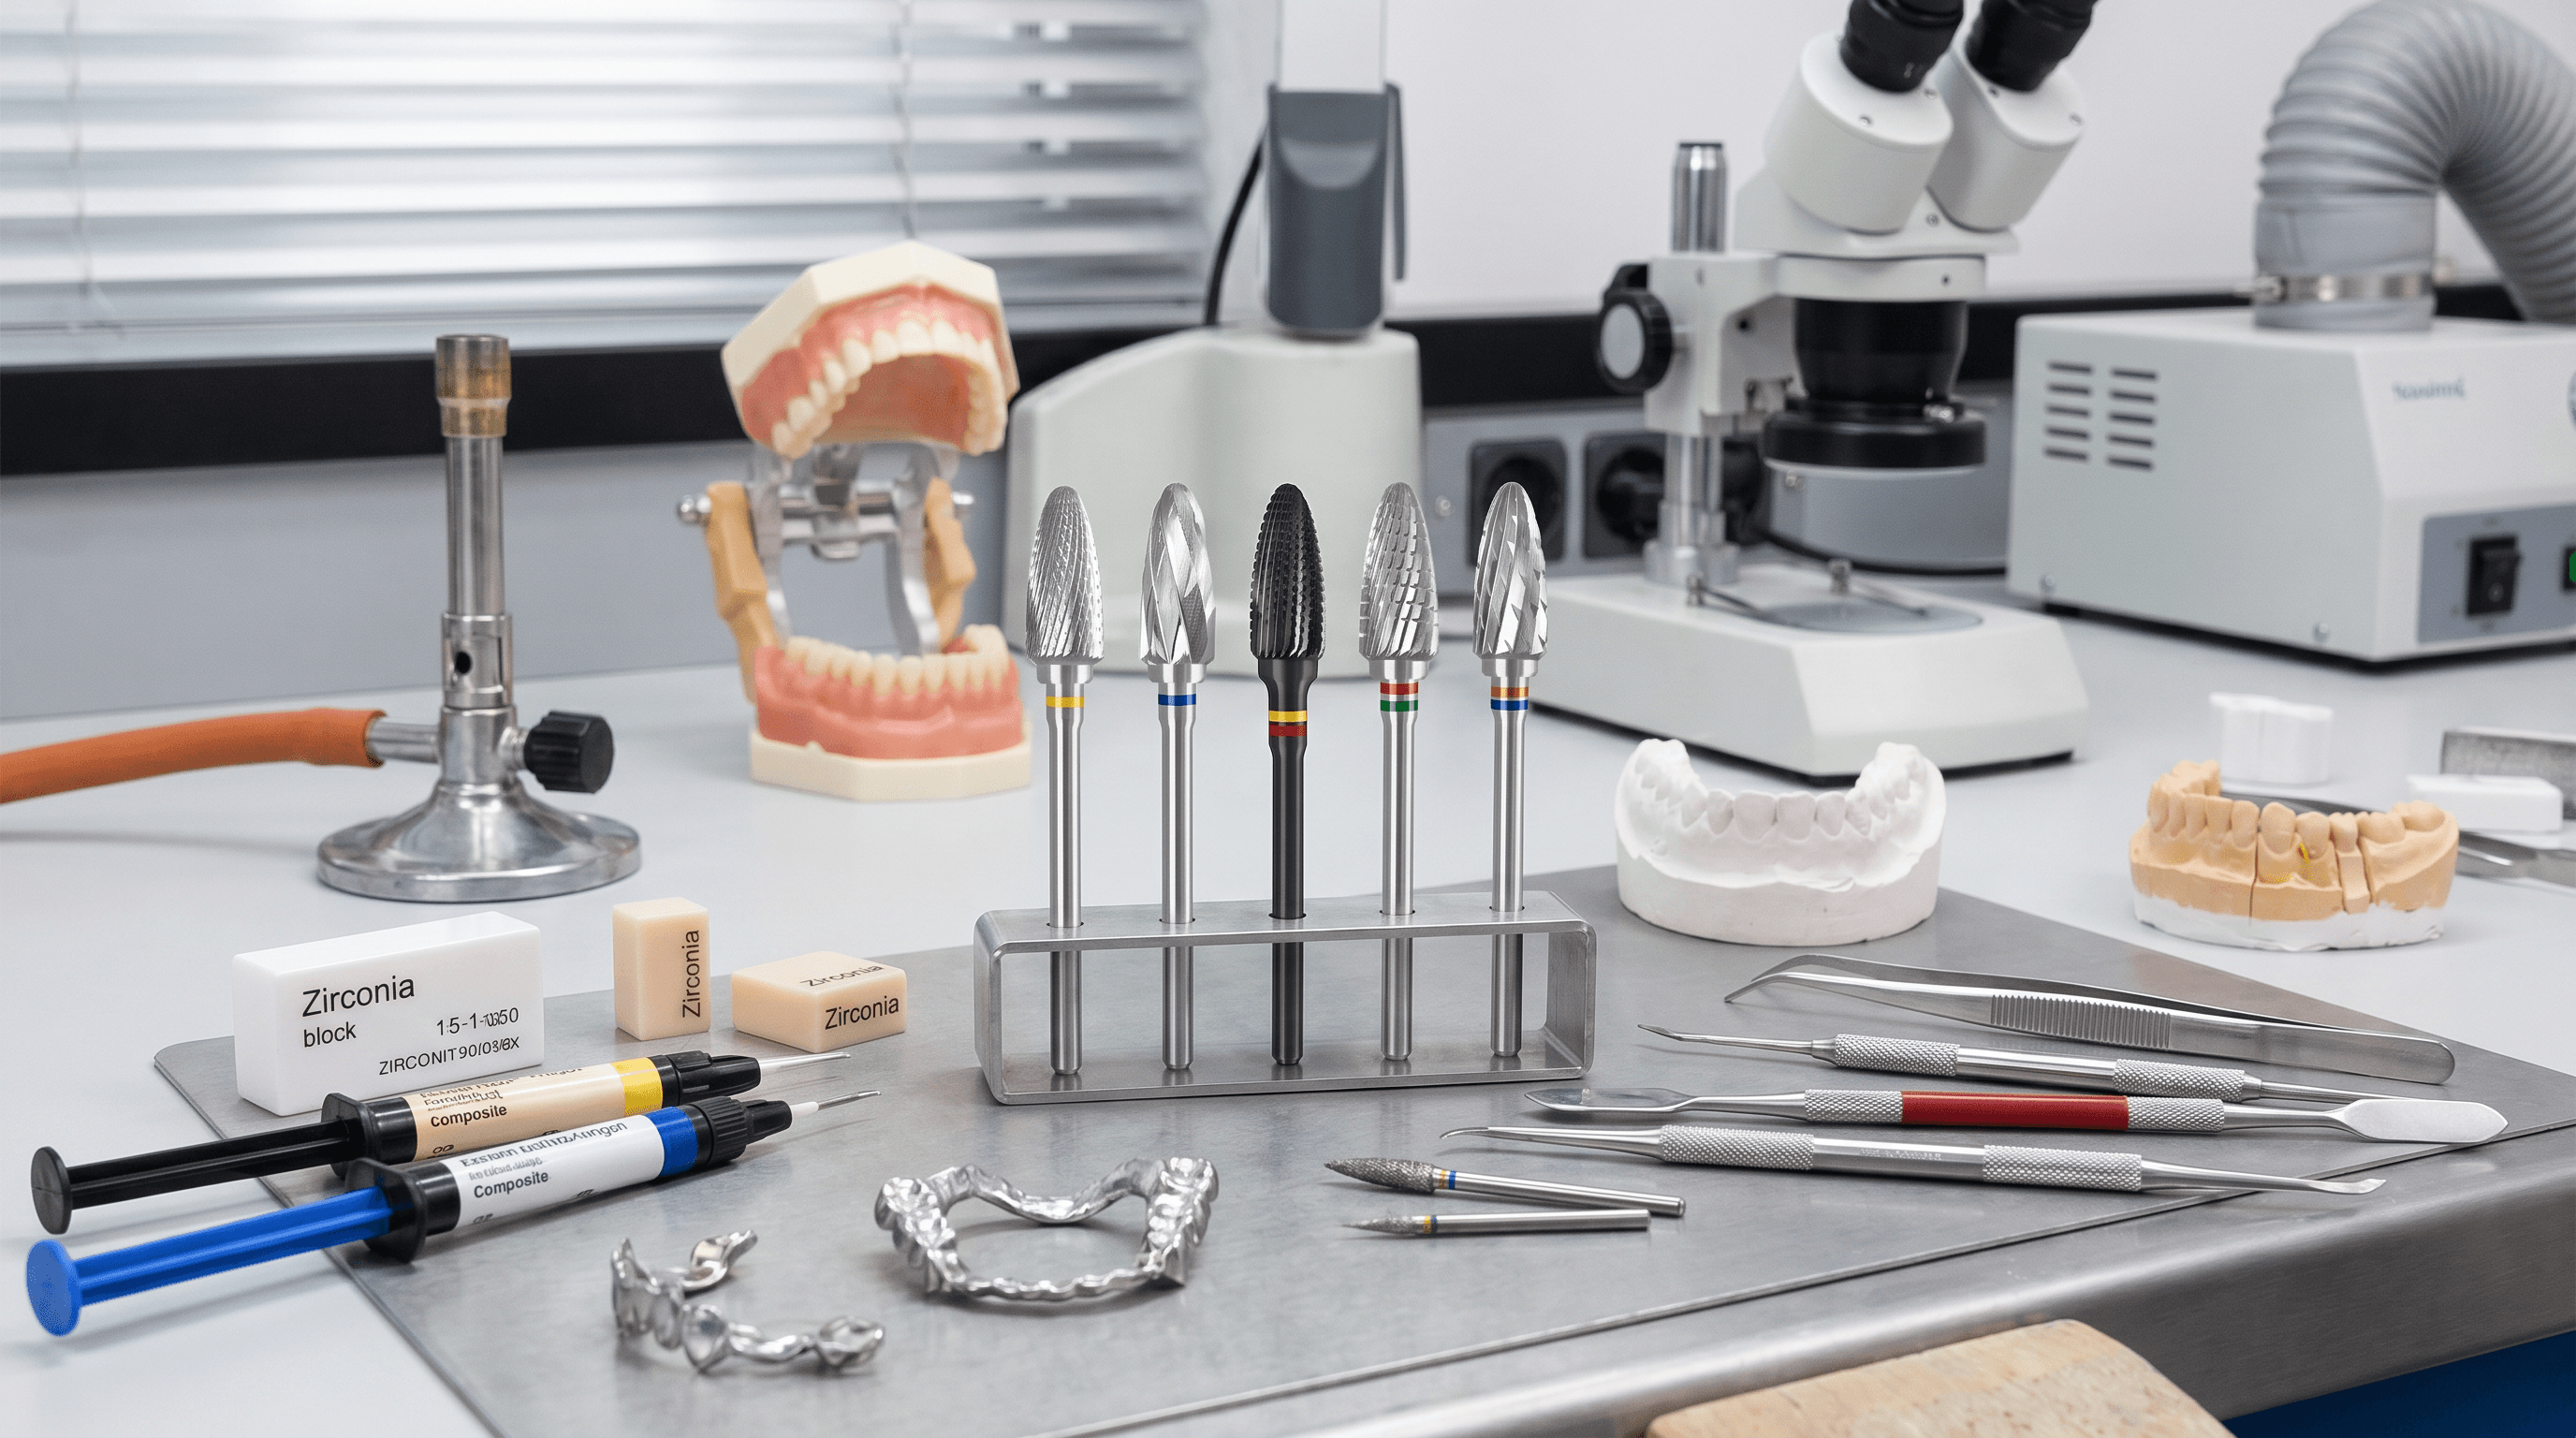
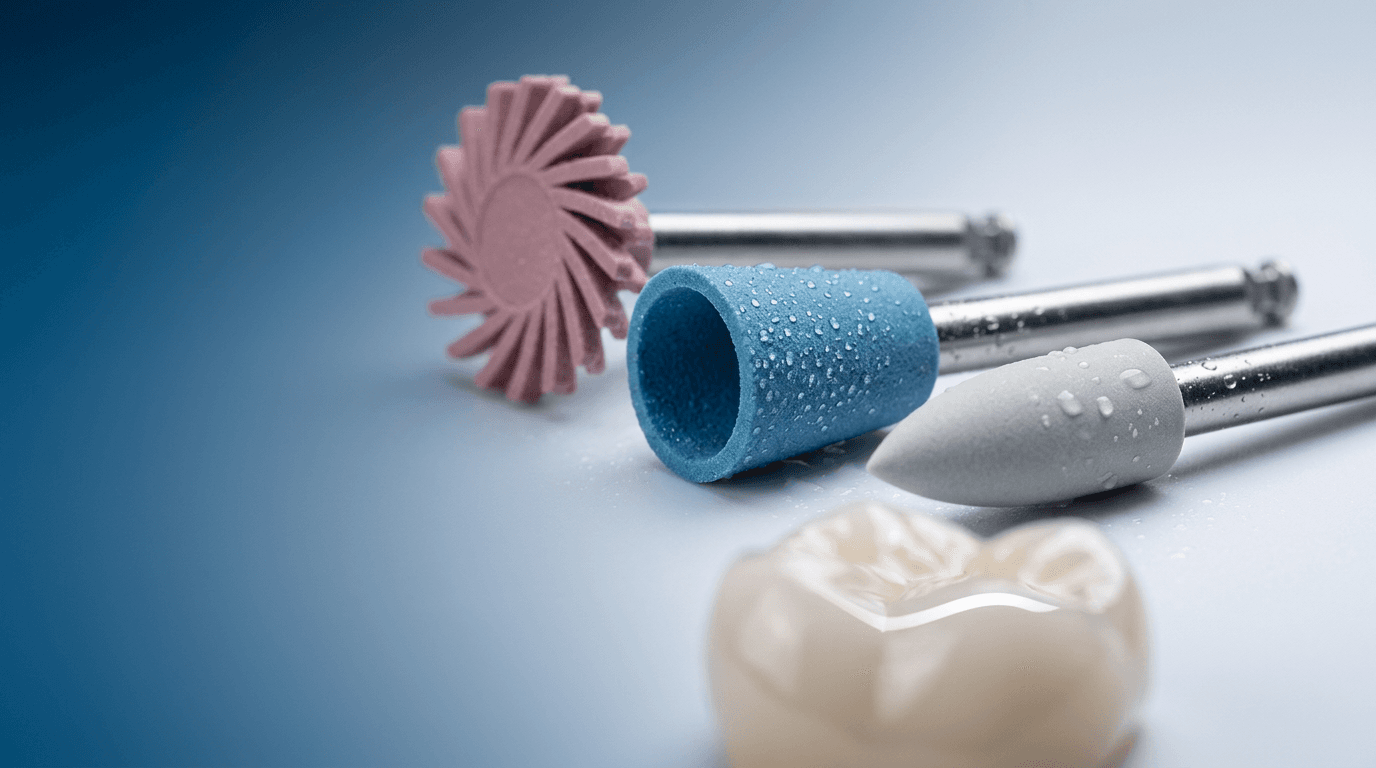
La zirconia si lavora in laboratorio in due stati con regole diverse: lo stato bianco si modella prima della sinterizzazione senza acqua né lubrorefrigerante e con una leggera pressione, la struttura densamente sinterizzata solo con diamante sotto raffreddamento ad acqua e il meno possibile. Seguono una lucidatura diamantata in più fasi oppure la cottura di glasura. Per la zirconia sinterizzata, rotatec offre 96 frese diamantate sinterizzate sindia con gambo HP e 15 lucidatori diamantati cerdia per manipolo.
Che cosa distingue lo stato bianco dalla zirconia sinterizzata?
Lo stato bianco è presinterizzato, poroso e facile da lavorare, ma soggetto a frattura; solo la cottura di sinterizzazione lo trasforma in un restauro denso ad alta resistenza. Per questo, secondo il produttore del materiale, ogni rifinitura va eseguita allo stato non sinterizzato e ogni correzione successiva va limitata allo stretto necessario.
La tabella mostra che cosa cambia nella lavorazione tra i due stati.
| Caratteristica | Stato bianco, prima della sinterizzazione | densamente sinterizzato |
|---|
| Stato | poroso, facile da lavorare, soggetto a frattura | denso, resistenza finale |
| Compito | perni di supporto, connettori, fessure, margini | adattamento, contatti, occlusione |
| Strumento | strumenti fini in carburo di tungsteno o diamantati, leggera pressione | diamante: sindia in laboratorio, rhodia alla poltrona |
| Liquido | niente acqua, niente lubrorefrigerante, con aspirazione | raffreddamento ad acqua con le frese diamantate |
| Rischio principale | frattura, scheggiatura dei bordi | surriscaldamento locale, solchi, crepe |
Il ritiro di sinterizzazione è calcolato nella progettazione: lo stato bianco viene fresato più grande di circa il 25 per cento. Un'asportazione sullo stato bianco si riduce quindi in proporzione, e lo stesso vale per un'intaccatura.
Come si lavora lo stato bianco?
Lo stato bianco si lavora senza acqua né lubrorefrigerante e con una leggera pressione, perché secondo il produttore del materiale i restauri non sinterizzati sono soggetti a danni e fratture. I dati articolo rotatec non riportano un'indicazione specifica per il materiale allo stato presinterizzato; fanno fede le istruzioni d'uso del produttore del grezzo, anche per i liquidi coloranti.
Un produttore del materiale indica tre regole. Primo: separare i perni di supporto con strumenti fini in carburo di tungsteno o diamantati, intaccarli da un lato e solo dopo staccarli completamente; gli strumenti grossolani generano vibrazioni e scheggiature dei bordi. Secondo: non separare mai ulteriormente i connettori dei ponti con il disco separatore, perché si creano punti di frattura predeterminati. Terzo: non scendere sotto la sezione dei connettori e lo spessore minimo delle pareti indicati dal produttore, perché ciò che manca allo stato bianco manca nella stessa proporzione dopo la sinterizzazione. La polvere di zirconia va aspirata; durante la rifinitura il produttore raccomanda inoltre una maschera antipolvere di classe FFP2.
Quale fresa diamantata sinterizzata per la zirconia sinterizzata?
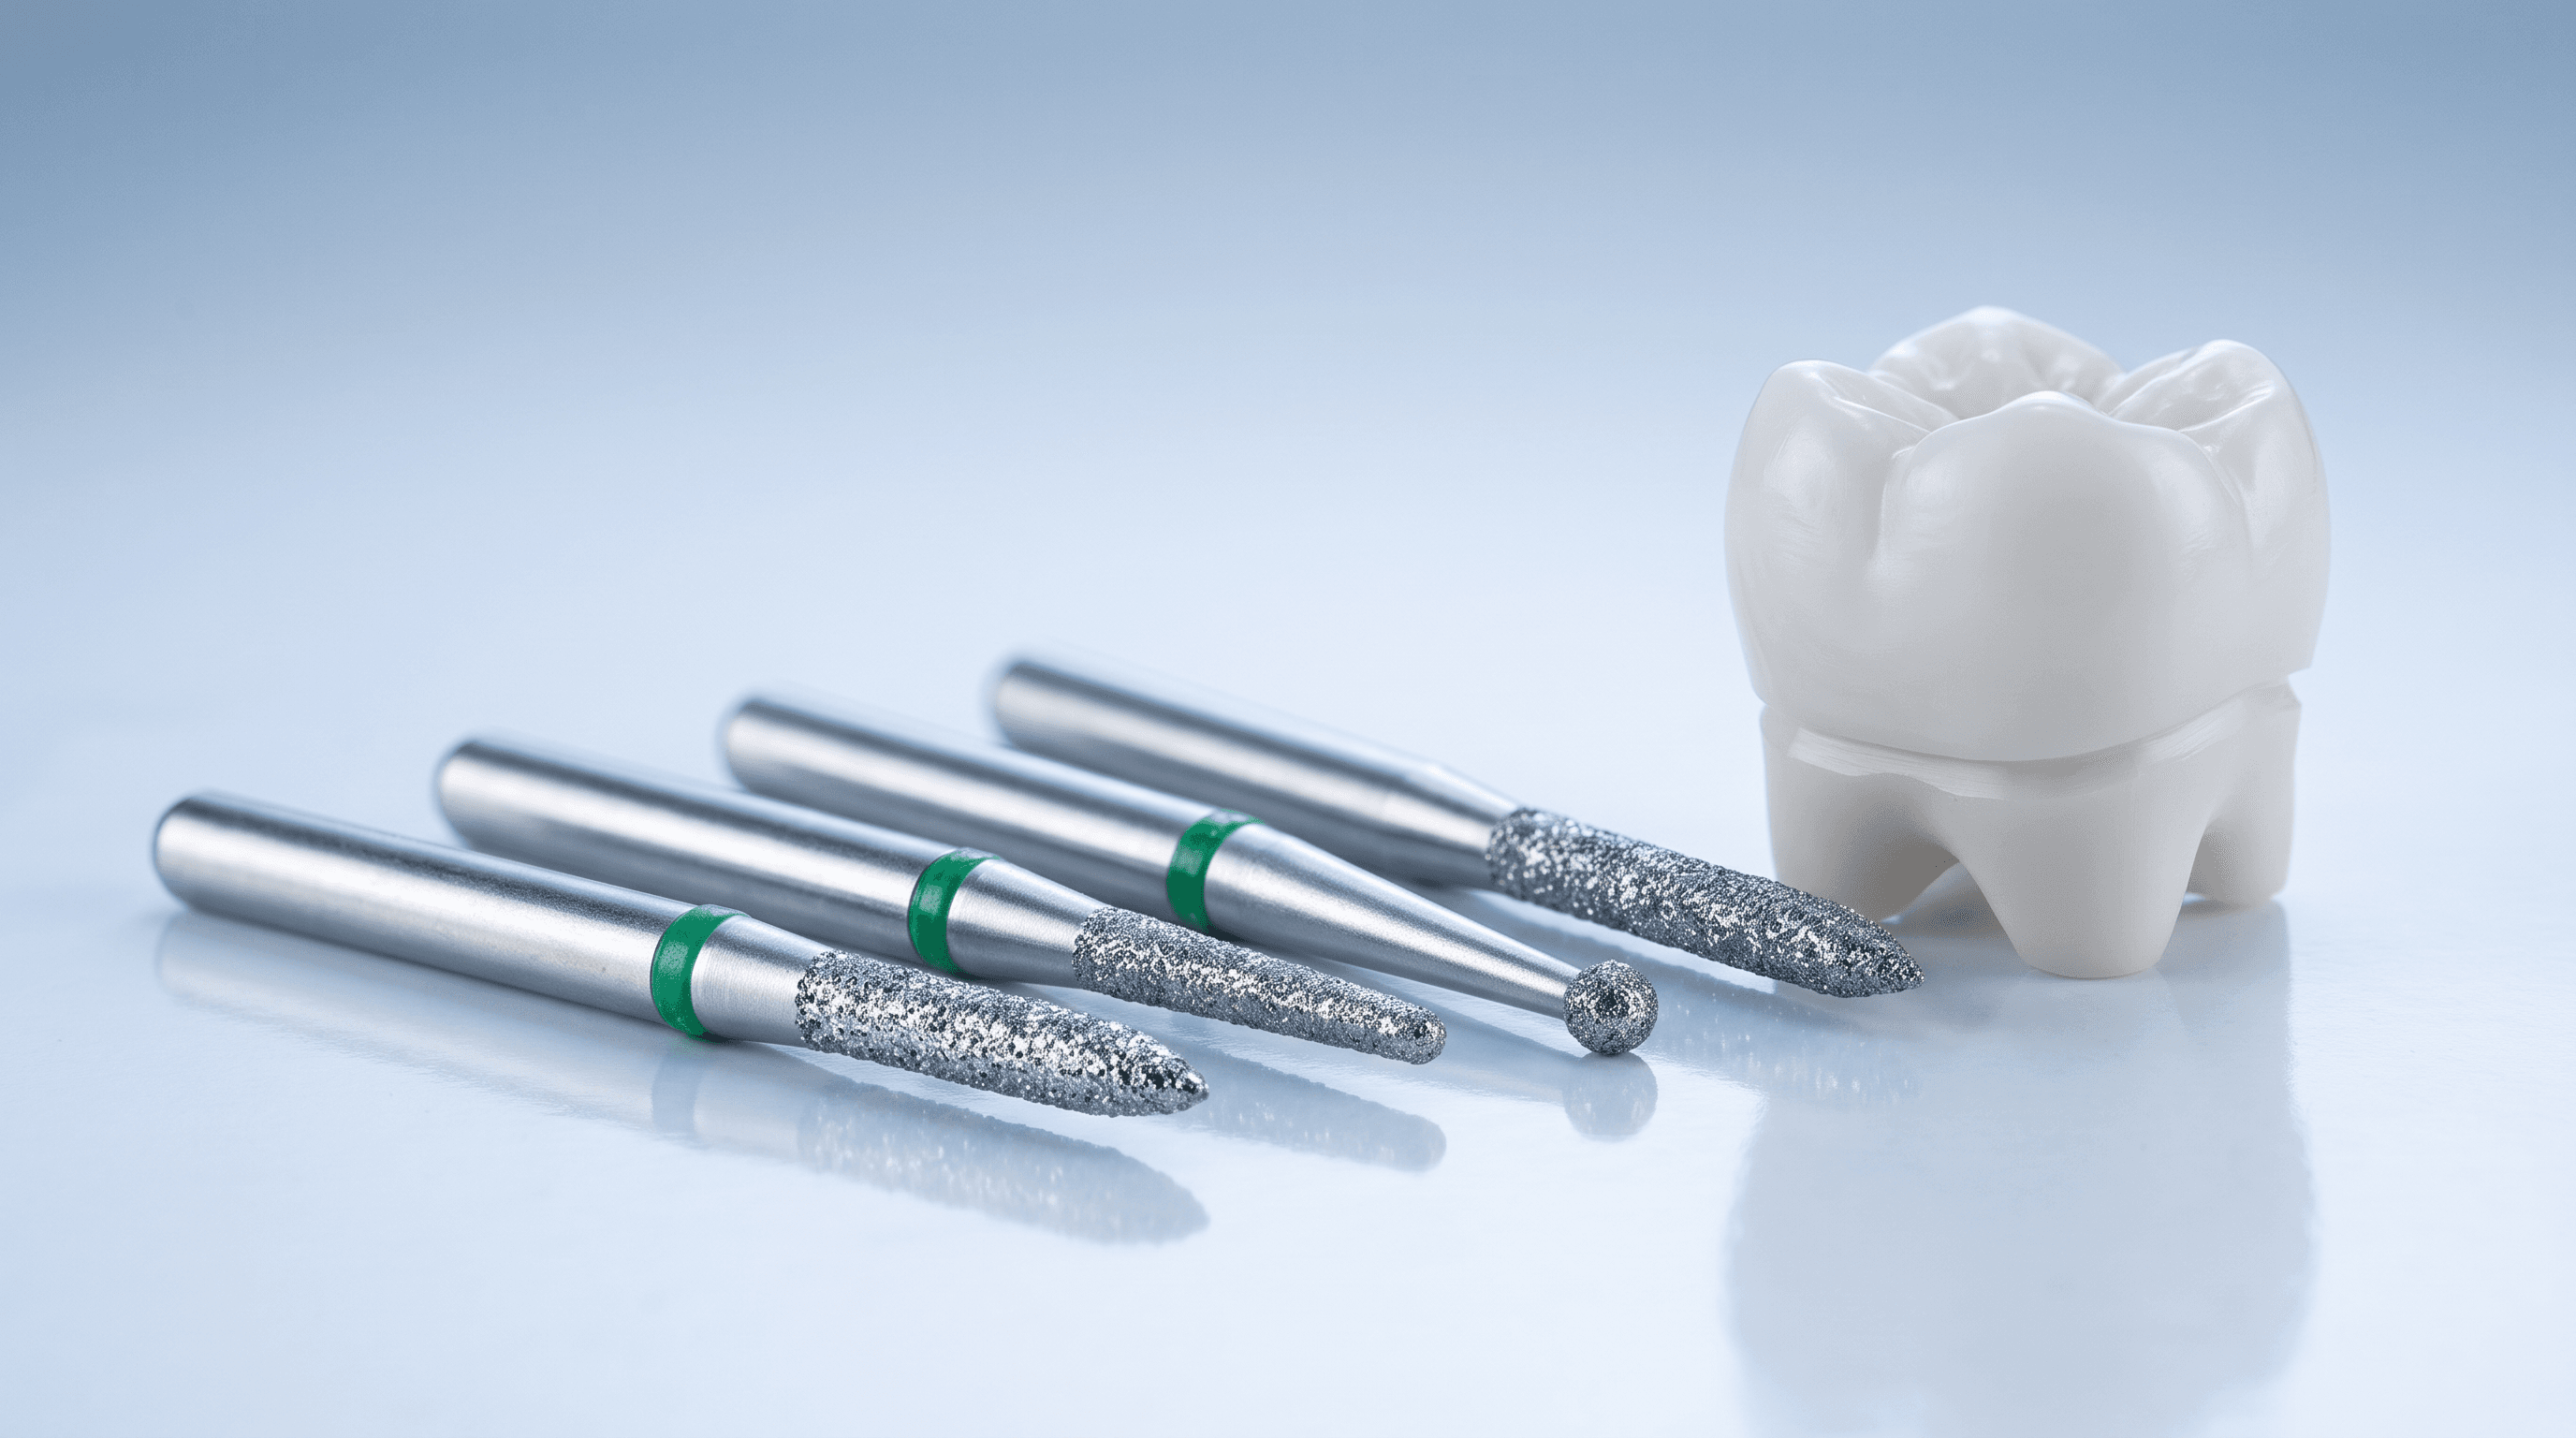
Per la zirconia sinterizzata, in laboratorio sono previste le frese diamantate sinterizzate sindia, secondo i dati articolo per zirconia, vetroceramica e ceramica integrale, leghe non preziose e scheletrati. Secondo il catalogo sono realizzate in un unico pezzo con un legante metallico sinterizzato duro e compatto, secondo il testo prodotto sinterizzate con grana diamantata in tutto lo spessore.
sindia è disponibile in 11 forme ISO da 1,6 a 8,0 mm e in tre granulometrie: 554 ultra grossa (24 articoli), 544 extra grossa (36) e 524 media (36). Il campo di velocità secondo i dati articolo è compreso tra 20.000 e 25.000 min⁻¹.
La tabella associa le forme ai compiti tipici sulla struttura.
| Forma (ISO) | Ø | Articoli | Compito sulla struttura |
|---|
| Cono arrotondato (198, 200) | da 1,6 a 5,0 mm | 15 | superfici assiali, pareti delle corone |
| Cilindro arrotondato (141) | da 1,6 a 5,0 mm | 14 | pareti, transizioni |
| Bocciolo (257, 263) | da 1,6 a 6,0 mm | 14 | superfici occlusali, fessure |
| Fiamma (243) | 3,1 e 5,0 mm | 6 | spazi interdentali, connettori dall'esterno |
| Ruota, ruota concava (041, 493) | da 1,6 a 8,0 mm | 18 | superfici basali, bordi |
| Cono rovesciato (014) | da 1,6 a 8,0 mm | 14 | bordi, gradini |
| Cilindro lungo, pallina (111, 001) | da 2,1 a 5,0 mm | 15 | superfici, conche |
Un esempio per superfici ampie è il cono arrotondato 7745 da 5,0 mm. Le correzioni iniziano con 524, solo gli adattamenti maggiori con 544 o 554: la molatura può ridurre la resistenza della zirconia e ogni solco deve poi essere eliminato con la lucidatura.