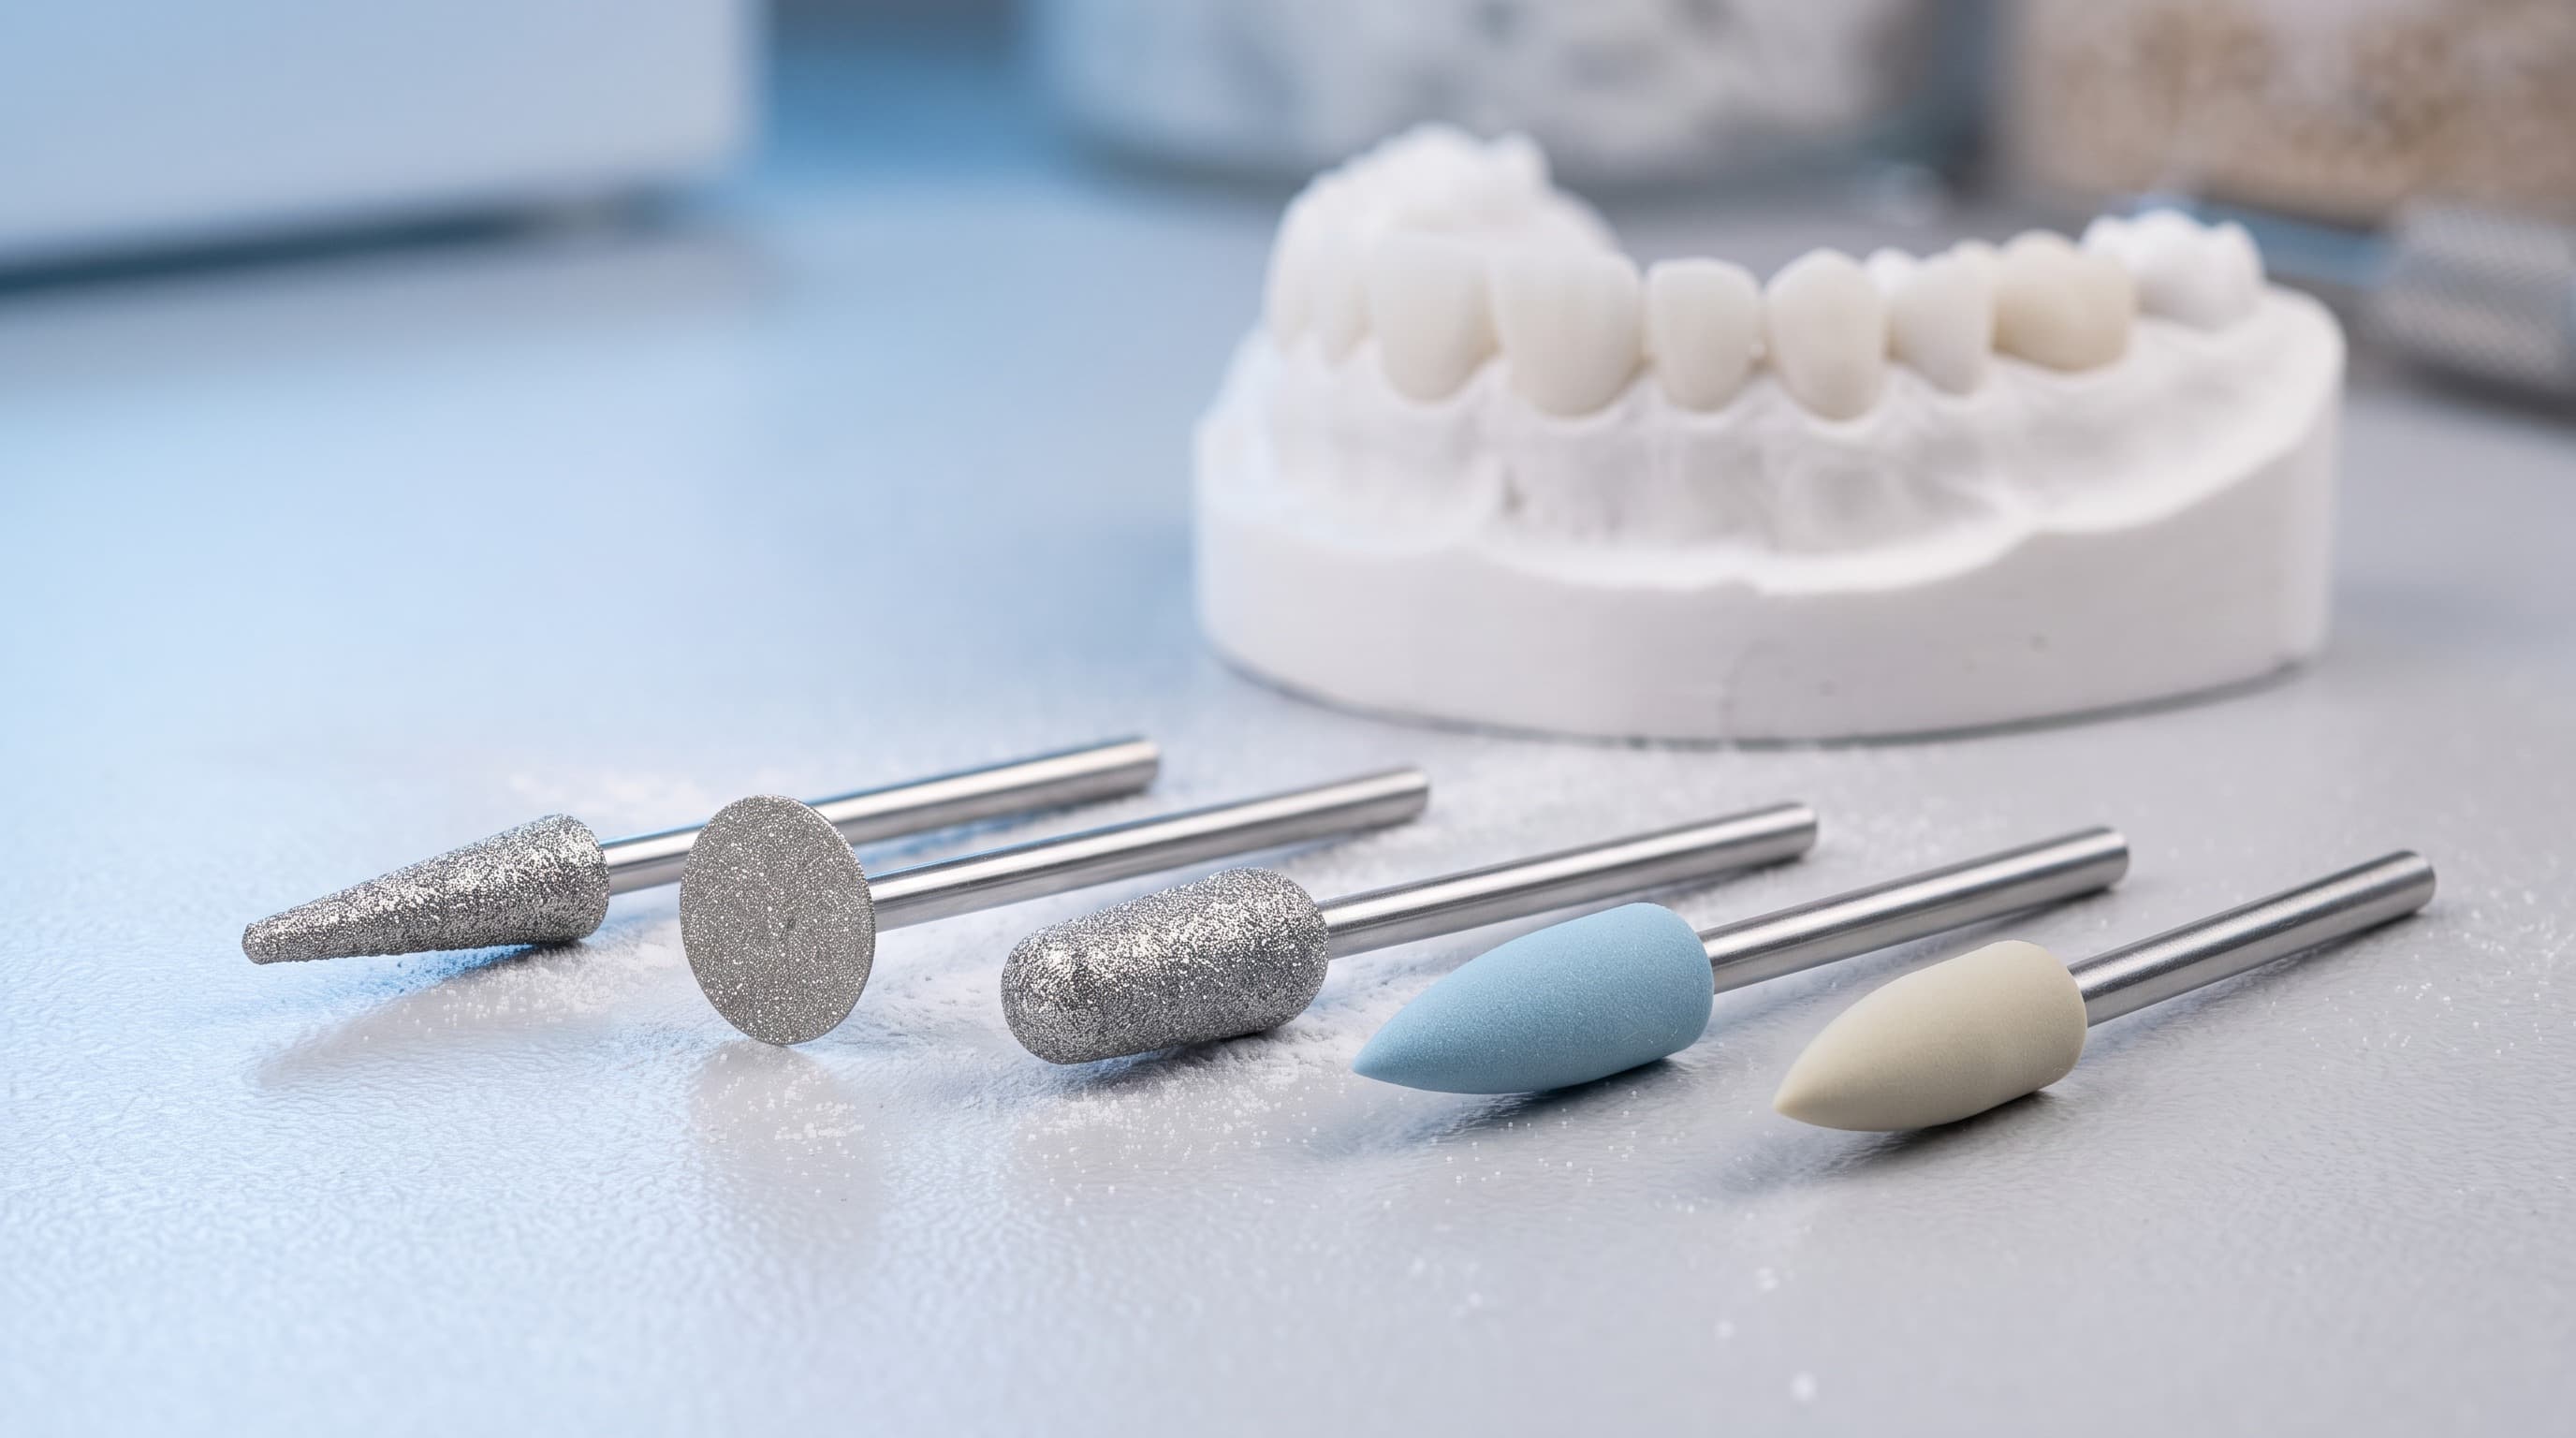
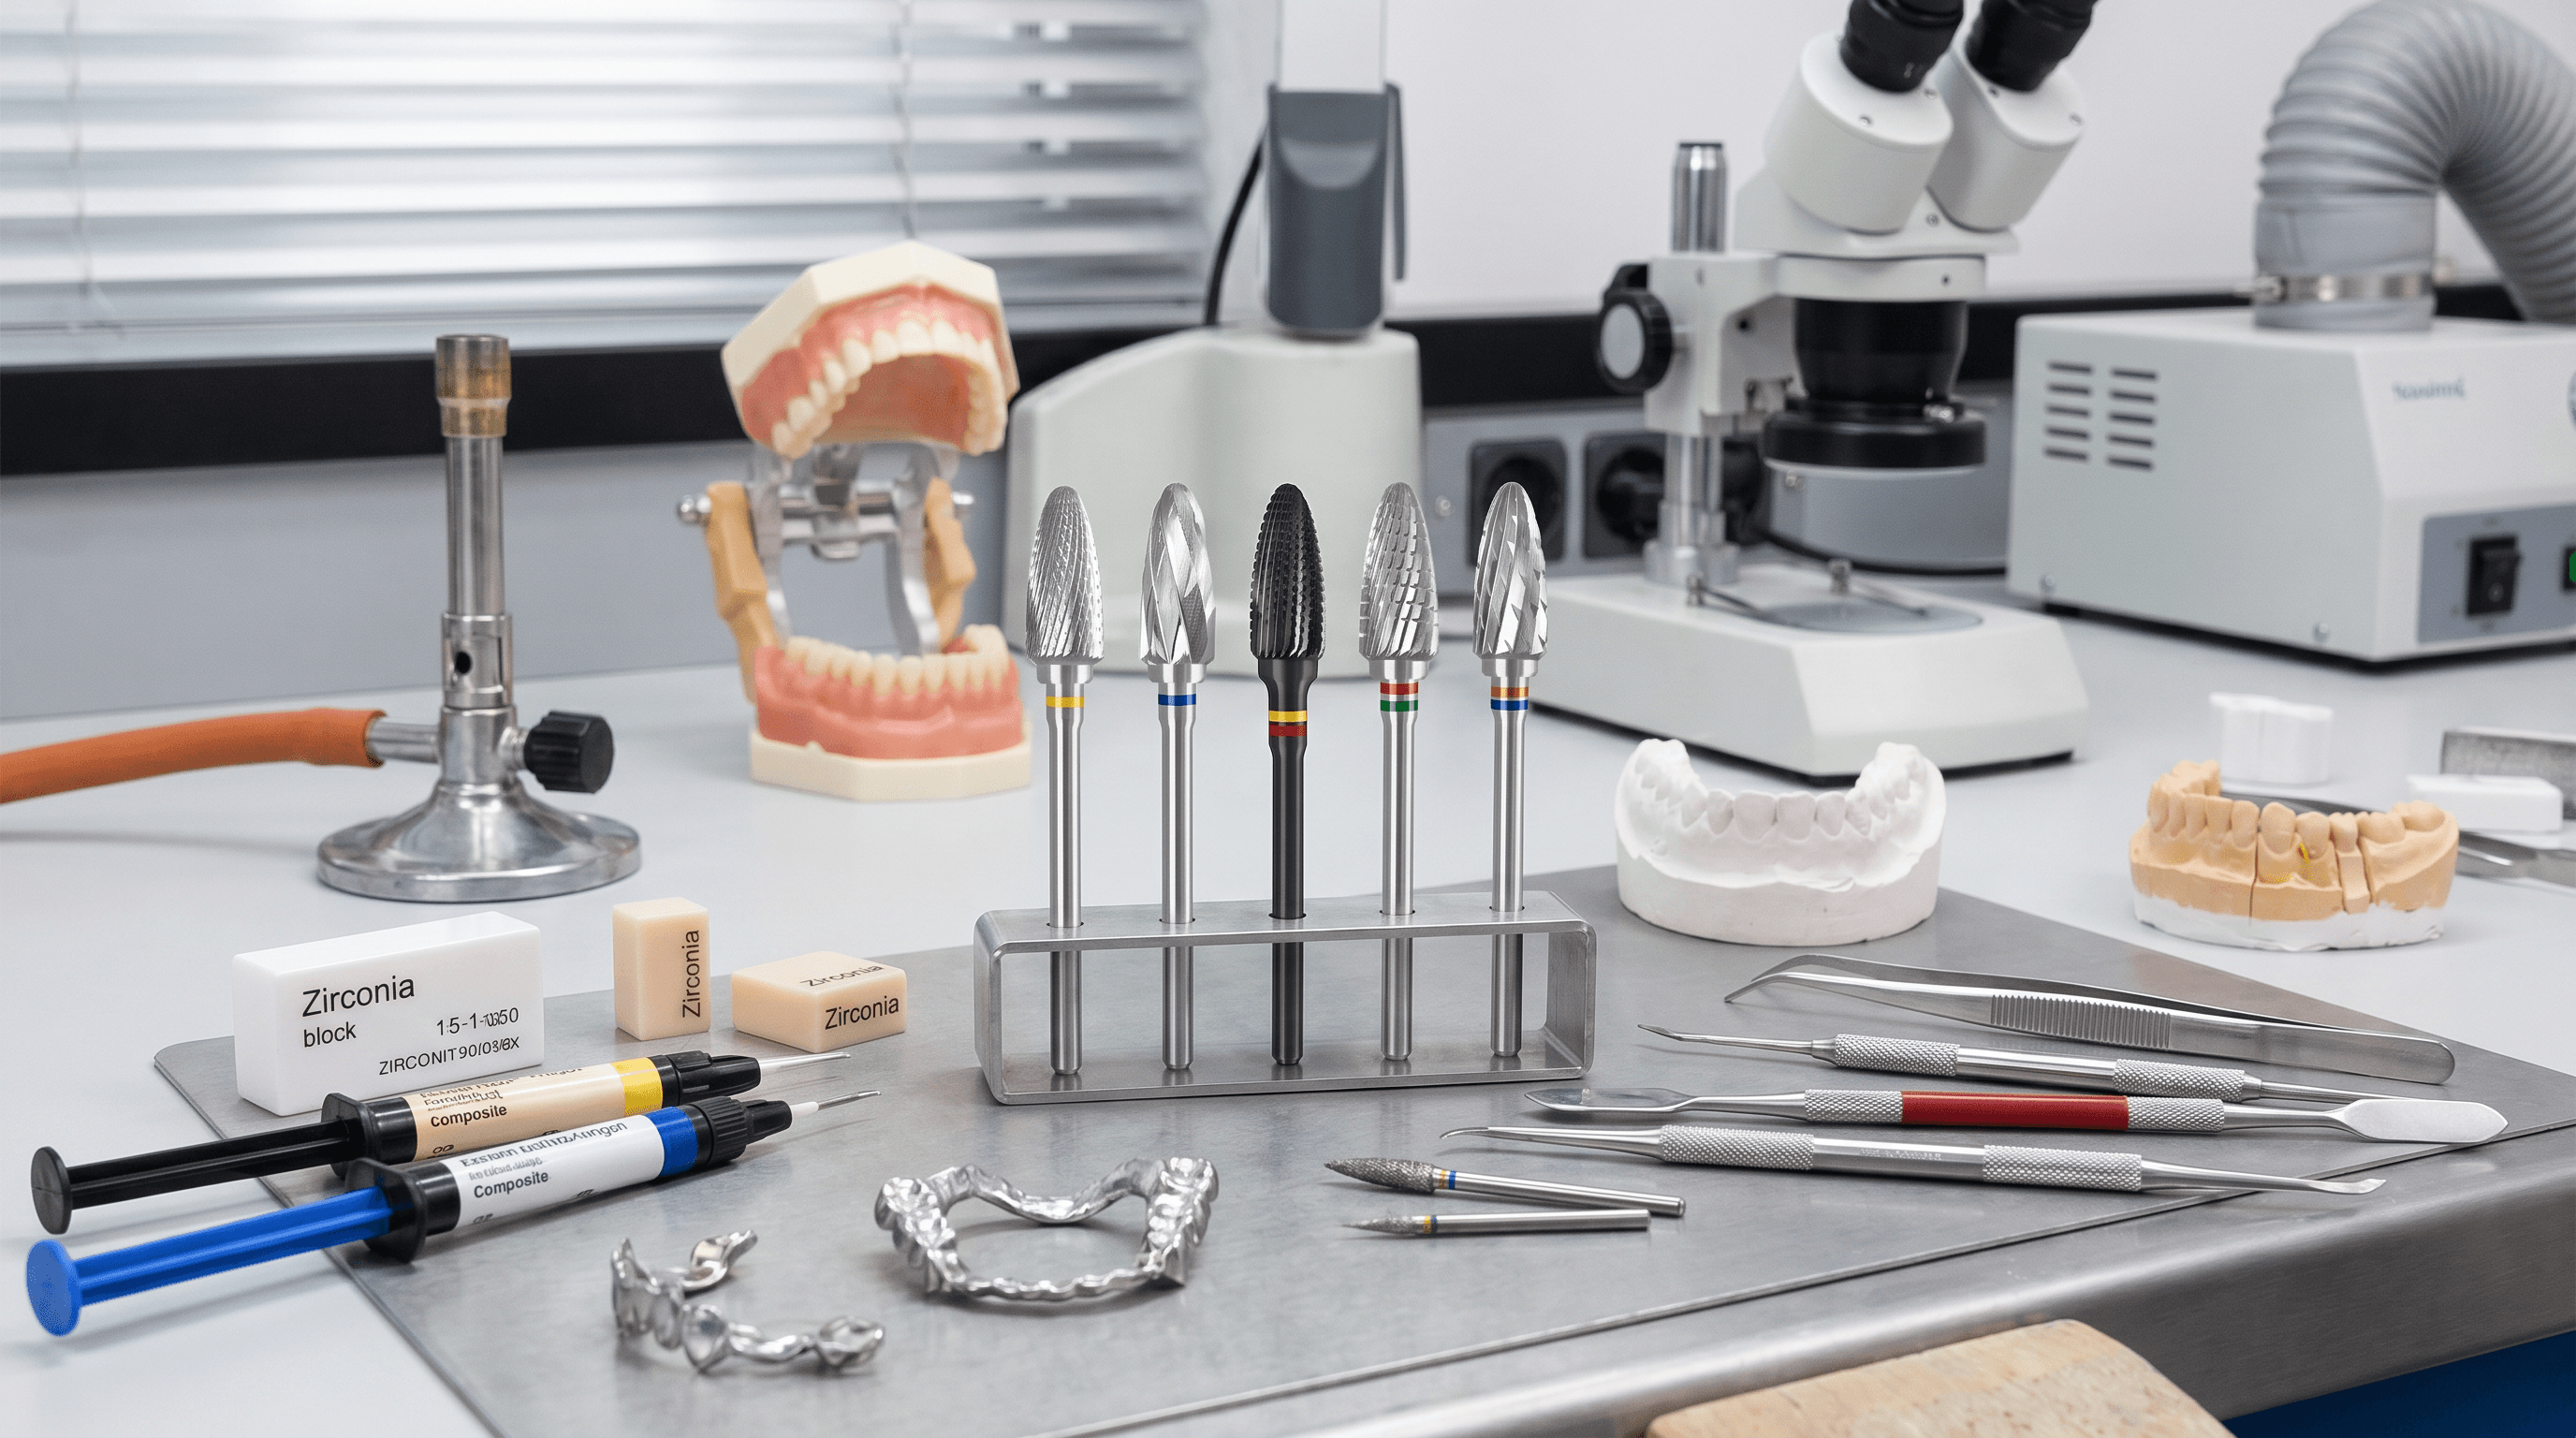
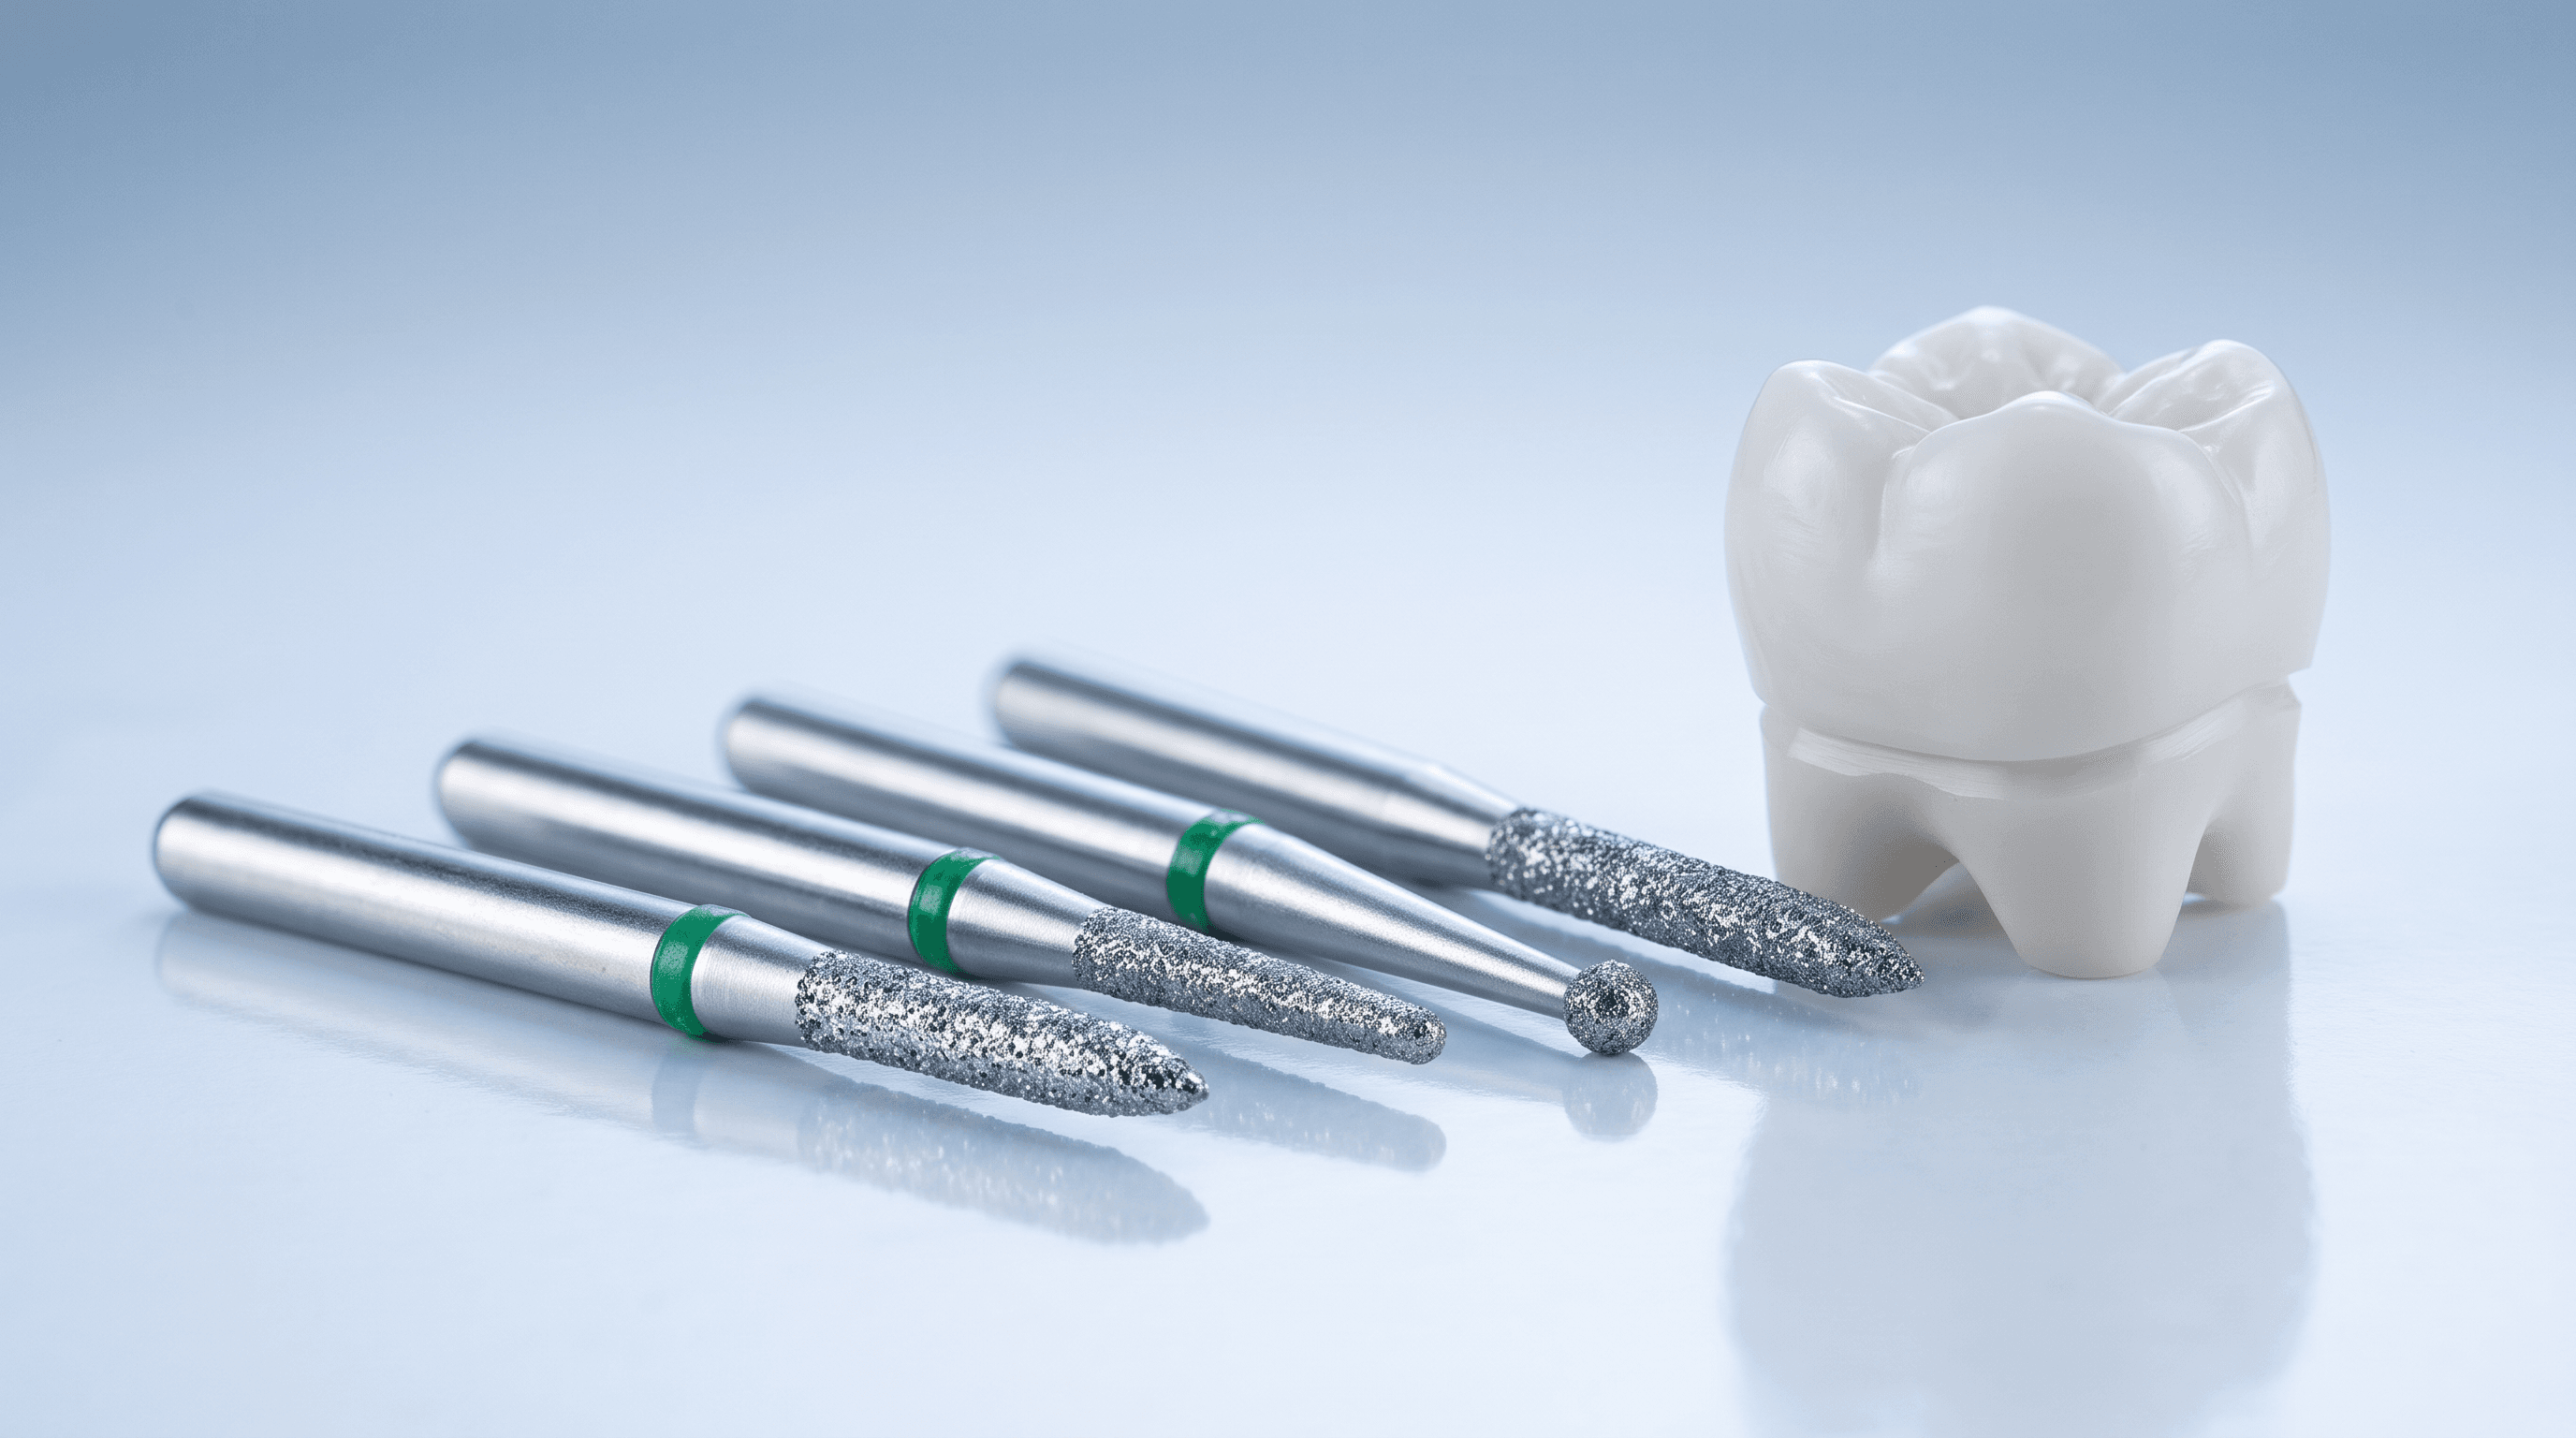
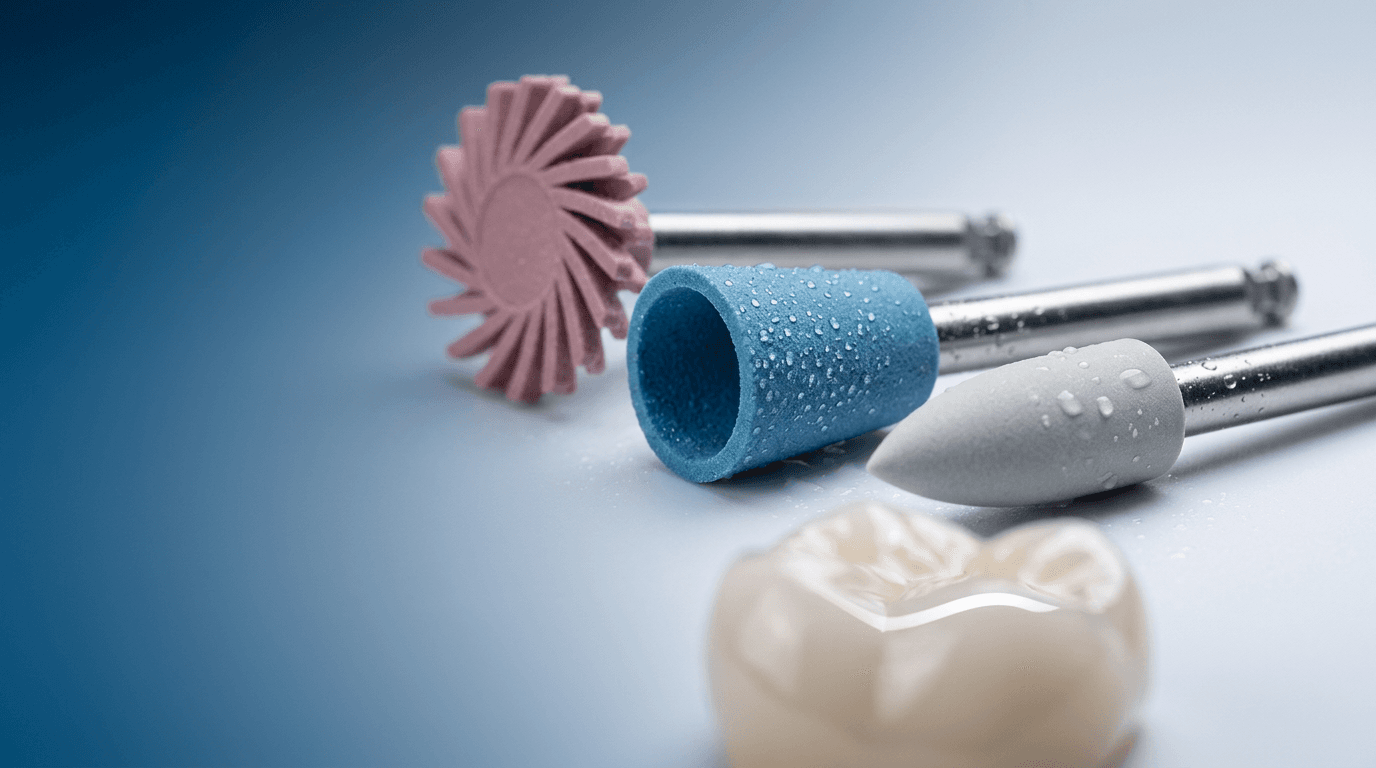
La zircone se travaille au laboratoire dans deux états, selon des règles différentes : la zircone à l'état crayeux se met en forme avant le frittage, sans eau ni lubrifiant réfrigérant et avec une pression légère ; l'armature frittée dense ne se retouche plus qu'au diamant, sous refroidissement par eau et le moins possible. Suit ensuite un polissage diamanté en plusieurs étapes ou une cuisson de glaçage. Pour la zircone frittée, rotatec propose 96 meules diamantées frittées sindia à tige HP et 15 polissoirs diamantés cerdia pour la pièce à main.
Qu'est-ce qui distingue la zircone à l'état crayeux de la zircone frittée ?
La zircone à l'état crayeux est pré-frittée, poreuse et facile à usiner, mais sensible à la fracture ; seule la cuisson de frittage en fait une restauration dense et de haute résistance. C'est pourquoi, selon le fabricant du matériau, toute retouche doit être effectuée à l'état non fritté et toute correction ultérieure limitée au strict nécessaire.
Le tableau montre ce qui change pour l'usinage entre les deux états.
| Caractéristique | État crayeux, avant frittage | Fritté dense |
|---|
| État | poreux, facile à usiner, sensible à la fracture | dense, résistance finale |
| Tâche | tenons, connexions, sillons, bords | ajustage, contacts, occlusion |
| Instrument | instruments fins en carbure de tungstène ou diamantés, pression légère | diamant : sindia au laboratoire, rhodia au fauteuil |
| Liquide | ni eau ni lubrifiant réfrigérant, avec aspiration | refroidissement par eau pour les meules diamantées |
| Risque principal | fracture, éclat sur les bords | surchauffe locale, rayures, fissures |
La rétraction de frittage est intégrée à la conception : la pièce à l'état crayeux est fraisée environ 25 pour cent plus grande. Un enlèvement de matière à l'état crayeux se rétracte donc avec la pièce, une entaille aussi.
La zircone à l'état crayeux se travaille sans eau ni lubrifiant réfrigérant et avec une pression légère, car selon le fabricant du matériau, les restaurations non frittées sont sensibles aux dommages et aux fractures. Les données d'article rotatec ne mentionnent pas de matériau spécifique pour l'état pré-fritté ; c'est le mode d'emploi du fabricant du bloc qui fait foi, y compris pour les liquides de coloration.
Un fabricant de matériau formule trois règles à ce sujet. Premièrement : séparer les tenons avec des instruments fins en carbure de tungstène ou diamantés, les entailler d'un côté, puis seulement les détacher complètement ; les instruments grossiers provoquent des vibrations et des éclats sur les bords. Deuxièmement : ne jamais reséparer les connexions de bridge au disque à séparer, cela crée des points de rupture. Troisièmement : ne pas descendre en dessous de la section de connexion et de l'épaisseur de paroi minimale indiquées par le fabricant, car ce qui manque à l'état crayeux manque dans la même proportion après le frittage. La poussière de zircone doit être aspirée ; pour le dégrossissage, le fabricant recommande en outre un masque antipoussière de classe FFP2.
Quelle meule diamantée frittée pour la zircone frittée ?
Pour la zircone frittée au laboratoire, ce sont les meules diamantées frittées sindia qui sont prévues, selon les données d'article pour la zircone, les vitrocéramiques et céramiques intégrales, les alliages non précieux et les stellites. Selon le catalogue, elles sont fabriquées d'une seule pièce dans un liant métallique fritté dur et compact, et selon le descriptif produit, frittées avec du grain diamanté dans toute leur masse.
sindia existe en 11 formes ISO de 1,6 à 8,0 mm et en trois granulométries : 554 ultra gros (24 articles), 544 extra gros (36) et 524 moyen (36). Selon les données d'article, la plage de vitesse est de 20.000 à 25.000 min⁻¹.
Le tableau associe les formes aux tâches typiques sur l'armature.
| Forme (ISO) | Ø | Articles | Tâche sur l'armature |
|---|
| Cône à bout rond (198, 200) | 1,6 à 5,0 mm | 15 | faces axiales, parois de couronne |
| Cylindre à bout rond (141) | 1,6 à 5,0 mm | 14 | parois, transitions |
| Bourgeon (257, 263) | 1,6 à 6,0 mm | 14 | faces occlusales, sillons |
| Flamme (243) | 3,1 et 5,0 mm | 6 | espaces interdentaires, connexions par l'extérieur |
| Roue, roue concave (041, 493) | 1,6 à 8,0 mm | 18 | faces basales, bords |
| Cône renversé (014) | 1,6 à 8,0 mm | 14 | bords, épaulements |
| Cylindre long, boule (111, 001) | 2,1 à 5,0 mm | 15 | surfaces, cuvettes |
Un exemple pour les grandes surfaces est le cône à bout rond 7745 de 5,0 mm. Les corrections commencent avec le 524, seules les adaptations plus importantes se font avec le 544 ou le 554 : le meulage peut réduire la résistance de la zircone, et chaque rayure doit ensuite être éliminée au polissage.