Wird geladen …
EURAnmelden
Wird geladen …
2'414 Artikel ab Lager, in 48 Stunden versandbereit.


7 Anwendungen · 101 Artikel
Fräser für die Frästechnik erzeugen exakte Parallelflächen und Konturen für Teleskop-, Konus- und Geschiebearbeiten. Parallel-, Konus- und Wachsfräser bearbeiten Edelmetall- und NEM-Legierungen sowie Wachs riefenfrei und formtreu.
Sie sind die Grundlage für präzise passende Doppelkronen und herausnehmbaren Zahnersatz. Für den Einsatz im Fräsgerät, HP-Schaft.
Direkt vom Schweizer Hersteller aus Appenzell. Swiss Made nach ISO 13485, CE-MDR, Lagerartikel in 48 Stunden versandbereit.
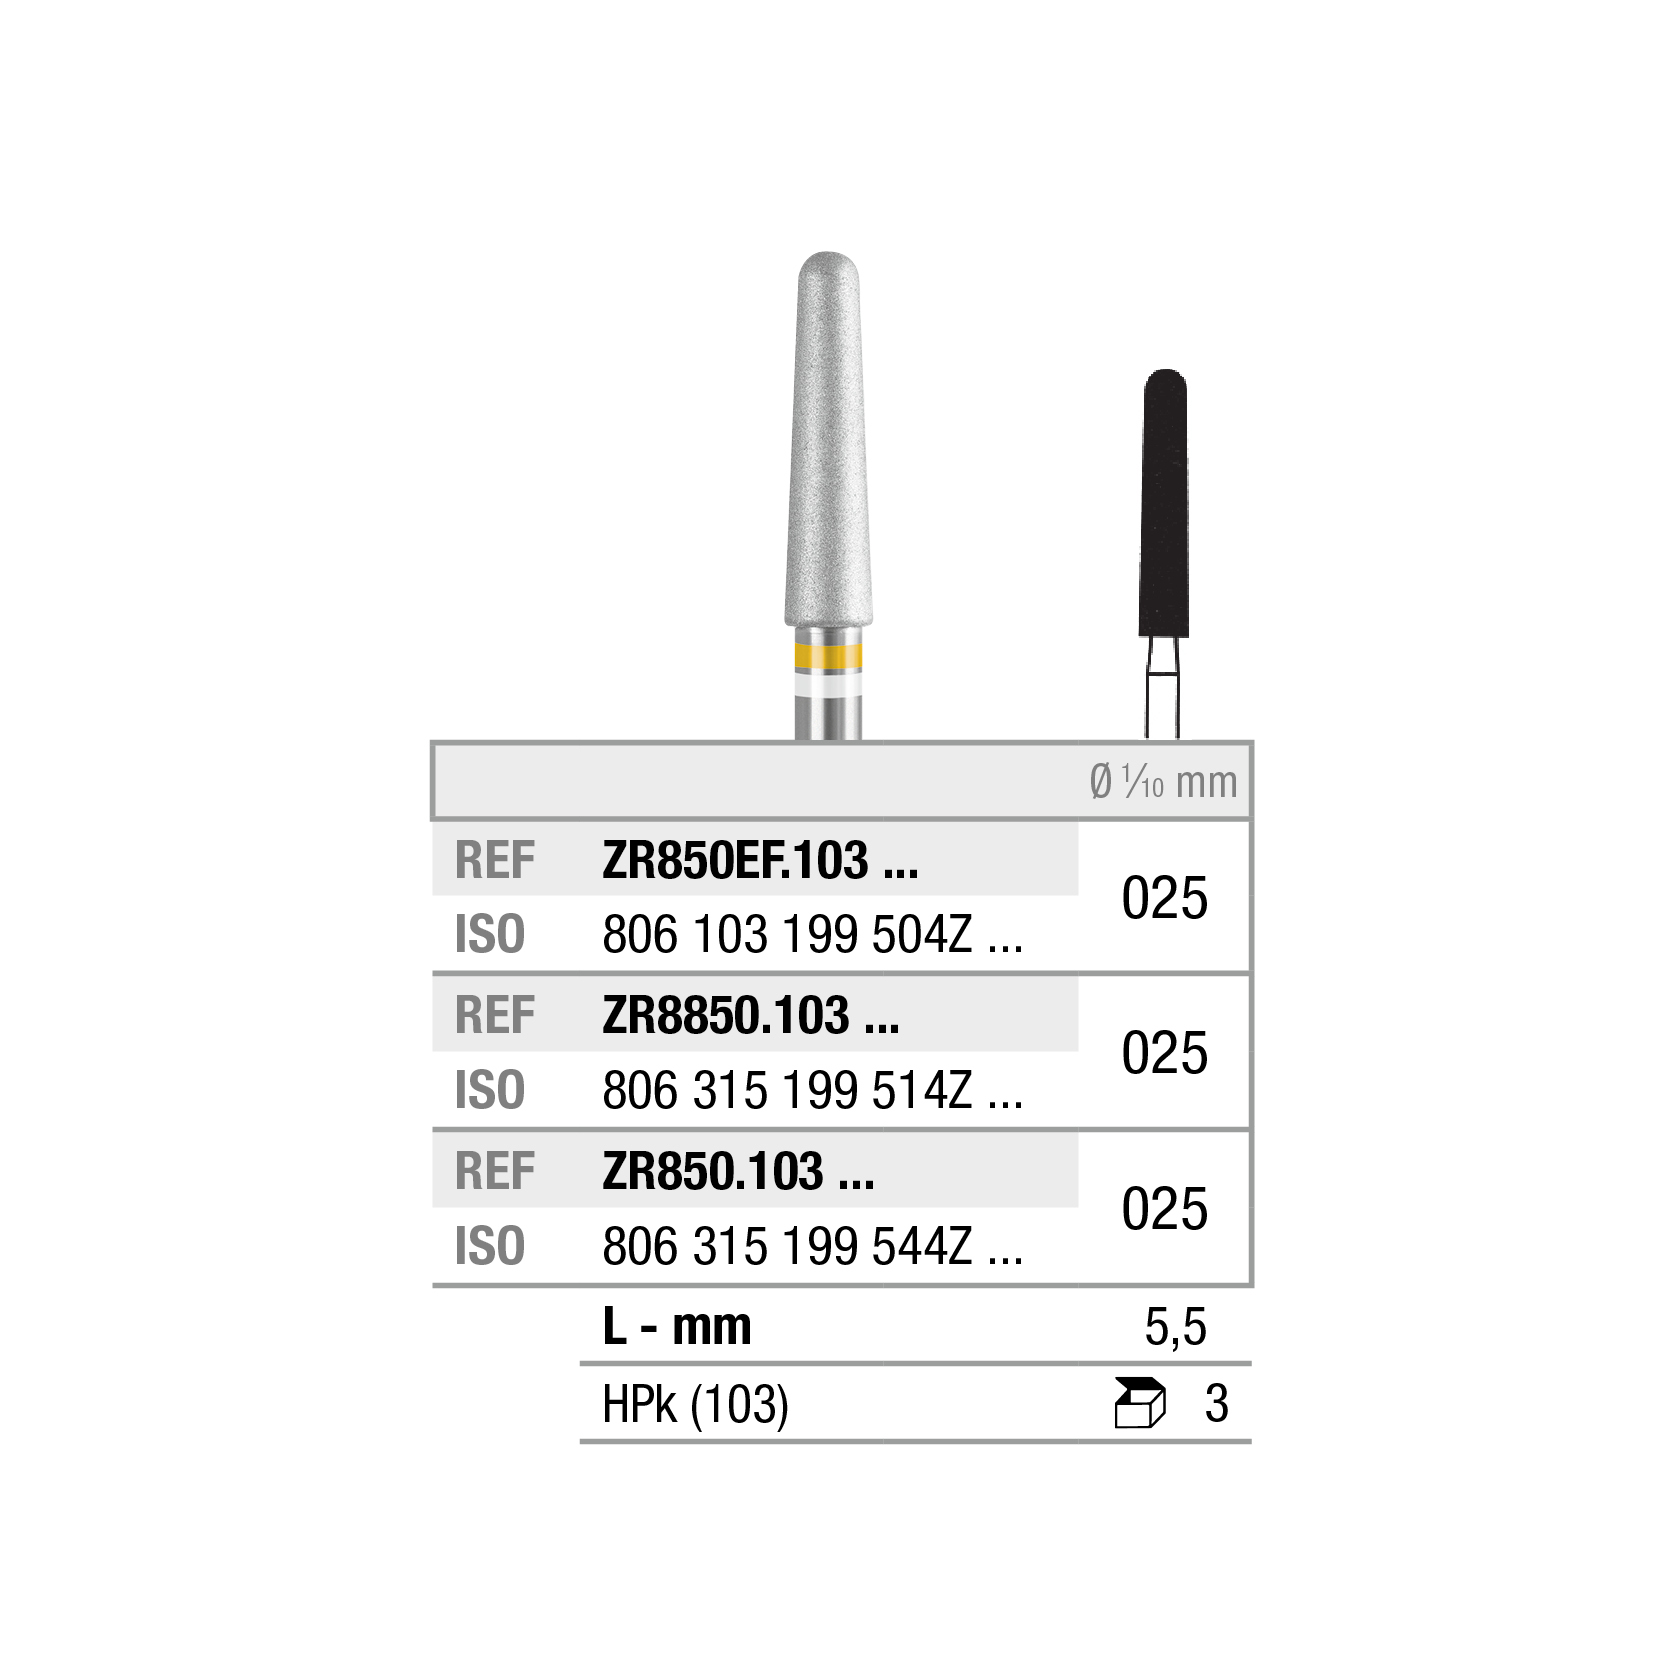
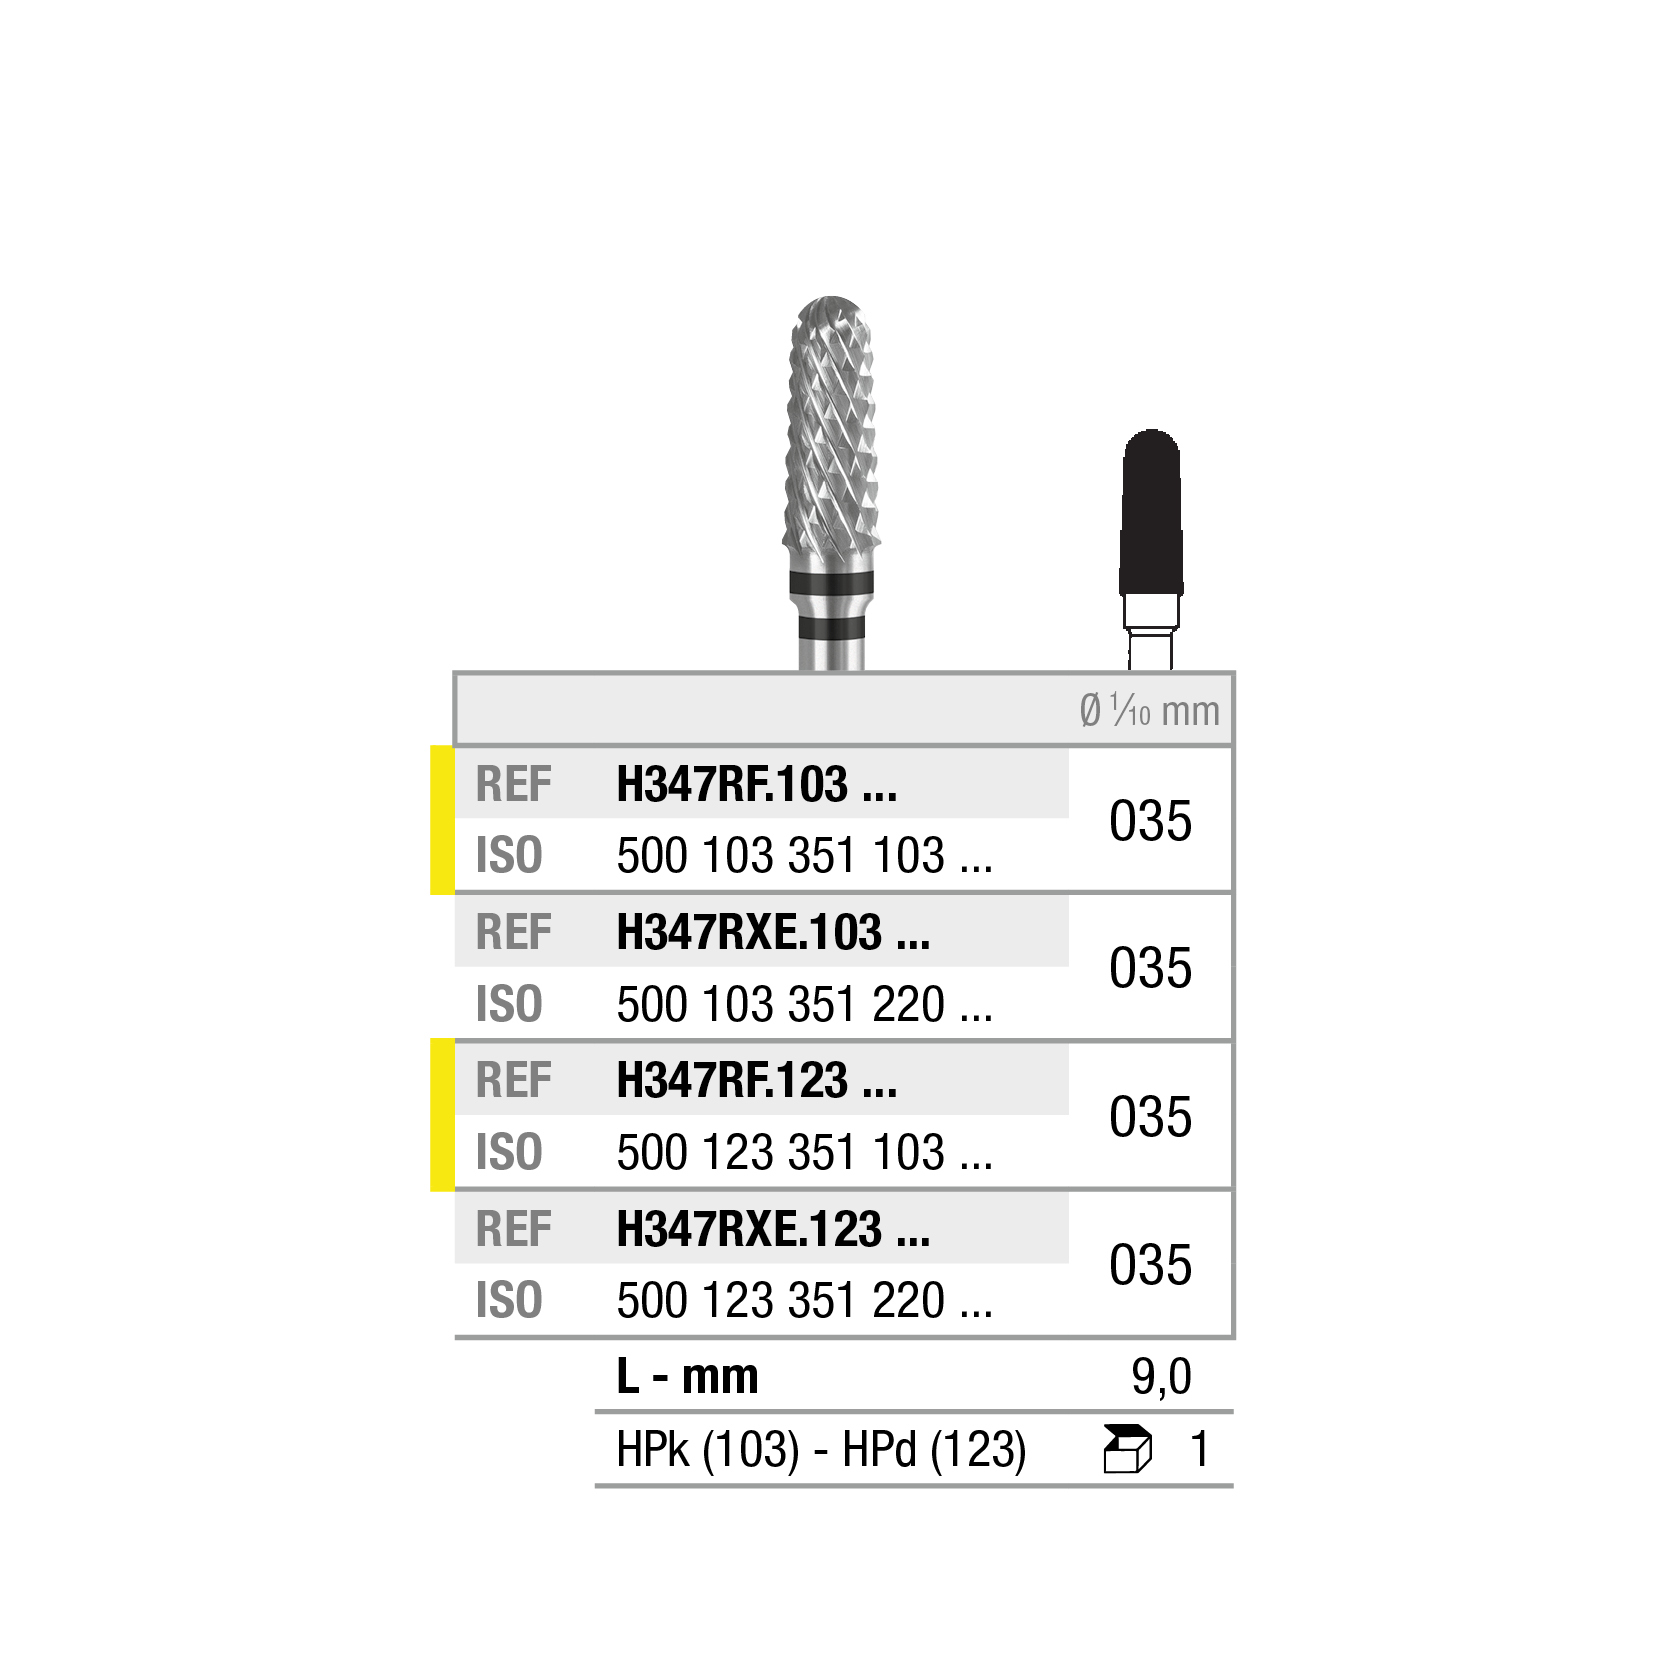
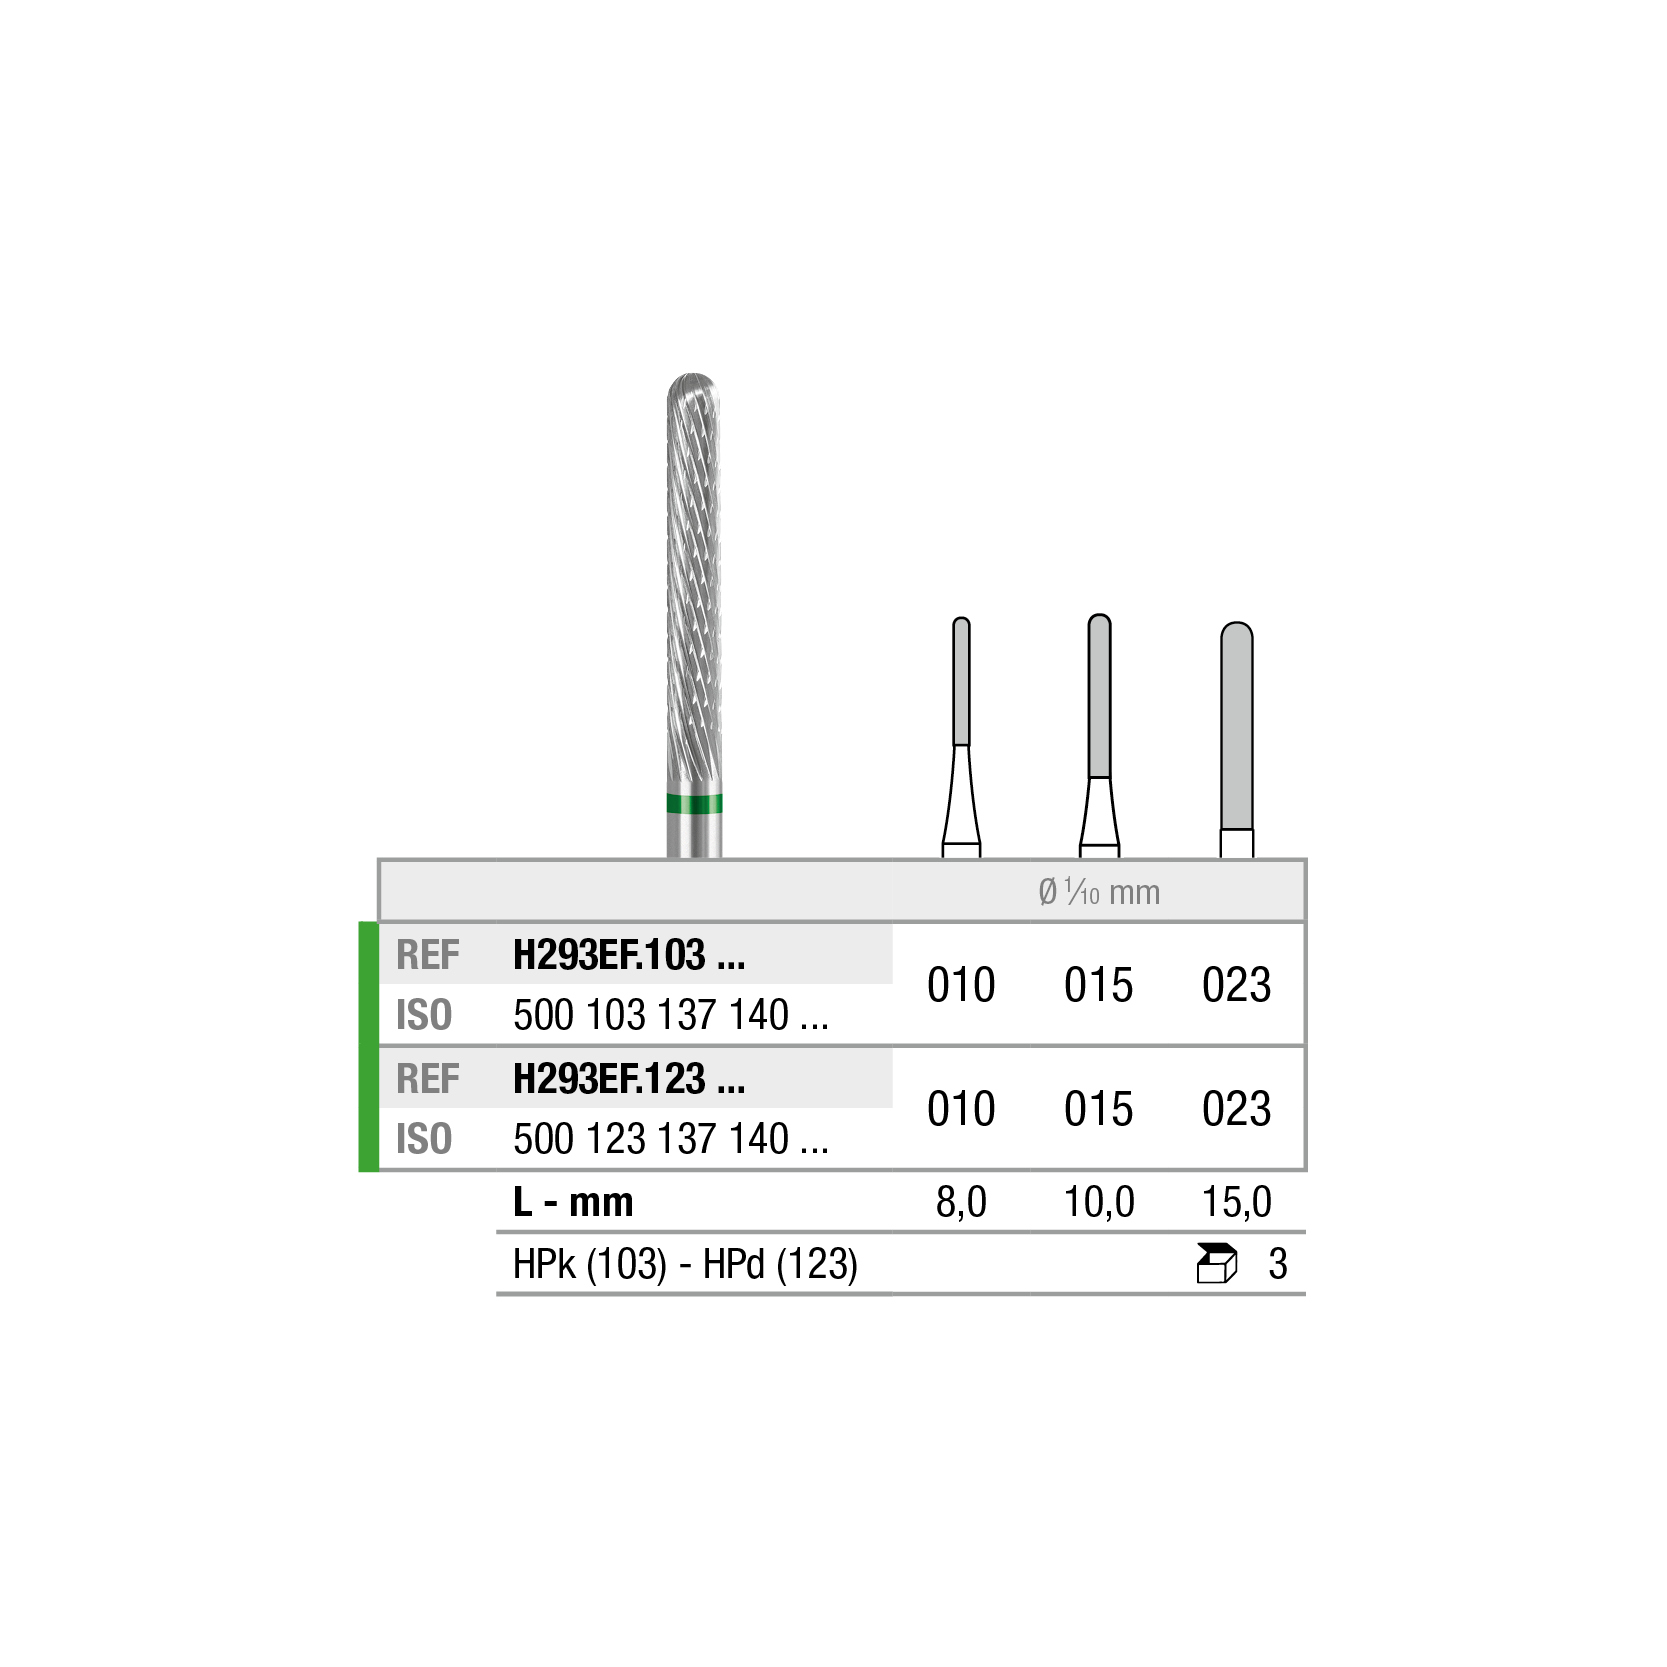
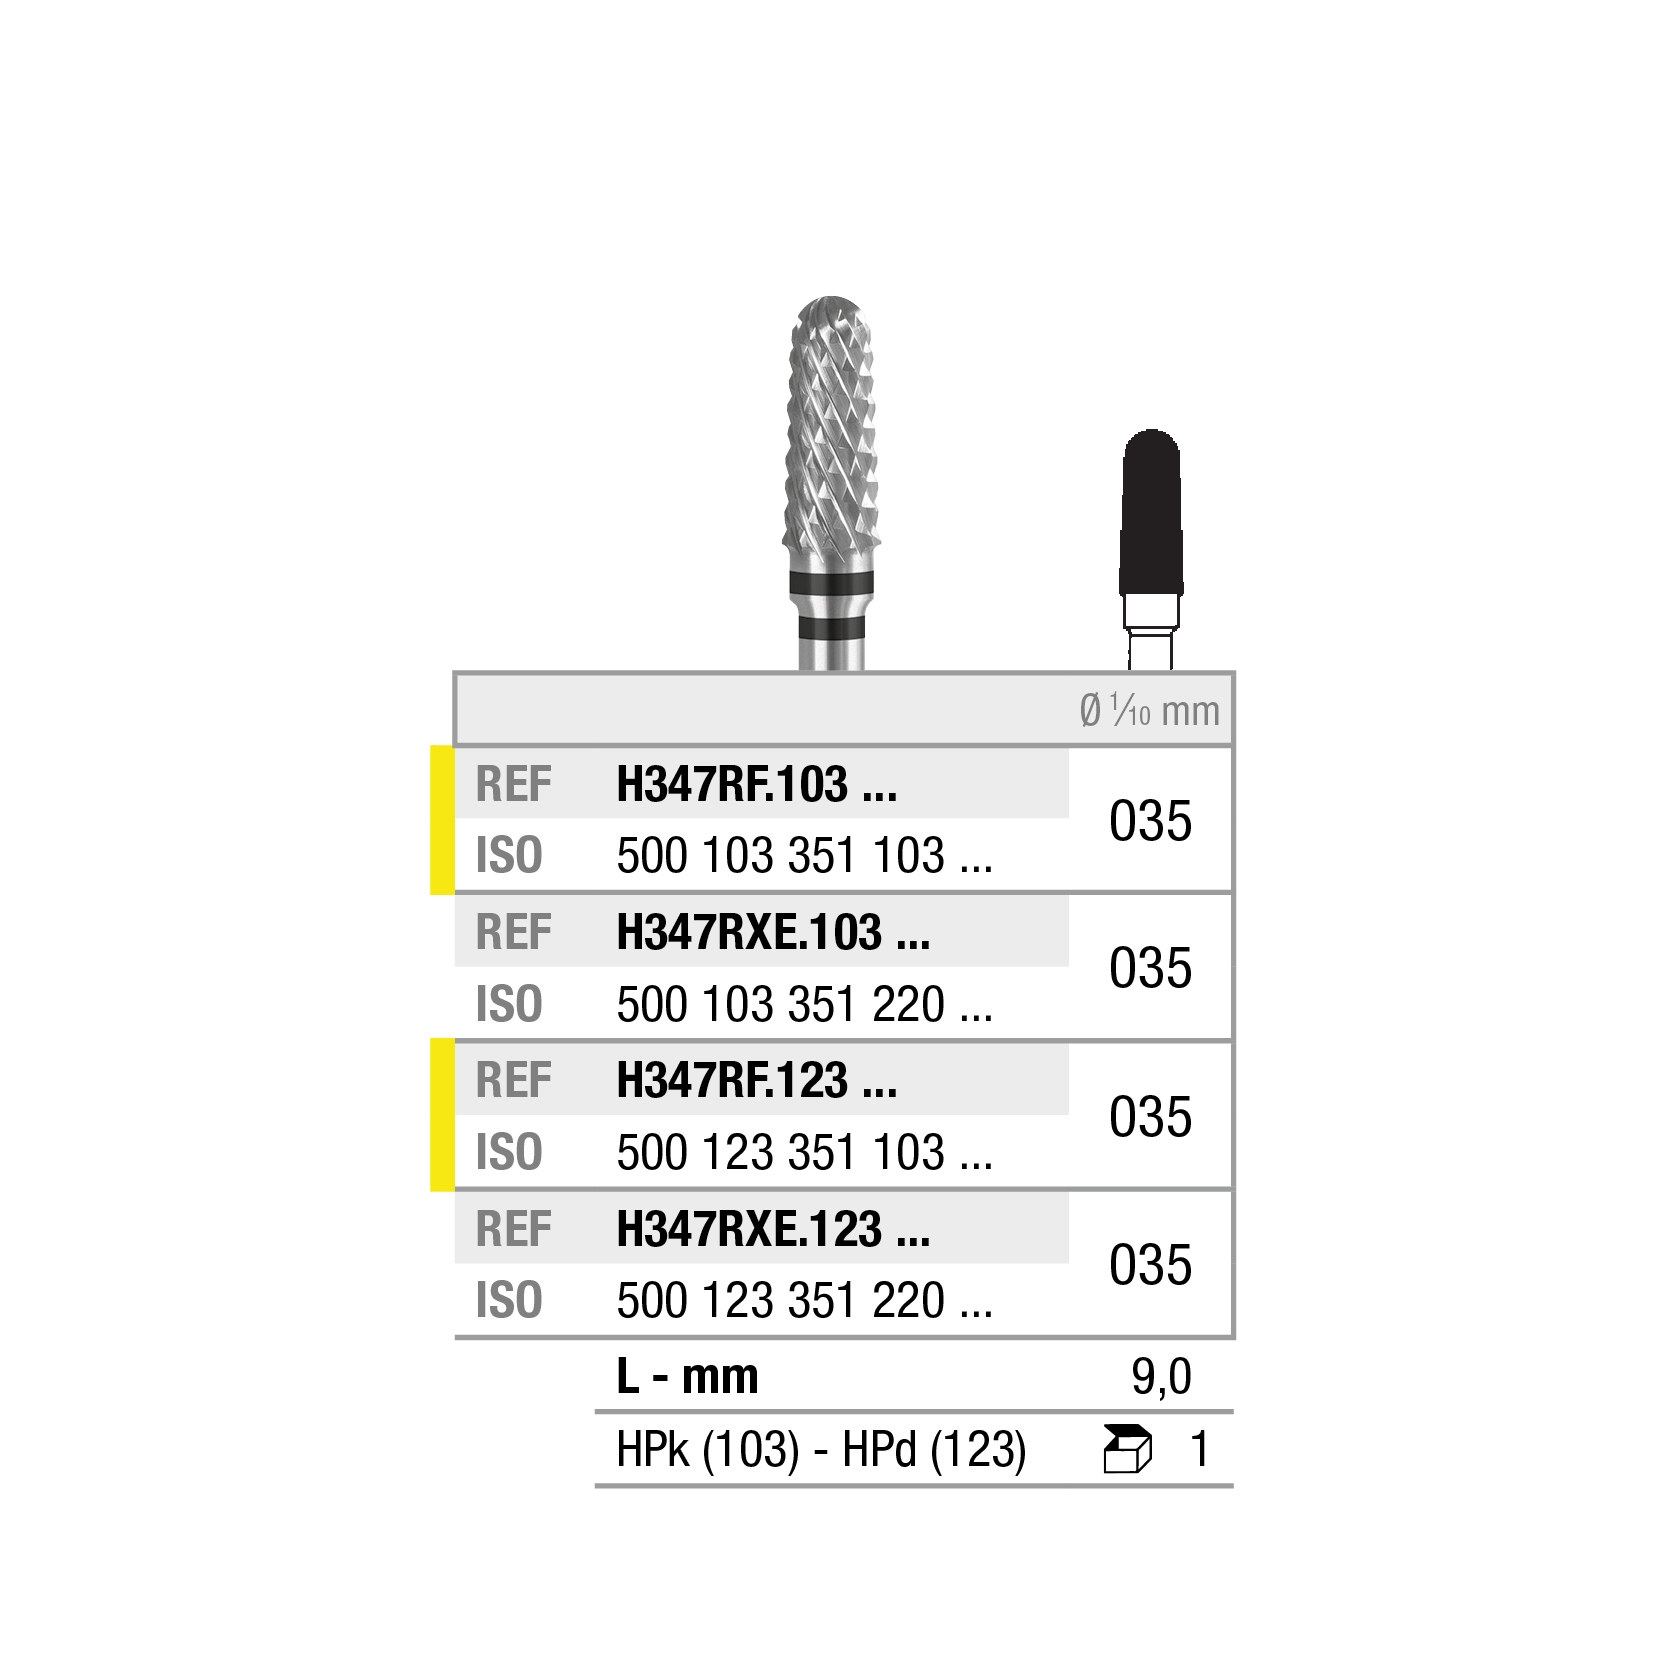
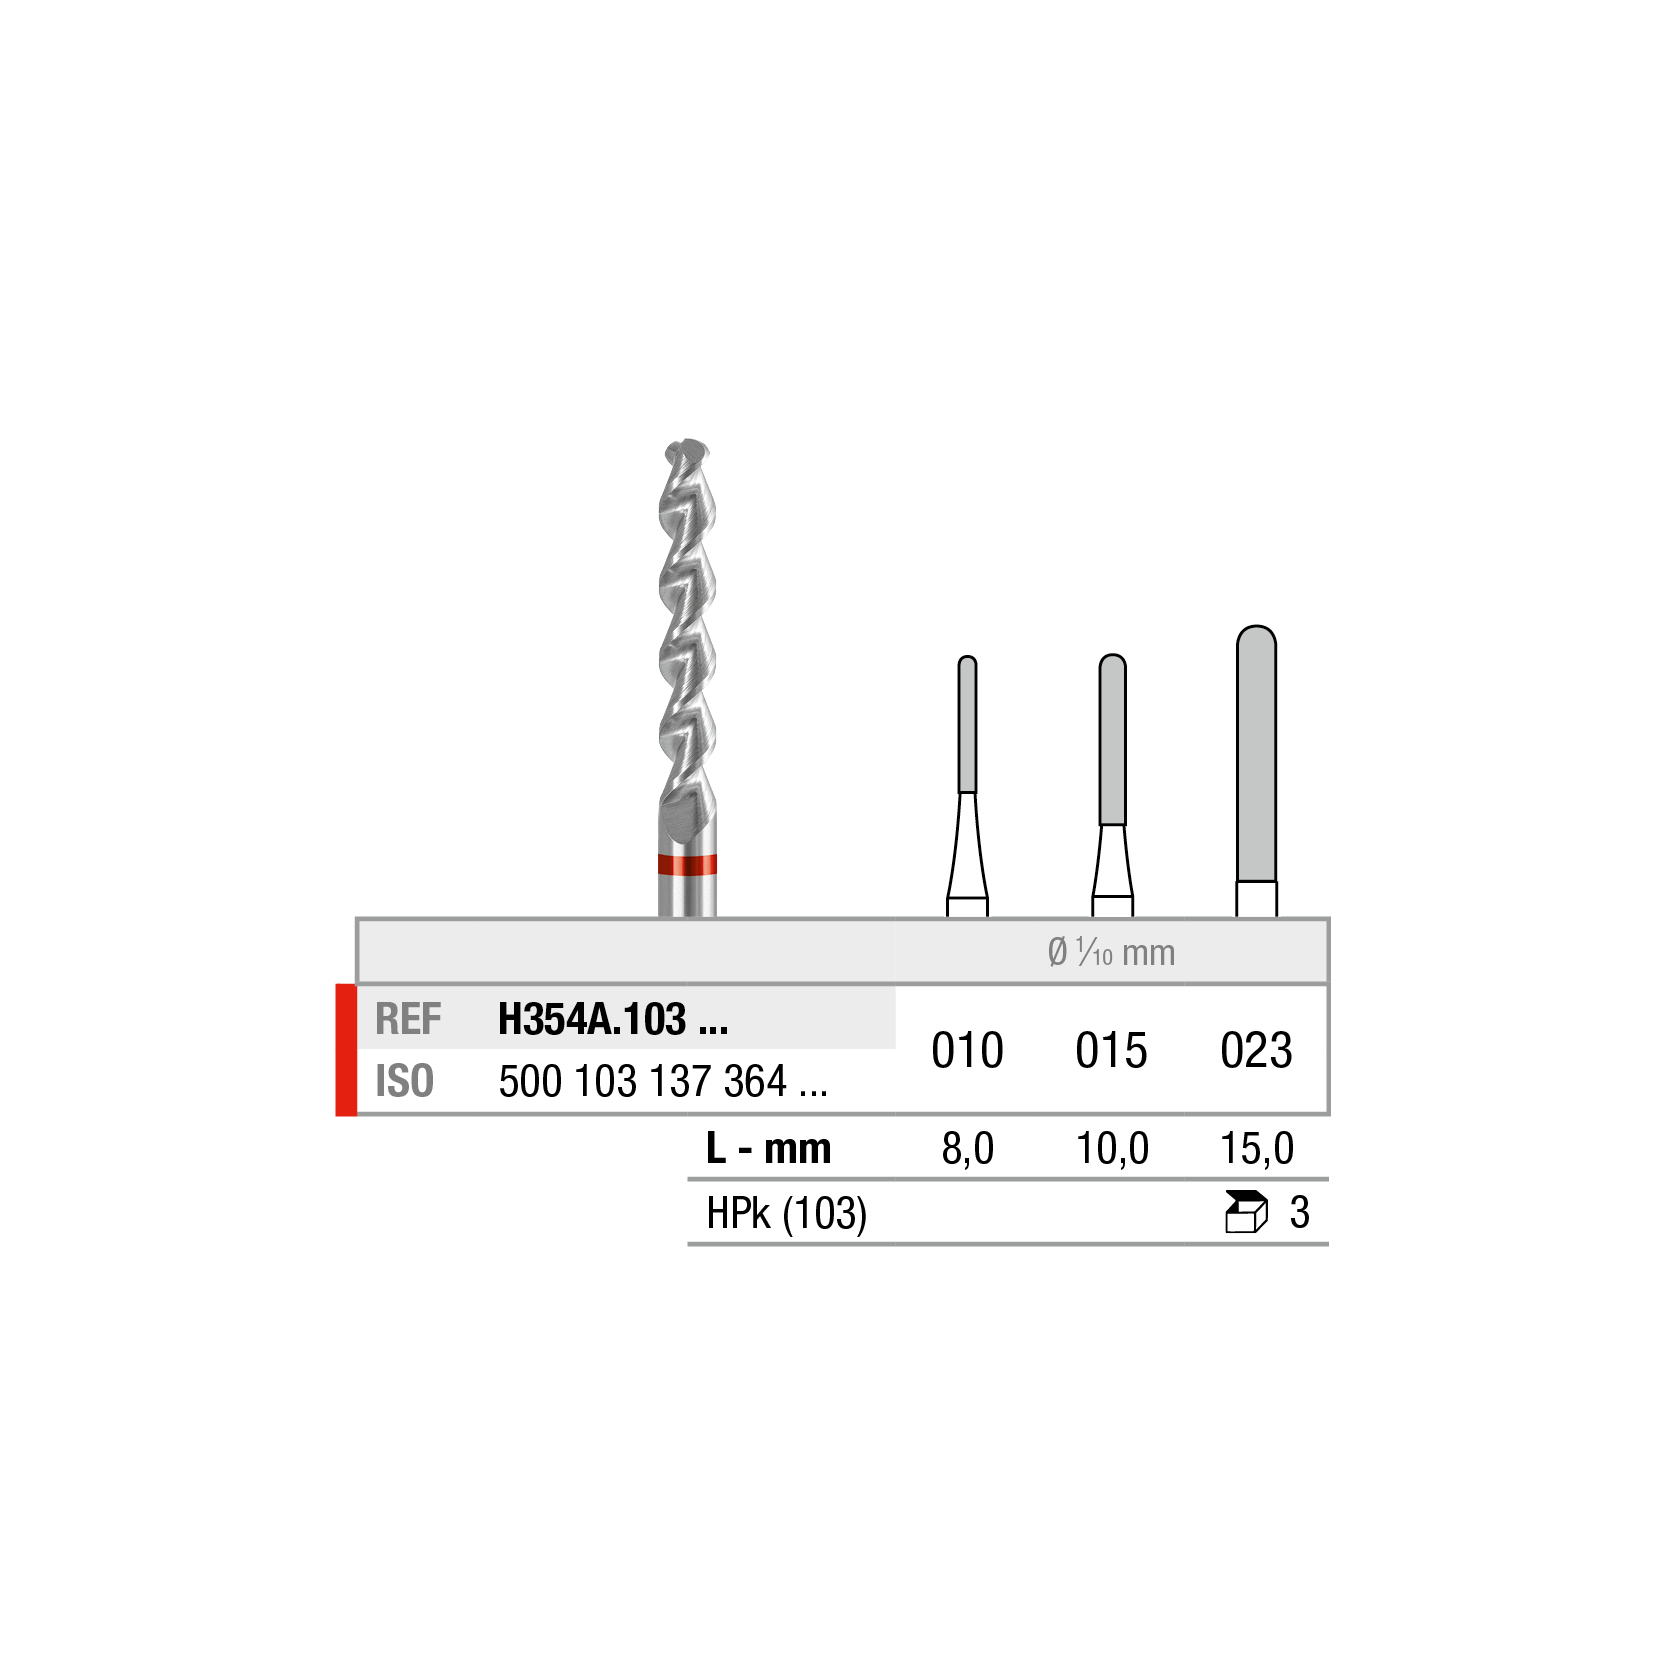
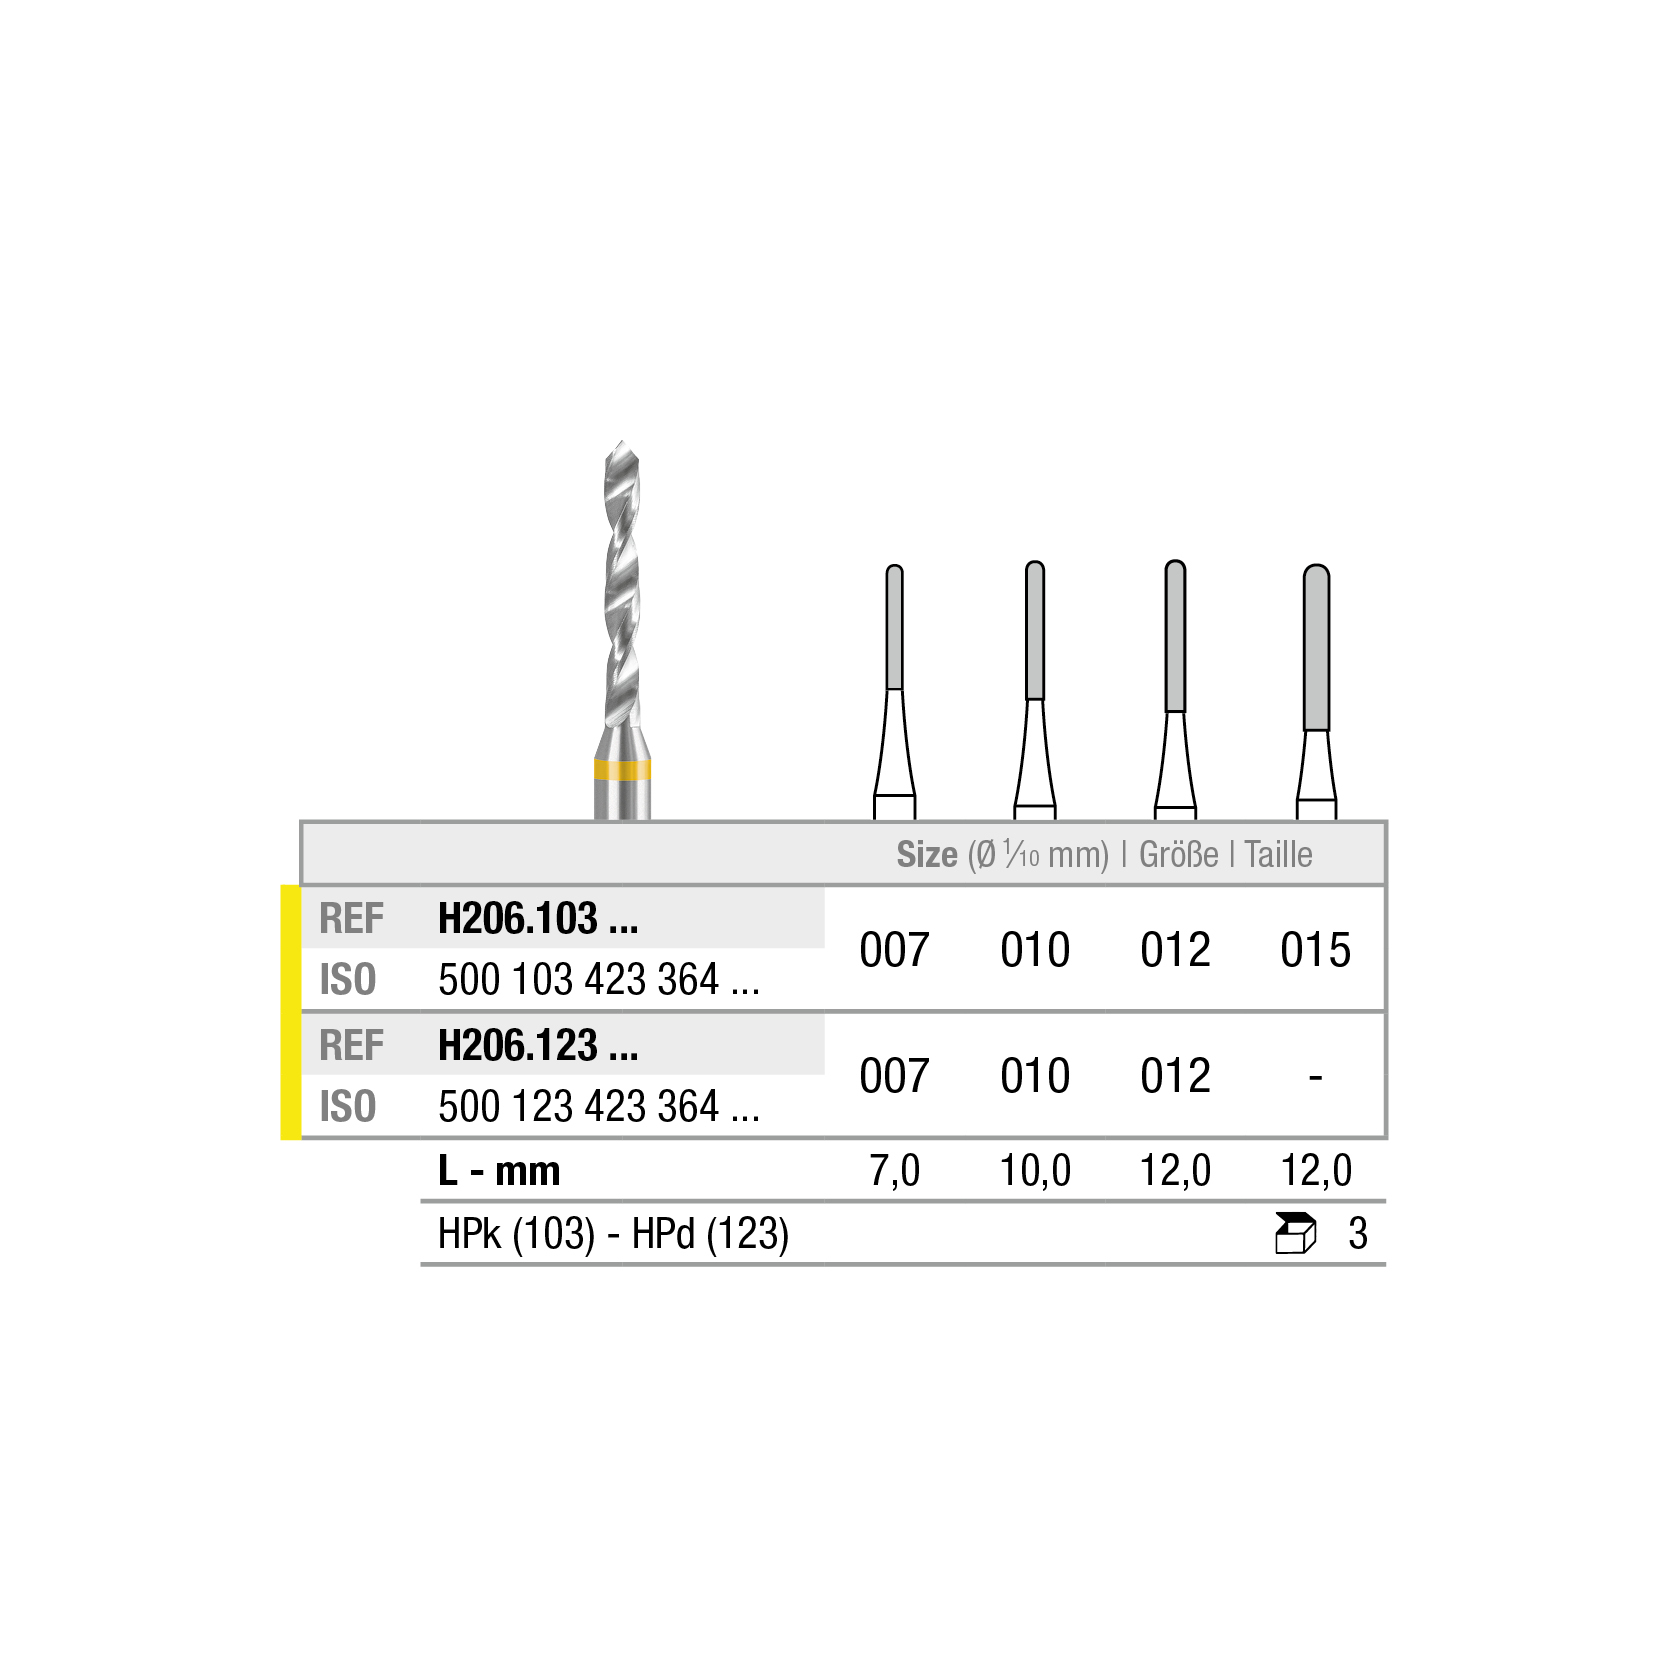
Die Frästechnik läuft in Stufen, und jede Stufe hat ihr Instrument. Wer die Reihenfolge abkürzt, bekommt keine Parallelität, sondern nur eine glatte Fläche in der falschen Achse.
| Arbeitsschritt | Fräser | Ziel |
|---|---|---|
| Vorbereiten und Reduzieren | grob verzahnt | Material auf Mass bringen |
| Fräsfläche anlegen | Parallel- oder Konusfräser | Definierter Winkel, exakte Achse |
| Interlock und Rille | Formfräser | Formschluss für die Sekundärkonstruktion |
| Finieren | Feinverzahnung | Riefenfreie Fläche |
| Wachsmodellation | Wachsfräser | Weiches Material ohne Schmieren |
Weil Rattermarken die Fläche unbrauchbar machen. Zu hohe Drehzahl bringt den Fräser zum Schwingen, und jede Schwingung bildet sich als Welle in der Fläche ab.
Gearbeitet wird mit niedriger, konstanter Drehzahl und gleichmässigem Vorschub. Wer schneller vorankommen will, erhöht den Vorschub, nicht die Drehzahl. Wärme ist der zweite Grund: Sie verzieht Wachs und macht die Passung zunichte.
Nur im Fräsgerät mit fixiertem Modell. Freihändig lässt sich Parallelität nicht halten, auch nicht mit ruhiger Hand.
Die Wahl hängt von der geplanten Friktion und der Konstruktion ab. Wichtig ist, dass der Winkel über alle Flächen einer Arbeit identisch bleibt, was nur im Fräsgerät gelingt.
Nach dem Finieren mit feiner Verzahnung folgen Gummipolierer in aufsteigender Feinheit. Die Fräsfläche muss glatt sein, sonst leidet die Friktion der fertigen Arbeit.
Kontrollieren Sie zwischendurch mit dem Parallelometer, bevor Sie finieren. Eine Abweichung, die im Wachs noch korrigierbar ist, kostet im Metall ein Neuanfertigen der Primärkrone.
Weil die Sekundärkonstruktion auf dieser Fläche gleitet. Riefen und Wellen erzeugen Widerstand an einzelnen Punkten statt gleichmässiger Haftung.
Deshalb gehört zur Frästechnik zwingend die Politur der Fräsfläche: nach der Feinverzahnung mit Gummipolierern in aufsteigender Feinheit. Zum Ausarbeiten vor dem Fräsen führen wir Hartmetallfräser, zum Verschleifen von Guss die Keramikschleifer.