Wird geladen …
EURAnmelden
Wird geladen …
2'414 Artikel ab Lager, in 48 Stunden versandbereit.


6 Anwendungen · 395 Artikel
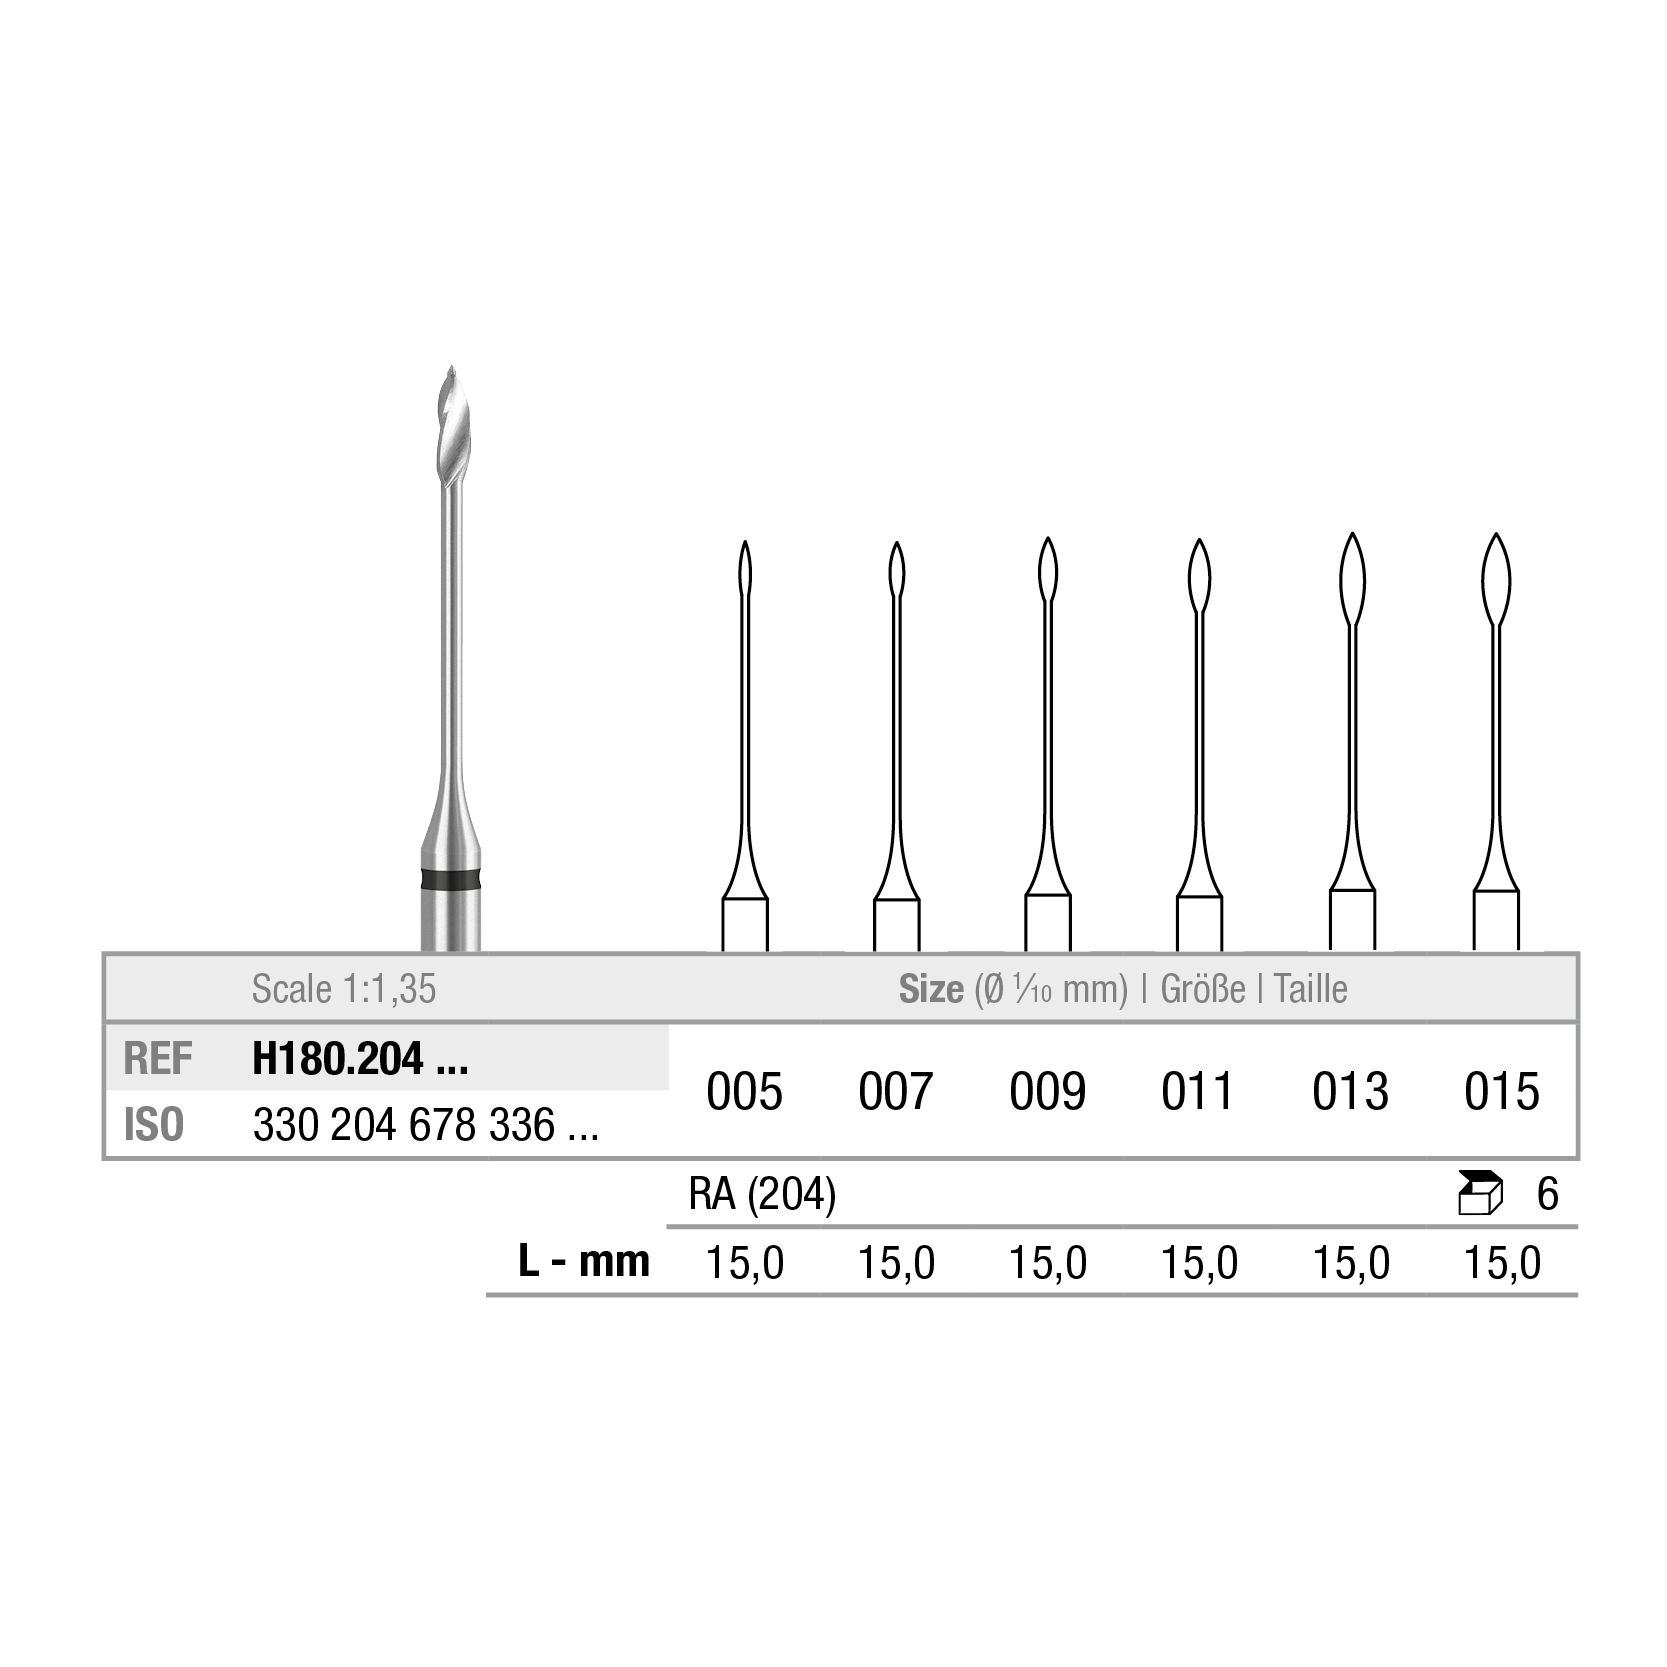
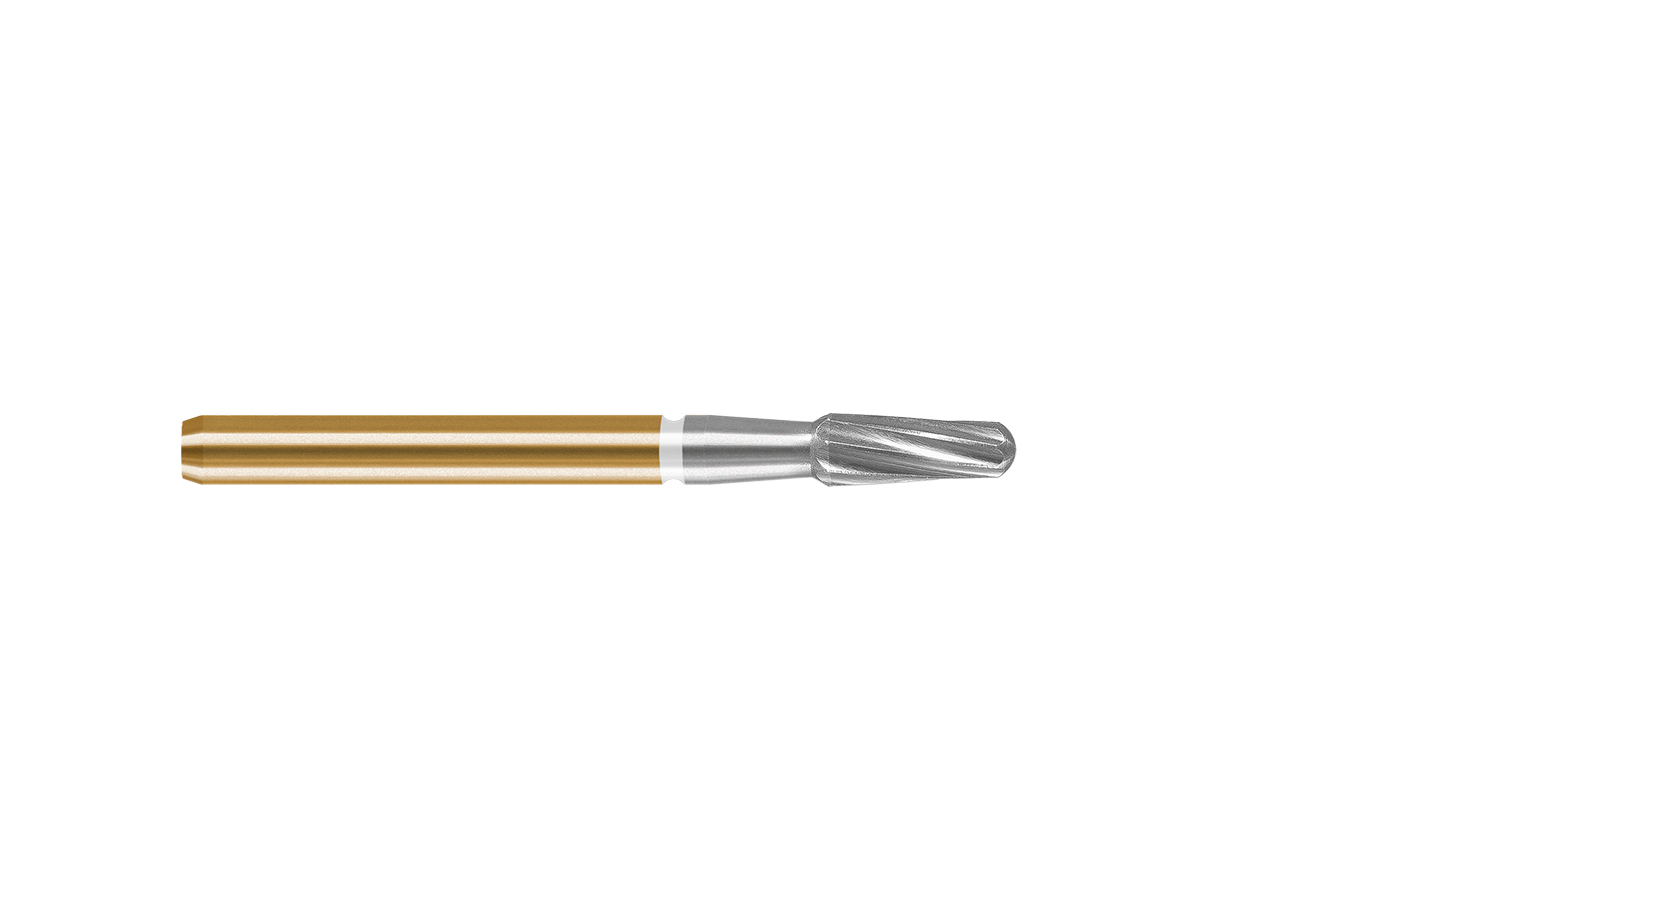
Hartmetallbohrer aus Tungsten Carbide schneiden spanabhebend statt zu schleifen. Sie eignen sich für die Präparation, das Entfernen alter Amalgam- und Kompositfüllungen sowie das Beschleifen von Komposit, Metall und Kunststoff in Klinik und Labor.
Die definierte Schneidengeometrie sorgt für vibrationsarmes, präzises Arbeiten und hinterlässt glatte Schnittflächen. Erhältlich in FG-, RA/WST- und HP-Schaft.
Direkt vom Schweizer Hersteller aus Appenzell. Swiss Made nach ISO 13485, CE-MDR, Lagerartikel in 48 Stunden versandbereit.
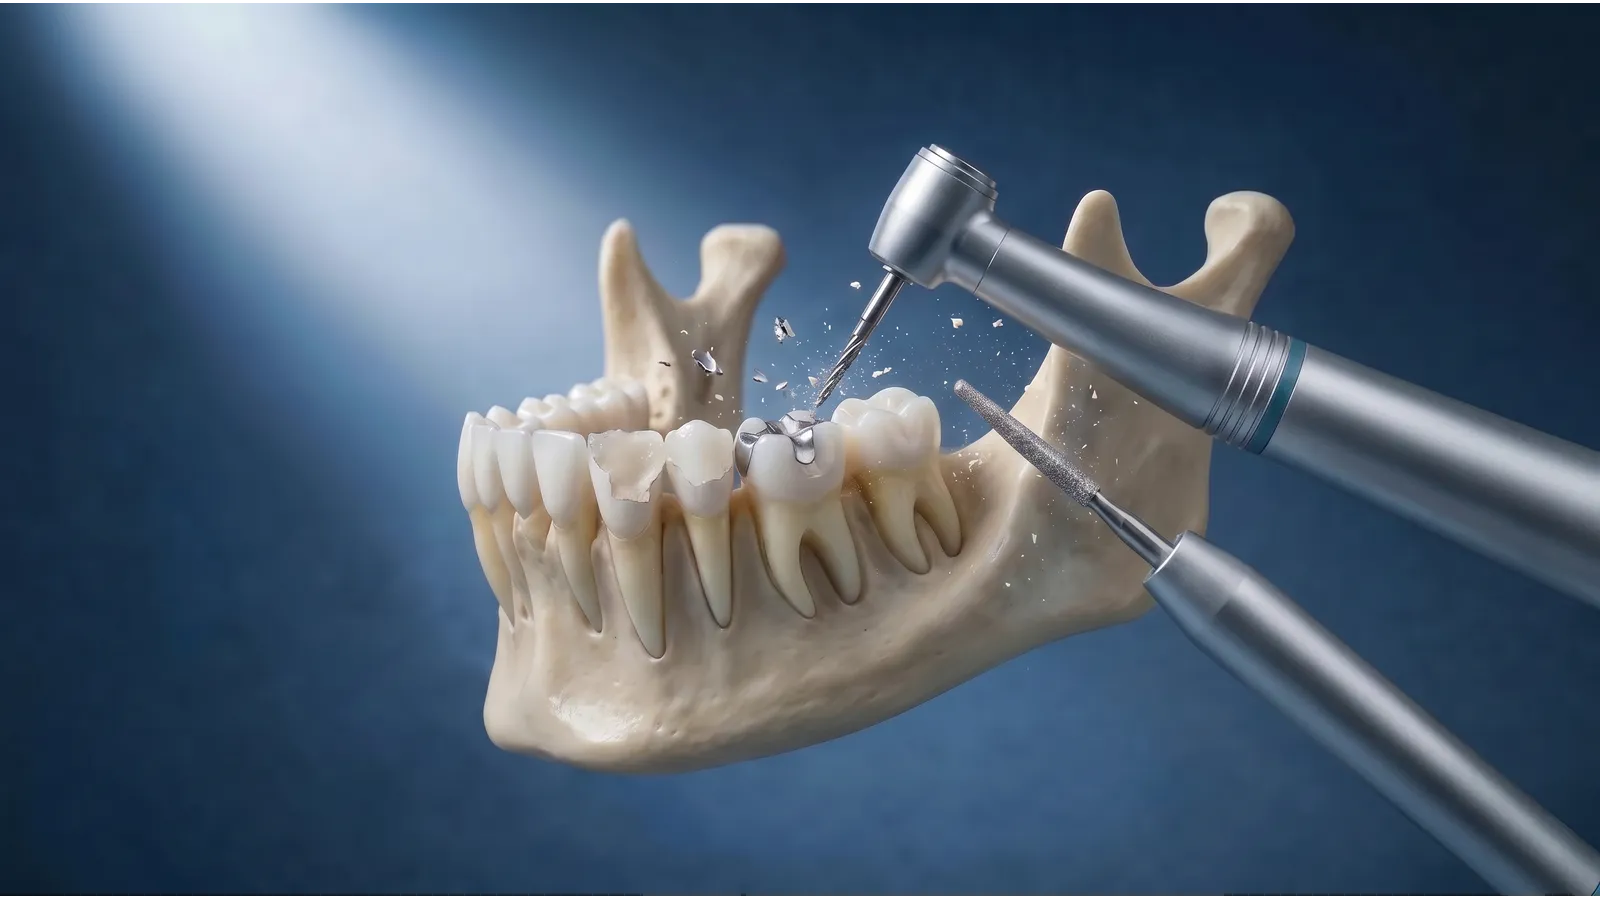
Hartmetall schneidet, Diamant schleift. Überall dort, wo eine glatte Schnittfläche und spürbare Kontrolle zählen, ist Hartmetall die erste Wahl.
| Aufgabe | Werkstoff | Warum |
|---|---|---|
| Amalgam auftrennen | Hartmetall | Schneidet das Metall, statt es zu schmieren |
| Komposit entfernen | Hartmetall | Sauberer Schnitt ohne Verschmieren |
| Schmelz beschleifen | Diamant | Schmelz ist zu hart für die Schneide |
| Keramik bearbeiten | Diamant | Spröder Werkstoff, abrasiver Abtrag |
| Knochen | Hartmetall | Späneabtransport, geringe Wärme |
| Kunststoff im Labor | Hartmetall, grob verzahnt | Grosser Spanraum, setzt sich weniger zu |
In grossen Stücken heraustrennen statt zermahlen. Das erzeugt weniger Wärme, weniger Feinstaub und weniger Dampfentwicklung als das flächige Ausbohren.
Zum Standardprotokoll gehören Kofferdam zur Isolation, hochvolumige Absaugung direkt am Zahn und permanente Wasserkühlung, die die Temperatur und damit die Quecksilberdampfbildung begrenzt. Das Instrument legt dabei Schnitte an, entlang derer sich das Amalgam in Segmenten entfernen lässt. Ein grob verzahnter Hartmetallbohrer arbeitet dafür schneller als ein Diamant und schmiert das Metall nicht.
Nein. Zirkonoxid ist härter als der Schneidstoff, Hartmetall stumpft sofort ab. Für Zirkon werden diamantierte Instrumente eingesetzt.
Sofort nach dem Gebrauch, solange Rückstände nicht angetrocknet sind. Ultraschall und Bürste befreien die Spanräume, in denen sich Kunststoff und Zement festsetzen.
Grobe Kreuzverzahnung trägt schnell ab, feine Verzahnung hinterlässt glatte Flächen. Die Schneidenzahl entscheidet über das Verhältnis von Tempo zu Oberflächengüte.
Für das Öffnen und Entfernen genügt eine grobe Verzahnung mit grossem Spanraum. Für die Ausarbeitung von Kompositrändern greifen Sie zu Finierern mit hoher Schneidenzahl, die weniger abtragen, dafür deutlich glatter arbeiten.
Meist durch zu hohen Anpressdruck oder falsche Drehzahl, seltener durch echten Verschleiss. Auch angetrocknete Rückstände lassen ein intaktes Instrument stumpf erscheinen.
Prüfen Sie zuerst die Reinigung: Kunststoff- und Zementreste in den Spanräumen verhindern den Schnitt. Bleibt die Leistung auch nach der Aufbereitung aus, sind die Schneiden abgerundet und das Instrument gehört ersetzt. Mehr Druck gleicht das nicht aus, sondern erzeugt Wärme.
FG für die Turbine, RA und WST für das Winkelstück, HP für das Handstück im Labor und in der Chirurgie.
Auf dieser Seite lässt sich nach Schaftart filtern. Für die Kariesexkavation führen wir Rosenbohrer und Exkavatoren, für chirurgische Eingriffe Chirurgie-Instrumente.
Ja. rotatec fertigt seit 1980 in Appenzell, zertifiziert nach ISO 13485 und CE-MDR. Sie kaufen direkt beim Hersteller, ohne Depot dazwischen.