Herstellung24 agosto 20266 min di letturadi rotatec
Come nasce una fresa diamantata? La produzione ad Appenzell
Dal grezzo in acciaio al rivestimento diamantato uniforme: uno sguardo alla profondità produttiva dietro le frese diamantate Swiss Made.

Wird geladen …
2'413 articoli a magazzino, pronti in 48 ore.
Dal grezzo in acciaio al rivestimento diamantato uniforme: uno sguardo alla profondità produttiva dietro le frese diamantate Swiss Made.
Uno strumento diamantato sembra piccolo e semplice. Dietro il rivestimento diamantato uniforme si cela però un processo produttivo preciso e articolato in numerose fasi. rotatec sviluppa e produce ad Appenzell, Swiss Made secondo ISO 13485 e EU-MDR 2017/745. Uno sguardo dietro le quinte mostra perché la profondità produttiva è determinante per la qualità e quanti passaggi controllati sono necessari prima che un singolo strumento superi il controllo finale.
All'inizio c'è il grezzo in acciaio inossidabile. Viene tornito e rettificato a misura, in modo che gambo e parte lavorante corrispondano esattamente alla forma desiderata e alle misure normate. Questa precisione geometrica è la base per una rotazione stabile e un impiego perfettamente calibrato.
Il passaggio decisivo è l'applicazione dei grani diamantati sul corpo di supporto. Due fattori determinano la prestazione successiva:
Solo con distribuzione e legante corretti lo strumento lavora in modo uniforme e senza usura unilaterale.
Ciò che dall'esterno appare come un singolo utensile attraversa nella nostra produzione sei fasi consecutive con oltre 36 operazioni documentate, oltre ai passaggi di verifica e correzione. Ogni operazione viene registrata per lotto su una scheda di lavorazione, così che il percorso di ogni strumento resti tracciabile senza lacune, come richiesto dalla ISO 13485.
Fase 1: grezzi e preparazione. Il grezzo in acciaio inossidabile viene approvvigionato e sottoposto a un controllo in entrata con strumenti di misura definiti. Successivamente le superfici che non devono essere diamantate vengono protette con una vernice di mascheratura. Il lotto preparato viene registrato e immagazzinato.
Fase 2: preparazione del lotto. Il lotto viene smagnetizzato e applicato su un dispositivo di rivestimento. Le parti lavoranti sottili con diametro inferiore a 1,2 mm vengono inoltre controllate con la lente per rilevare crepe, deformazioni o difetti di verniciatura e, se necessario, scartate. Una vernice protettiva fissa saldamente i pezzi e si asciuga completamente in uno o due giorni, dopodiché si procede a una nuova smagnetizzazione. Infine vengono definiti i parametri di rivestimento per ciascun prodotto.
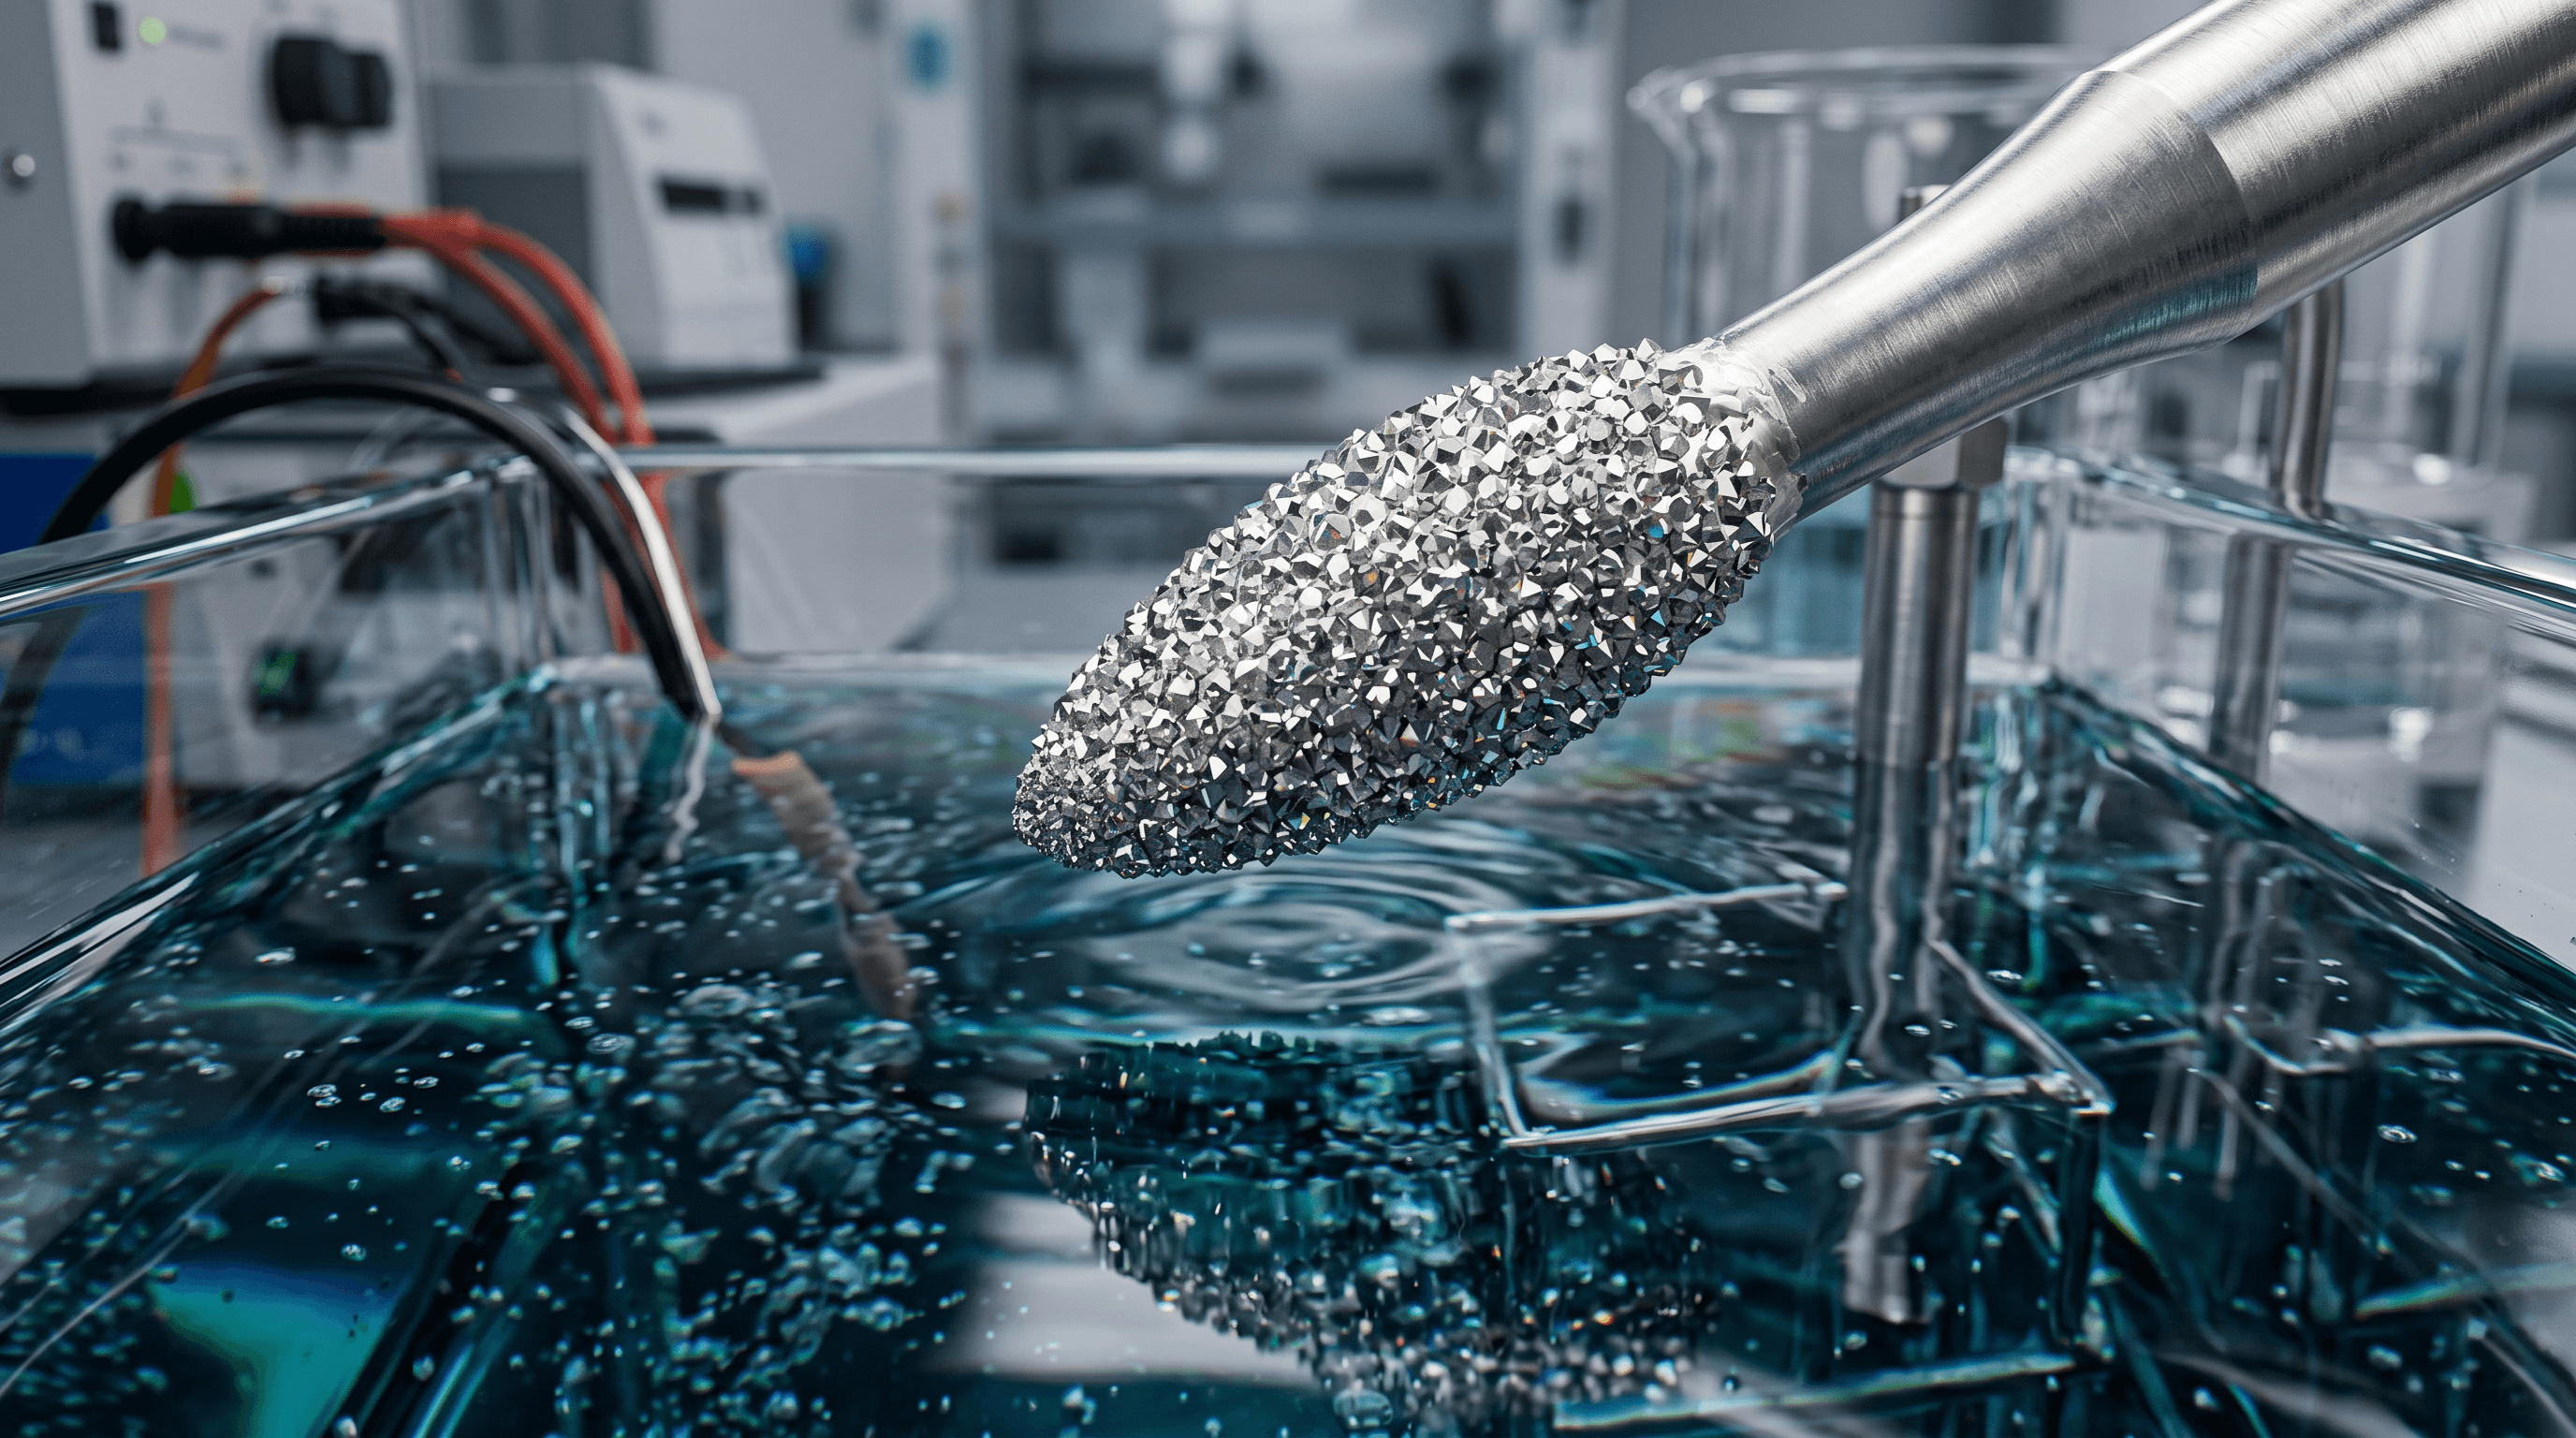
Fase 3: diamantatura galvanica. Ora nasce il vero e proprio strato diamantato. Le parti lavoranti vengono decapate e risciacquate accuratamente per preparare la superficie di rivestimento. Un primo sottile strato di nichel crea la base di adesione, seguito dalla pre-nichelatura. Nel dispositivo di diamantatura i grani diamantati vengono applicati per via galvanica; un degasaggio al microscopio elimina le bolle di gas, in modo che non si formino difetti nella diamantatura. Uno strato finale di nichel lega in modo duraturo i grani diamantati alla parte lavorante.
Fase 4: finitura e verifica. Il lotto viene asciugato e la diamantatura viene controllata al microscopio nonché con calibro e micrometro per completezza, uniformità e misura. I lotti difettosi vengono, per quanto possibile, corretti o completamente rivestiti di nuovo. Successivamente i pezzi vengono staccati dal dispositivo, la vernice di mascheratura viene rimossa, quindi si procede a risciacquo, lucidatura e pulizia in bagno a ultrasuoni.
Fase 5: smagnetizzazione e codifica cromatica. Dopo una nuova smagnetizzazione segue il controllo di concentricità: i pezzi con rotazione irregolare vengono scartati. Viene quindi applicato l'anello colorato che identifica la grana, controllato e fissato in modo permanente per cottura in forno.
Fase 6: controllo finale e rilascio. Nel controllo finale ogni lotto viene verificato secondo un'istruzione di controllo definita, con protocollo di prova completo. I singoli pezzi difettosi vengono scartati; in caso di difetti ricorrenti si individua la causa e si adegua il processo. Solo dopo il rilascio documentato il lotto viene immagazzinato, protetto da umidità, polvere e sollecitazioni meccaniche.
Ogni fase produttiva viene verificata: precisione dimensionale, rivestimento e concentricità. Questo controllo fa parte del sistema di gestione della qualità secondo ISO 13485. Garantisce che uno strumento del lotto sia identico al successivo, un aspetto che gli utilizzatori percepiscono nella pratica quotidiana come una sensazione di lavoro costante.
Chi concentra sviluppo, produzione e verifica in un'unica sede ha in mano l'intera catena della qualità. Ciò si traduce in uniformità, durata utile e riproducibilità. È esattamente questo il significato di Swiss Made per rotatec: micromeccanica di precisione da Appenzell.
Oltre alla distribuzione dei grani e al legante, anche la superficie del corpo di supporto gioca un ruolo. Rivestimenti duri possono aumentare la durata utile e migliorare la resistenza ai bagni chimici del ricondizionamento. Determinante per la pratica quotidiana è la riproducibilità: un sistema di gestione della qualità coerente secondo ISO 13485 garantisce che ogni strumento di una serie lavori allo stesso modo. Gli utilizzatori percepiscono questa uniformità come una sensazione di lavoro costante, indipendentemente dal lotto di provenienza dello strumento.
Desidera provare la qualità Swiss Made? Si registri come cliente professionale e scopra la gamma di frese diamantate nello shop.
Da questa produzione nasce la nostra gamma diamantata: frese diamantate per la clinica, strumenti specifici per la zirconia (rhodia), oltre a dischi da taglio e frese abrasive per il laboratorio, ciascuno in grane graduate. Tutti Swiss Made secondo ISO 13485, disponibili a magazzino e pronti per la spedizione in 48 ore.
Si registri come cliente professionale e scopra la gamma di frese diamantate nello shop.
Die Schicht aus Diamantkörnern und Nickel, die das Arbeitsteil eines Diamantbohrers bedeckt. Sie ist keine glatte Beschichtung, sondern eine Lage einzelner Körner, deren Spitzen aus der Bindung herausragen. Diese Spitzen tragen beim Schleifen Material ab.
Das Nickel wird in einem elektrolytischen Bad auf den Trägerkörper abgeschieden und wächst dabei um die Diamantkörner herum. Die Körner sitzen danach mechanisch fest in der Metallschicht. Bei rotatec folgt darauf eine abschliessende Nickelschicht, die die Körner dauerhaft fixiert.
Grobe Körner tragen schneller ab und hinterlassen eine rauere Oberfläche. Feine Körner tragen langsamer ab und glätten. Deshalb beginnt die Präparation mit grober oder mittlerer Körnung und endet mit feiner oder extra feiner.
Von Kornverteilung und Bindung, aber ebenso von der Anwendung. Zu hoher Anpressdruck, fehlende Kühlung und ungeeignete Aufbereitungsmittel verkürzen sie. Eine feste Zahl an Einsätzen lässt sich deshalb nicht angeben.
An einer gleichmässig dichten Belegung ohne blanke Stellen unter der Lupe und an ruhigem Lauf ohne Vibration. Ein lesbarer Farbring und eine Lotnummer auf dem Etikett zeigen, dass der Hersteller Körnung und Charge kennzeichnet. Über die Lotnummer lässt sich jede Packung bis zum Laufzettel der Charge zurückverfolgen.
Für Schmelz, Keramik und Komposit ist Diamant das Mittel der Wahl, für Metall eher Hartmetall. Metall setzt die Zwischenräume des Diamantbelags schnell zu, die Schleifleistung sinkt. Metallkronen trennen Sie deshalb mit verzahnten Kronentrennern aus Hartmetall.
ISO 7711-1 legt die allgemeinen Anforderungen an rotierende Diamantinstrumente fest. ISO 6360 regelt die Nummerncodierung von Material, Schaft, Form, Körnung und Grösse. Das Qualitätsmanagement des Herstellers folgt ISO 13485.
Anwendung
Polishers and prophylaxis: why polishing works in stages
179 instruments for polishing and prophylaxis. Why a fine polisher achieves nothing on a coarse surface, and which polisher suits composite or ceramic.
Anwendung
Bone cutters in oral surgery: shapes, shanks and heat
66 surgical round burs from 1.0 to 5.0 mm and 32 cutters for sectioning. Why a bone cutter cuts laterally and how to avoid heat damage.
Produkt
Carburo di tungsteno: quale dentatura e quando?
Dentatura standard in clinica, dentatura A per una maggiore silenziosità di funzionamento in chirurgia e la matrice delle frese per il laboratorio: ecco come scegliere lo strumento in carburo di tungsteno più adatto.