Un instrument diamanté paraît petit et simple. Derrière la régularité de la couche diamantée se cache pourtant un processus de fabrication précis et en de nombreuses étapes. rotatec développe et produit à Appenzell, Swiss Made selon ISO 13485 et le règlement européen MDR 2017/745. Un regard dans les coulisses montre pourquoi l'intégration verticale de la production détermine la qualité, et combien d'étapes contrôlées sont nécessaires avant qu'un seul instrument ne passe le contrôle final.
De l'ébauche au corps support
Tout commence par l'ébauche en acier inoxydable. Elle est tournée et rectifiée aux dimensions requises, de sorte que la tige et la partie travaillante correspondent exactement à la forme souhaitée et aux dimensions normalisées. Cette précision géométrique est la base d'une rotation silencieuse et d'une application parfaitement ajustée.
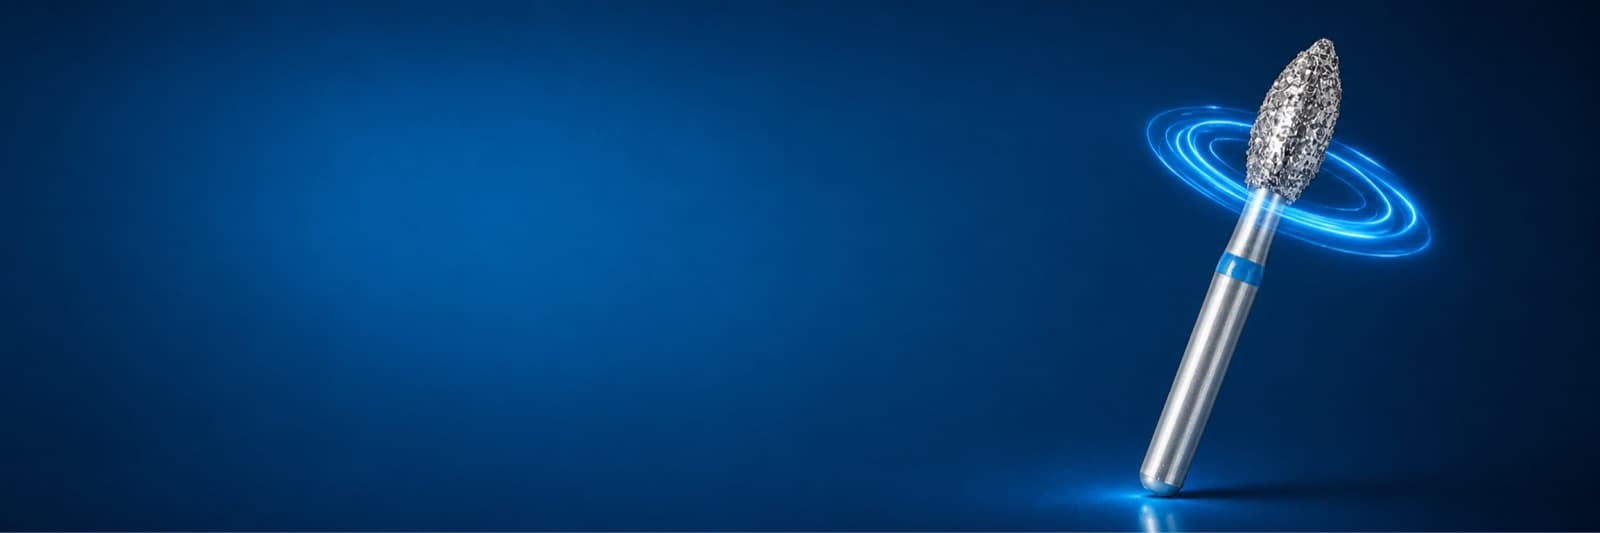
La couche diamantée
L'étape déterminante est l'application des grains de diamant sur le corps support. Deux facteurs conditionnent la performance ultérieure :
- Répartition des grains : les grains de diamant doivent être répartis uniformément et selon une densité définie sur la surface travaillante
- Liaison : une liaison stable maintient les grains fermement en prise et détermine la durée de vie
Ce n'est que lorsque la répartition et la liaison sont correctes que l'instrument travaille de manière régulière et sans usure unilatérale.
Étape par étape : six phases, plus de 36 opérations
Ce qui ressemble de l'extérieur à un simple outil traverse dans notre production six phases successives comportant plus de 36 opérations documentées, sans compter les étapes de contrôle et de correction. Chaque étape est consignée par lot sur une fiche suiveuse, de sorte que le parcours de chaque instrument reste traçable sans lacune, comme l'exige la norme ISO 13485.
Phase 1 : ébauches et préparation. L'ébauche en acier inoxydable est approvisionnée puis soumise à un contrôle de réception à l'aide de moyens de mesure définis. Les surfaces qui ne doivent pas être diamantées sont ensuite protégées par un vernis de masquage. Le lot préparé est enregistré et stocké.
Phase 2 : préparation du lot. Le lot est démagnétisé puis monté sur un dispositif de revêtement. Les parties travaillantes fines, d'un diamètre inférieur à 1,2 mm, sont en outre contrôlées à la loupe afin de détecter fissures, déformations ou défauts de vernis, et écartées si nécessaire. Un vernis de protection fixe solidement les pièces et sèche complètement pendant un à deux jours, après quoi une nouvelle démagnétisation a lieu. Enfin, les paramètres de revêtement sont définis pour chaque produit.
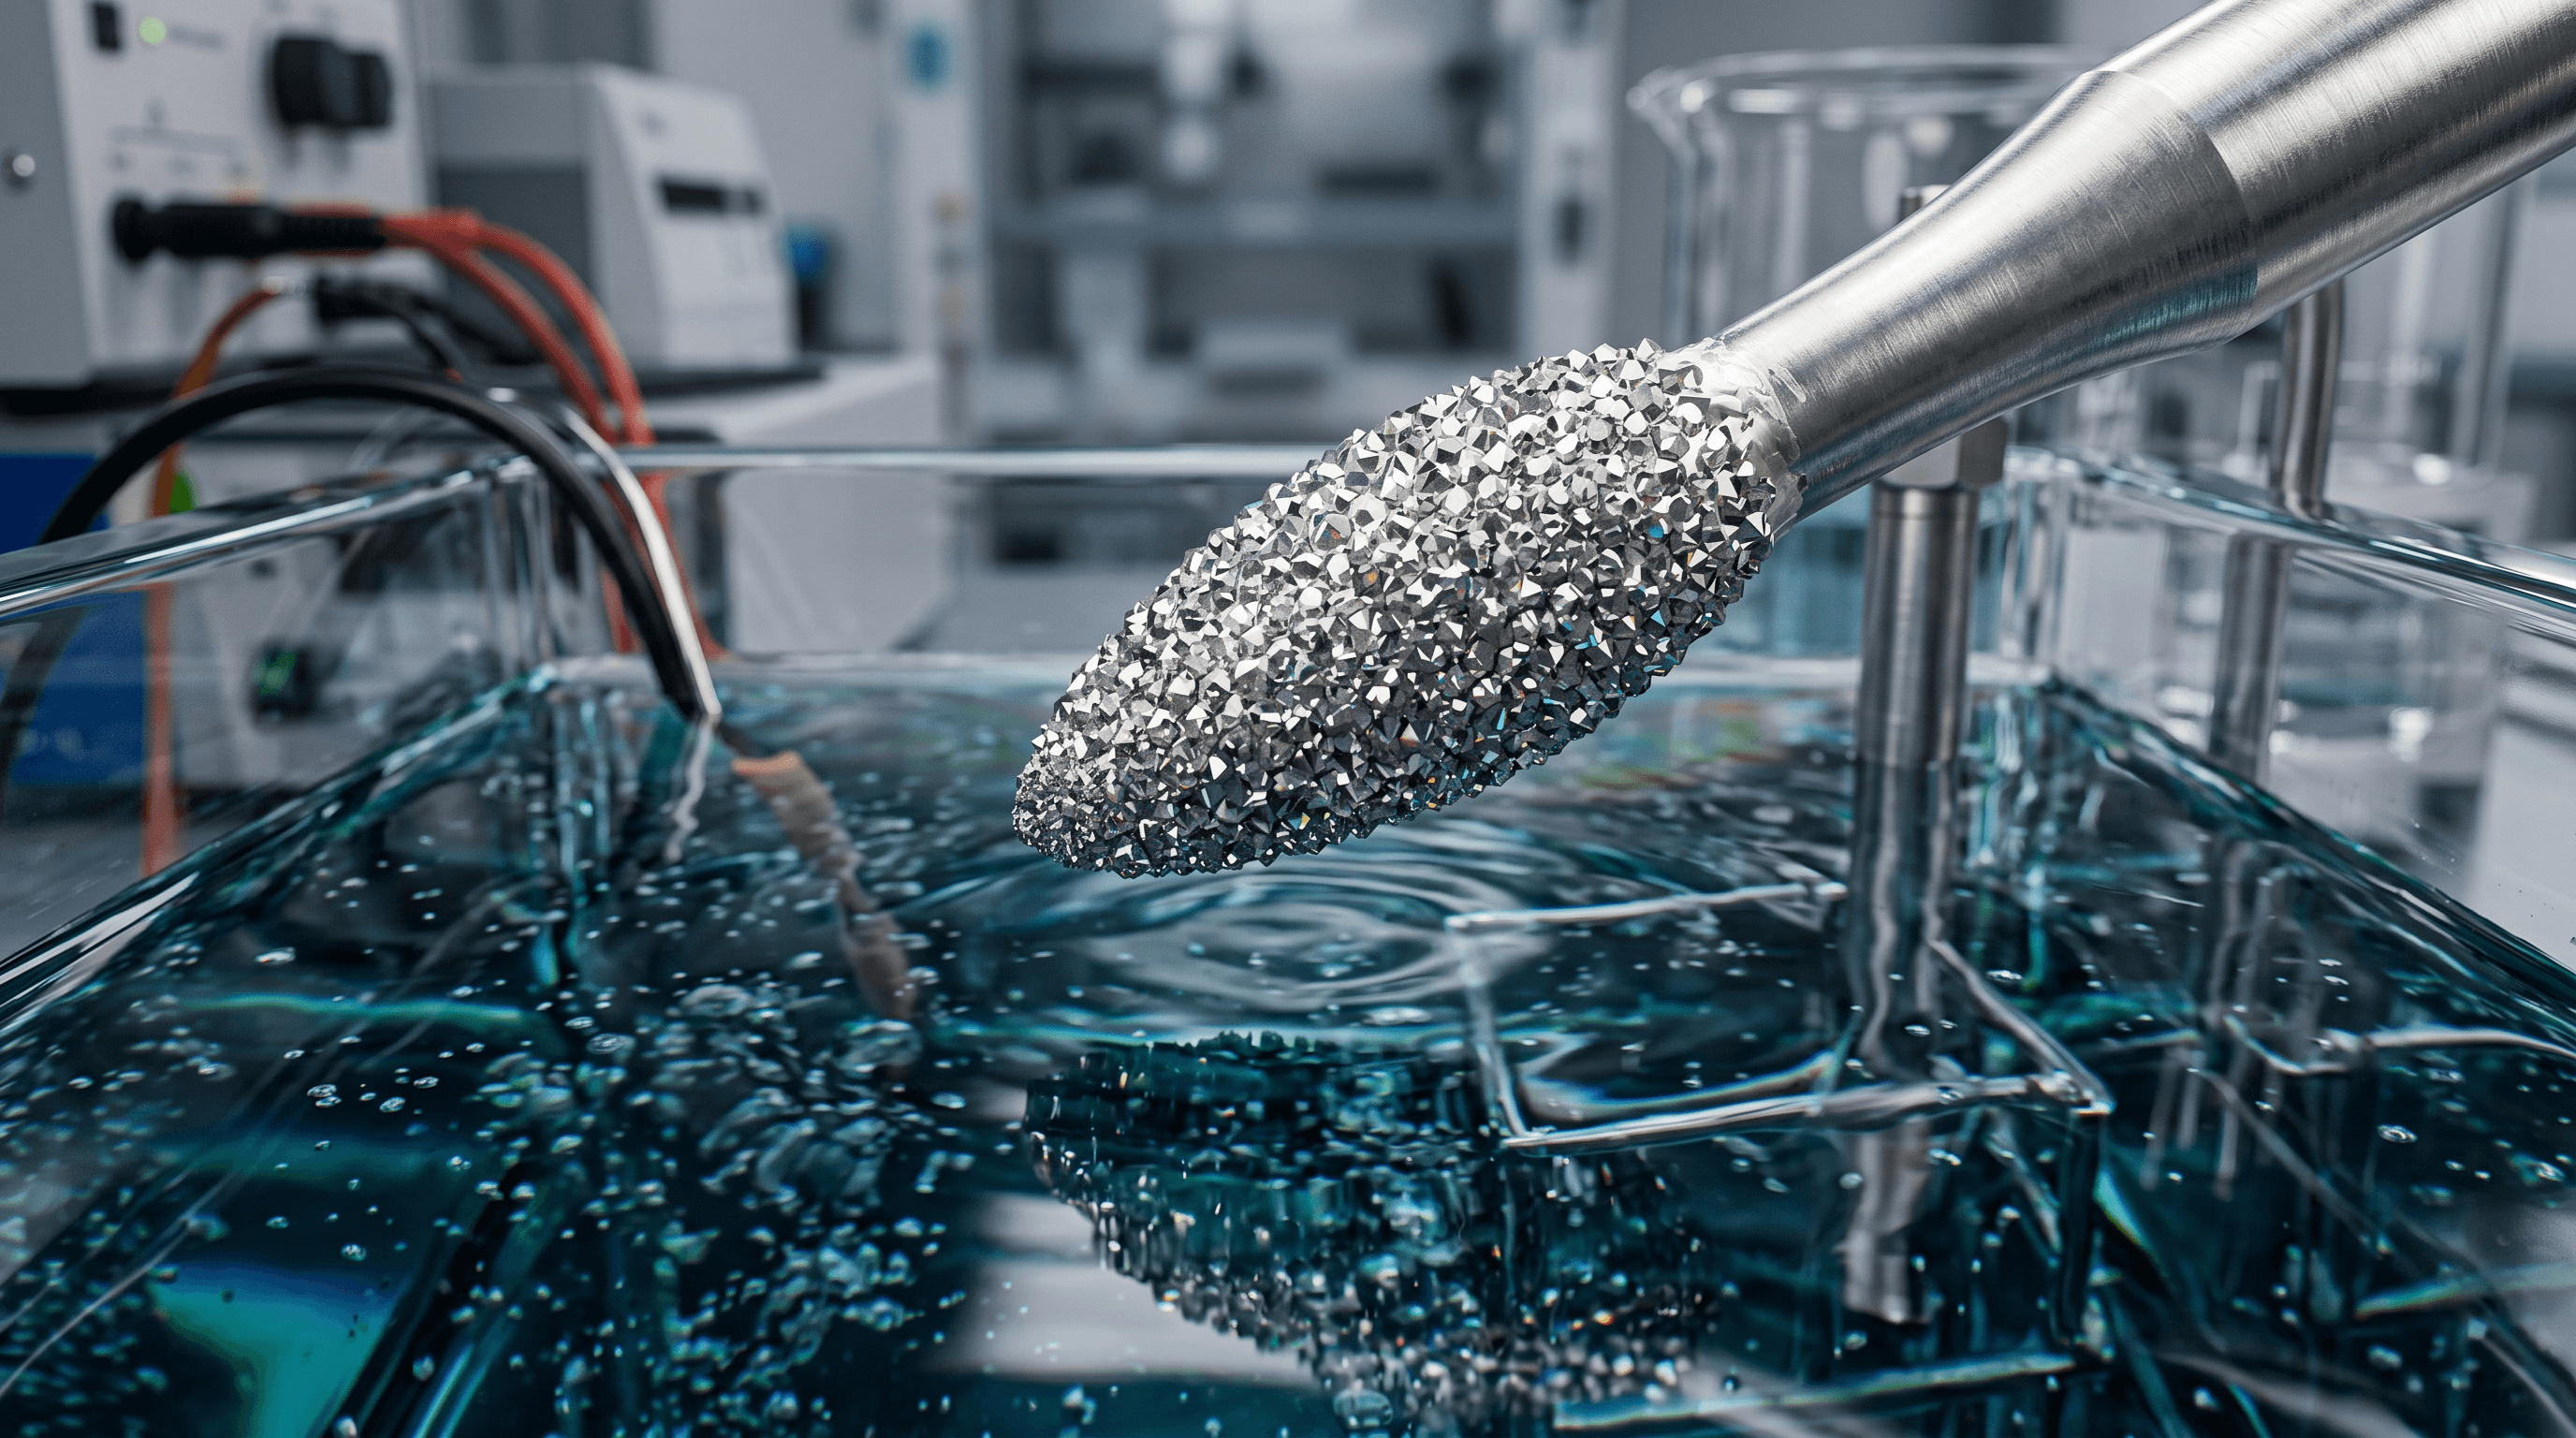
Phase 3 : diamantage galvanique. C'est ici que naît la véritable couche diamantée. Les parties travaillantes sont décapées et soigneusement rincées afin de préparer la surface à revêtir. Une première fine couche de nickel crée la base d'adhérence, suivie du prénickelage. Dans le dispositif de diamantage, les grains de diamant sont déposés par voie galvanique ; un dégazage sous microscope élimine les bulles de gaz afin d'éviter tout défaut dans le diamantage. Une couche de nickel finale lie durablement les grains de diamant à la partie travaillante.
Phase 4 : finition et contrôle. Le lot est séché et le diamantage est contrôlé sous microscope ainsi qu'au pied à coulisse et au micromètre quant à son intégralité, son uniformité et ses dimensions. Les lots défectueux sont, dans la mesure du possible, corrigés ou entièrement revêtus à nouveau. Les pièces sont ensuite détachées du dispositif, le vernis de masquage est dissous, puis elles sont rincées, polies et nettoyées au bain à ultrasons.
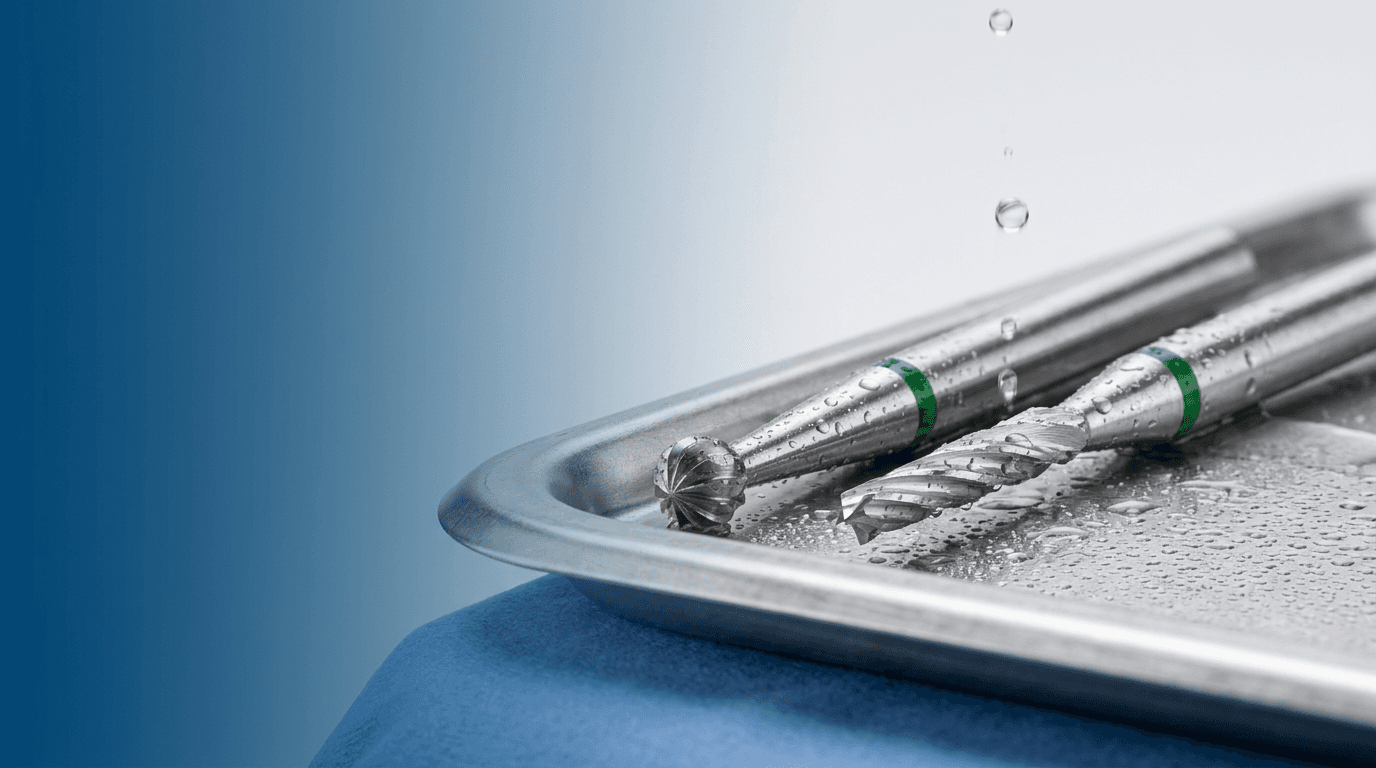
Phase 5 : démagnétisation et codage couleur. Après une nouvelle démagnétisation suit le contrôle de concentricité : les pièces présentant une rotation irrégulière sont écartées. L'anneau de couleur identifiant le grain est ensuite appliqué, contrôlé et cuit au four de manière permanente.
Phase 6 : contrôle final et libération. Lors du contrôle final, chaque lot est contrôlé selon une instruction de contrôle définie, avec un protocole de contrôle complet. Les pièces défectueuses isolées sont écartées ; en cas de défauts récurrents, la cause est localisée et le processus est adapté. Ce n'est qu'après une libération documentée que le lot est stocké, à l'abri de l'humidité, de la poussière et des sollicitations mécaniques.